
Visninger: 0 Forfatter: Webstedsredaktør Udgivelsestid: 2026-11-08 Oprindelse: websted


Opgradering eller installation af en ny frugtforarbejdningslinje kræver betydelige kapitalinvesteringer og omhyggelig strategisk planlægning. Denne massive operationelle beslutning påvirker direkte dit daglige produktudbytte, overordnede facilitetseffektivitet og lovpligtige overholdelse. Driftsledere står over for et enormt pres for at få disse kritiske variabler helt rigtige i første forsøg.
Fejlberegning af langsigtede driftsomkostninger saboterer ofte forventede rentabilitetsmargener. Undervurdering af strenge hygiejniske designkrav fører ofte til alvorligt oppustede driftsudgifter og dybt forsinket investeringsafkast. Mange indkøbsteams kæmper forståeligt nok med at adskille aggressive markedsføringskrav fra ægte, verificerbare præstationsmålinger.
Denne omfattende vejledning nedbryder den væsentlige funktion-til-resultat-matrix for moderne behandlingsudstyr. Vi udforsker i vid udstrækning realistiske omkostningsstrukturer og skitserer meget dokumenterede risikoreduktionsstrategier. Du vil trygt lære, hvordan du objektivt vurderer konkurrerende udstyrsleverandører og vælger det nøjagtige maskineri, der er nødvendigt til dit specifikke produktionsmiljø.
Indkøbsteams skal først matche udstyrsarkitekturen til deres specifikke forretningsforløb. At vælge den forkerte underliggende konfiguration begrænser i høj grad fremtidig udvidelse og komplicerer den daglige drift. Vi evaluerer systemer ud fra både deres integrationsfleksibilitet og deres outputspecialisering.
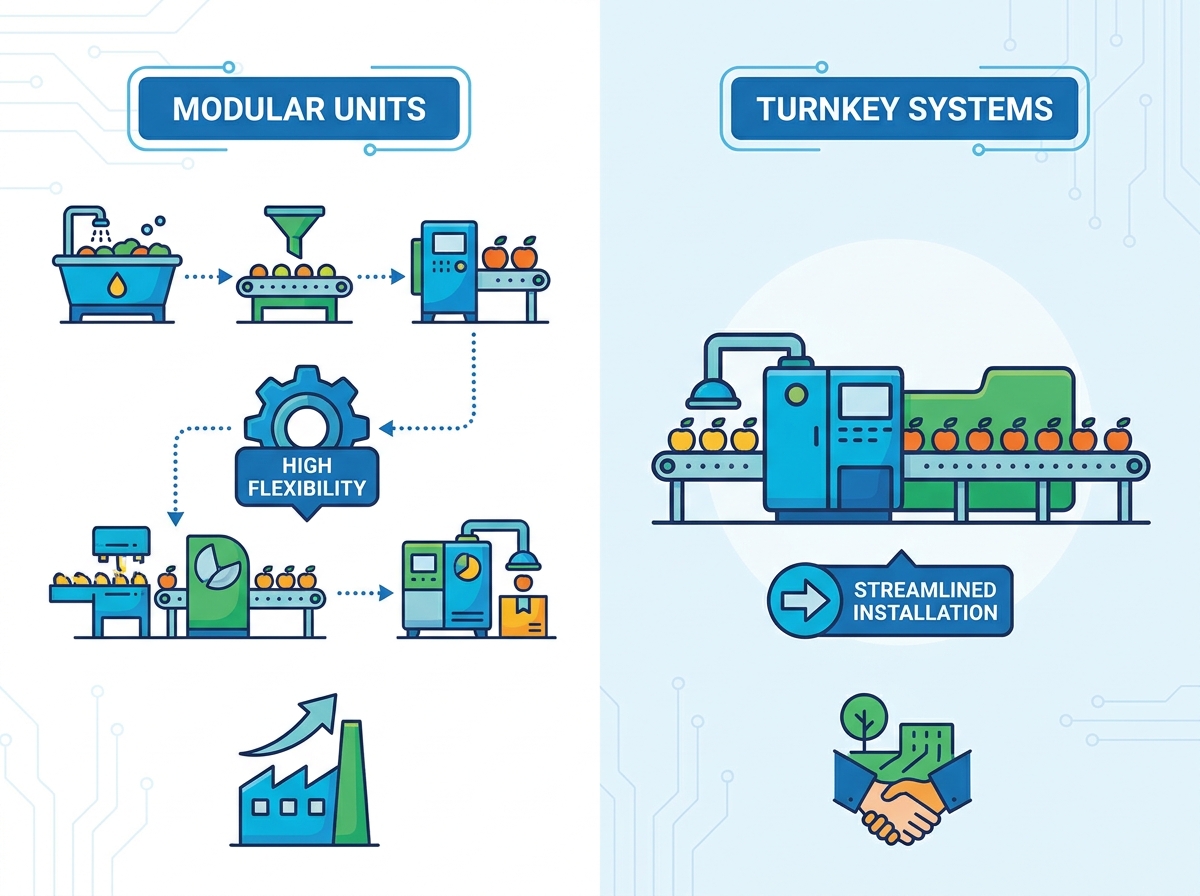
Modulære enheder giver enestående layoutfleksibilitet. Du kan indfase dine anlægsudgifter effektivt over flere regnskabskvartaler. Voksende faciliteter foretrækker ofte modulære layouts. Du tilføjer specialiserede vasketanke eller sorteringsbånd, efterhånden som produktionskravene stiger. Men denne fleksibilitet kræver streng systemintegration. Dit ingeniørteam skal sikre, at separate PLC'er og mekaniske transportører kommunikerer fejlfrit.
Nøglefærdige systemer tilbyder ansvarlighed hos én leverandør. Denne tilgang strømliner din installationstidslinje fra dag ét. Fabriksingeniører håndterer de komplekse ledninger og softwareoverdragelser internt. Greenfield-projekter drager stor fordel af nøglefærdige installationer. Nøglefærdige arkitekturer indebærer imidlertid forskellige risici for leverandørlåsning. Du stoler helt på én virksomhed for fremtidige softwareopgraderinger og proprietære reservedele.
Tabel 1: Sammenligning af konfigurationsstrategi
| Systemtype | Primær fordel | Ideel facilitetsprofil | Nøgleintegrationsrisiko |
|---|---|---|---|
| Modulære enheder | Etapevis anlægsudgifter | Hurtig skalering af operationer | Kompleks PLC kommunikation |
| Nøglefærdige systemer | Enkelt ansvarlighedspunkt | Der bygges nyt greenfield | Alvorlig leverandørlåsning |
Du kan ikke bruge en generisk opsætning for hver produktkategori. Hvert slutprodukt kræver specifikke udstyrsgeometrier og termiske egenskaber. Behandlingslinjer opdeles generelt i tre store outputkategorier.
For det første fokuserer juice- og puréekstraktion stærkt på termisk behandling. Dit primære mål er at maksimere flydende udbytte. Udstyret skal anvende nøjagtige trykprofiler for at udvinde juice uden at knuse bitre frø. Termiske elementer skal bevare flygtige smagsstoffer under pasteurisering.
For det andet kræver friskskårne og opskæringslinjer ekstrem hygiejne. Sanering af knive er fortsat et kritisk fejlpunkt. Faciliteter skal opretholde lave omgivende temperaturer over hele forarbejdningsgulvet. Automatiserede emballeringszoner bruger ofte teknologi med modificeret atmosfære til at forlænge detailhandelens holdbarhed.
For det tredje er tørre- og dehydreringslinjer helt afhængige af termisk effektivitet. Du skal kontrollere det indre kammer fugt præcist. Moderne dehydreringsudstyr bruger avancerede energigenvindingssløjfer. Disse sløjfer fanger undslippende varme og sænker dine månedlige elregninger markant.
Evaluering af en moderne frugtforarbejdningslinje kræver, at man kigger forbi grundlæggende marketingspecifikationer. Du skal omsætte fysiske maskinfunktioner til håndgribelige daglige resultater. Operationel succes afhænger af realistisk gennemstrømning, absolut sanitet og bevaring af råmaterialer.
Du skal evaluere udstyrets sande maksimale effektivitetsvindue. Salgsbrochurer fremhæver maksimale driftshastigheder under perfekte laboratorieforhold. Ægte fabriksgulve holder sjældent disse hypotetiske hastigheder. Produktvariationer og mindre linjestop afbryder konstant flowet.
En maskine, der er normeret til fem tons i timen, må kun køre optimalt med tre et halvt ton i timen. Du skal tage højde for daglige omstillinger. Rengøringscyklusser og forebyggende vedligeholdelse tærer direkte på din aktive driftstid. Spørg leverandører om empiriske data, der viser vedvarende ugentlig gennemstrømning snarere end burst-kapacitetsmålinger.
Overholdelse af fødevaresikkerhed begynder med grundlæggende maskinteknik. Se udelukkende efter kontinuerlige TIG-svejsninger på tværs af alle strukturelle rammer. Boltesamlinger fanger uundgåeligt organisk materiale. Udstyret skal have stærkt skrånende overflader for at forhindre stagnerende væskeansamling. Minimale døde ben i rørsystemer stopper farlig bakterieopbygning, før den starter.
Automatiserede Clean-In-Place (CIP) systemer transformerer fuldstændigt dine daglige rengøringsprotokoller. Manuel skrubning spilder utallige arbejdstimer. Automatiseret CIP anvender automatisk nøjagtige kemiske koncentrationer og præcise vandtemperaturer. Disse systemer reducerer drastisk det daglige kemikalieforbrug. De reducerer ekspeditionstiderne mellem produktbatch og genvinder direkte dyre arbejdstimer.
Bevarelse af råvarer dikterer din ultimative rentabilitet. Vurder afløbstransportsystemer omhyggeligt. Vandrender giver en utrolig skånsom transit til sarte produkter. Gentle-drop transportører bruger tilpassede bafler til at beskytte skrøbelige skind under højdeændringer.
Optiske sorteringsfunktioner fjerner defekte eller misfarvede emner øjeblikkeligt. Avancerede kameraer identificerer interne blå mærker, før produktet kommer ind i den primære skæremaskine. At reducere råvareskader med kun en eller to procent genererer massive årlige besparelser. Disse direkte udbytteforbedringer retfærdiggør nemt et førsteklasses udstyrspris.
Finansiel modellering af behandlingsfaciliteter kræver stor nøjagtighed. Mange finansielle planlæggere fokuserer udelukkende på den indledende indkøbsordre. Denne nærsynede opfattelse ignorerer de massive tilbagevendende udgifter, der kræves for at holde højhastighedsmaskineri kørende dagligt.
Din CAPEX involverer meget mere end leverandørens mærkatpris. Du skal tage højde for massive internationale eller indenlandske fragtomkostninger. Fabriksaccepttest (FAT) kræver, at du sender dine ledende ingeniører til producentens websted. Dette rejsebudget tømmes hurtigt.
Fysisk installation kræver specialiserede riggere. Du har brug for mesterelektrikere til at forbinde kraftige kontrolpaneler. Konstruktionsingeniører skal muligvis forstærke dine betongulve, før udstyret overhovedet ankommer. Føj altid en tyve procents beredskabsfond til dine basis CAPEX-beregninger.
Energi- og forsyningsbelastninger repræsenterer dit største tilbagevendende ansvar. Industrielle varmevekslere dræner enorm strøm. Kommercielle kølere og store macerationsmotorer belaster standard elektriske net. Du skal nøje vurdere dine lokale spidsbelastningsenergiomkostninger, før du underskriver kontrakter.
Vandforbrug udgør en anden massiv skjult udgift. Indledende vasketrin og rendetransport er utroligt vandkrævende. Du skal straks vurdere filtreringsmuligheder med lukket sløjfe. Moderne vandgenbrugsfunktioner opfanger, filtrerer og genbruger transitvand. Disse systemer kræver højere forhåndskapital, men tilbyder massive langsigtede forsyningsbesparelser.
Nedetid ødelægger overskudsgraden øjeblikkeligt. Forudsigende vedligeholdelsessensorer måler konstant motorvibrationer og lejetemperatur. De tilføjer mærkbare startomkostninger til dine elektriske paneler. De forhindrer dog katastrofale mekaniske fejl midt i sæsonen. Du udskifter et vibrerende leje under et planlagt skiftskift i stedet for at stoppe produktionen helt.
Tag eksplicit hensyn til de tilbagevendende omkostninger til sliddele. Industrielle klinger, gummiremme og silikonetætninger nedbrydes konstant under hårdt brug. Du skal kende deres nøjagtige standardudskiftningsintervaller. Opbevar kritiske forbrugsvarer på lager lokalt i dit vedligeholdelsesbur.
Følg denne standardproces for at revidere disse udgifter nøjagtigt:
Selv det mest perfekt konstruerede udstyr fejler, hvis dit anlæg ikke kan understøtte det. Implementeringsforsinkelser ødelægger rutinemæssigt projektbudgetter. Du skal auditere din fysiske infrastruktur og softwarearkitektur måneder før leveringsbilerne ankommer.
Du skal verificere din fysiske infrastruktur grundigt. Eksisterende gulvafløbsgrave kan mangle den nødvendige volumetriske kapacitet. Loftshøjder begrænser ofte forhøjede transportører eller optiske sorteringstårne. Gå ikke ud fra, at dit nuværende fabrikslayout fungerer indbygget.
Sørg for, at dine eksisterende HVAC-systemer kan håndtere overskydende termisk output. Pasteurisatorer og blancherere frigiver massive varmebelastninger til den omgivende luft. Overskydende fugt ødelægger ukorrekt ventilerede produktionsrum. Ukontrolleret fugt fremmer farlig bakterievækst i omgivelserne på vægge og lofter.
At bygge bro over proprietær ny software forårsager massiv idriftsættelseshovedpine. Du skal koble OEM maskinsystemer til din eksisterende centrale SCADA-infrastruktur. Enterprise Resource Planning (ERP)-systemer kræver problemfri dataoverførsel i realtid for at spore lagerudbytte nøjagtigt.
Ældre software afviser ofte moderne dataoutput. Kræv design med åben arkitektur fra dine leverandører. Standardkommunikationsprotokoller som EtherNet/IP eller PROFINET er absolut vitale. Afvis udstyr, der bruger låste, proprietære kommunikationsstandarder.
Stærkt automatiserede linjer ændrer dramatisk dine daglige arbejdsstyrkebehov. Overgangen fra manuel arbejdssortering til teknisk maskindrift udgør et massivt kulturskifte. Dit nuværende team kræver helt andre daglige fejlfindingsfærdigheder.
Struktureret leverandørstyret træning forhindrer dyre driftsfejl. Insister på, at leverandører leverer undervisere på stedet i mindst to uger efter installation. Operatører skal lære at fjerne mekaniske stop sikkert. De skal forstå human-machine interface (HMI) alarmkoder nøje, før leverandøren forlader stedet.
Du har brug for en gentagelig, objektiv ramme til at evaluere konkurrerende maskinleverandører. At stole på blanke brochurer eller simpel prismatchning garanterer fremtidige driftsfejl. Standardiser din tilgang til at udtrække ægte præstationsforpligtelser fra ingeniørfirmaer.
Du skal standardisere din Request for Proposal (RFP) fuldstændigt. Kræv strenge udbyttegarantier på forhånd i forhandlingerne. Angiv nøjagtige energiforbrugsgrænser baseret på dine lokale forsyningsnetbegrænsninger.
Anmod om præcise gennemstrømningsmålinger, der er skræddersyet til dine specifikke råmaterialer, i stedet for at acceptere generiske udstyrskatalognumre. Klare succeskriterier fjerner ukvalificerede leverandører fra din pipeline med det samme.
Udfør udtømmende baggrundstjek på udvalgte producenter. Følg en streng kontrolsekvens:
Udvikl en standardiseret scoringsmatrix til dine topleverandører. Væg scorerne tungt mod sanitært design, forsyningseffektivitet og tilgængelighed af boligdele. Planlæg Site Acceptance Testing (SAT) eksplicit i dine købskontrakter. Frigiv aldrig den endelige kapitalbetaling, før det installerede maskineri passerer disse strenge SAT-præstationsbenchmarks på din fabriksgulv.
At vælge den optimale konfiguration til dit anlæg kræver balancering på forhånd af kapitalbegrænsninger mod kritiske langsigtede effektivitetskrav. Du skal prioritere bevarelse af udbytte, forsyningsstyring og kompromisløs fødevaresikkerhed i alle evalueringsfaser.
Træf dine endelige indkøbsbeslutninger baseret på en stringent 5-til-10-årig holistisk udgiftsmodel. Lad ikke mindre forudgående besparelser diktere dit anlægs langsigtede rentabilitet. Kontakt vores ingeniørteam i dag for en skræddersyet gennemstrømningsanalyse. Vi kan hjælpe dig med at standardisere dine leverandørevalueringer og opbygge en robust behandlingsinfrastruktur.
A: De fleste faciliteter ser et investeringsafkast inden for 24 til 48 måneder. Denne tidslinje afhænger i høj grad af dine lokale lønomkostninger, basisenergipriser og de specifikke forbedringer af råmaterialeudbyttet, som det nye maskineri opnår. Hurtig ROI kommer typisk fra drastisk reduceret dagligt kemikalieforbrug og minimeret produkt blå mærker.
A: Strenge regler kræver verificerbare designs, der let kan rengøres for at forhindre alvorlig krydskontaminering. Du skal lede efter udstyr, der opfylder strenge 3-A sanitære standarder. Disse strenge krav eliminerer lovligt billigere, dårligt svejset eller stærkt boltet udstyr fra levedygtige overvejelser, hvilket tvinger købere til premium hygiejnisk teknik.
A: Ja, moderne optiske sorterere er ofte modulære og designet til eftermontering. Du skal dog udtrykkeligt redegøre for den påkrævede opstrømssingulation. Udstyret skal sprede produkterne perfekt ud før scanning. Du har også brug for dedikerede downstream-routingkanaler til at håndtere automatiske fysiske afvisninger.


