Mise à niveau ou installation d'un nouveau La ligne de transformation des fruits nécessite un investissement en capital important et une planification stratégique minutieuse. Cette décision opérationnelle massive a un impact direct sur votre rendement quotidien en produits, l’efficacité globale de vos installations et la conformité réglementaire obligatoire. Les responsables des opérations sont confrontés à une pression immense pour obtenir exactement ces variables critiques du premier coup.
Un mauvais calcul des coûts opérationnels à long terme sabote souvent les marges de rentabilité attendues. Sous-estimer les exigences strictes de conception hygiénique entraîne souvent des dépenses opérationnelles très élevées et un retour sur investissement profondément retardé. De nombreuses équipes d’approvisionnement ont naturellement du mal à séparer les allégations marketing agressives des mesures de performance authentiques et vérifiables.
Ce guide complet détaille la matrice caractéristique-résultat essentielle des équipements de traitement modernes. Nous explorons en profondeur des structures de coûts réalistes et décrivons des stratégies d’atténuation des risques hautement éprouvées. Vous apprendrez en toute confiance comment évaluer objectivement les fournisseurs d’équipements concurrents et sélectionner les machines exactes nécessaires à votre environnement de production spécifique.
Points clés à retenir
- Le rendement est le principal facteur de retour sur investissement : donnez la priorité aux fonctionnalités qui minimisent les meurtrissures et les déchets mécaniques par rapport à une automatisation superficielle.
- Les CAPEX ne représentent que 40 % du coût de la durée de vie : la consommation d'énergie, la gestion de l'eau et les coûts des produits chimiques CIP (Clean-in-Place) dominent les OPEX à long terme.
- La conformité dicte la conception : la conformité FSMA et l'ingénierie hygiénique sont des références non négociables et non des modules complémentaires premium.
- Risques d'intégration : les retards de mise en œuvre les plus importants proviennent des lacunes dans l'intégration des logiciels existants et dans la formation des opérateurs.
Catégorisation des configurations des lignes de transformation des fruits
Les équipes d’approvisionnement doivent d’abord adapter l’architecture des équipements à leur trajectoire commerciale spécifique. Choisir une mauvaise configuration sous-jacente limite considérablement l’expansion future et complique les opérations quotidiennes. Nous évaluons les systèmes en fonction à la fois de leur flexibilité d'intégration et de leur spécialisation en sortie.
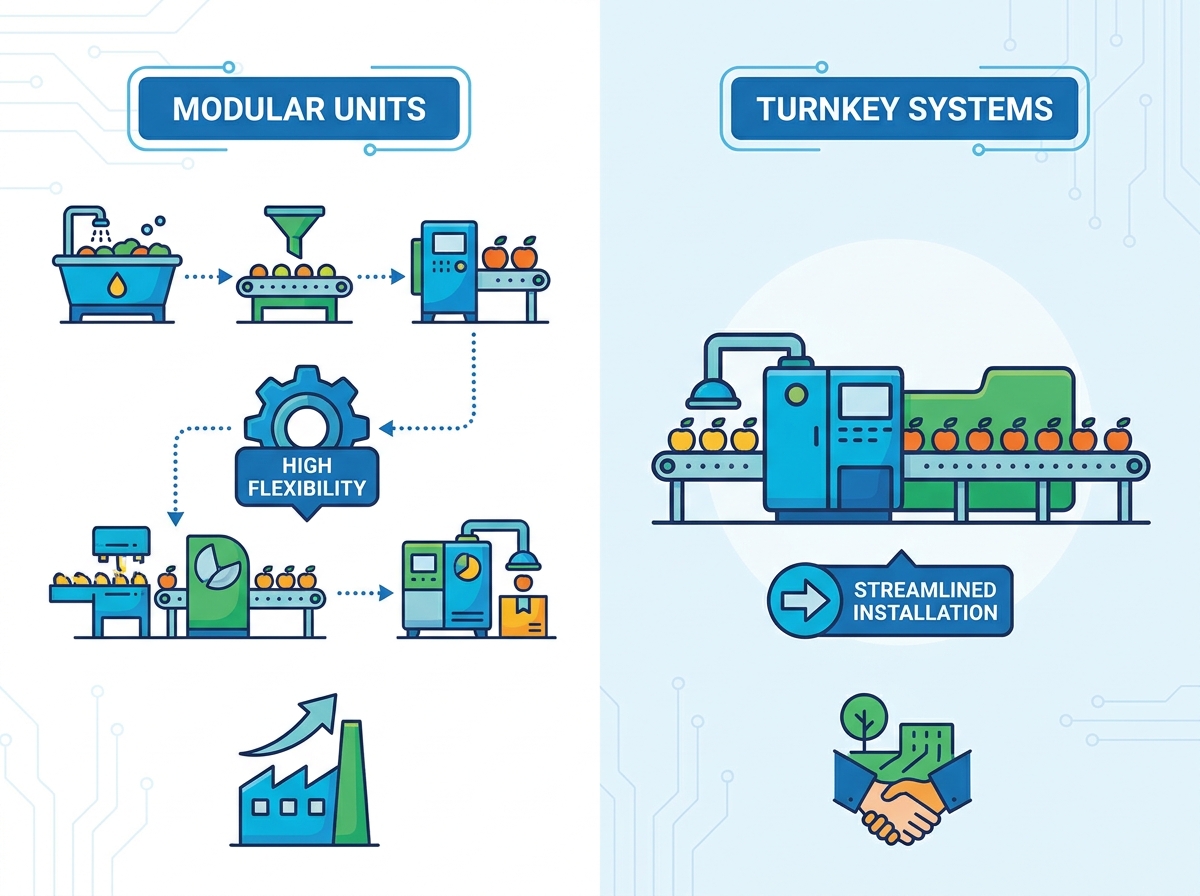
Unités modulaires vs systèmes clé en main
Les unités modulaires offrent une flexibilité d’aménagement exceptionnelle. Vous pouvez échelonner efficacement vos dépenses en capital sur plusieurs trimestres fiscaux. Les installations de culture préfèrent souvent les aménagements modulaires. Vous ajoutez des cuves de lavage spécialisées ou des bandes de tri à mesure que les demandes de production augmentent. Cependant, cette flexibilité nécessite une intégration rigoureuse des systèmes. Votre équipe d’ingénierie doit garantir que les automates séparés et les convoyeurs mécaniques communiquent parfaitement.
Les systèmes clé en main offrent une responsabilité à un seul fournisseur. Cette approche rationalise votre calendrier d’installation dès le premier jour. Les ingénieurs d’usine gèrent en interne les transferts complexes de câblage et de logiciels. Les projets greenfield bénéficient massivement d’installations clé en main. Cependant, les architectures clé en main comportent des risques distincts de dépendance vis-à-vis du fournisseur. Vous comptez entièrement sur une seule entreprise pour les futures mises à niveau logicielles et les pièces de rechange exclusives.
Tableau 1 : Comparaison des stratégies de configuration
| Type de système |
Avantage principal |
Profil d'installation idéal |
Risque d'intégration clé |
| Unités modulaires |
Dépenses en capital échelonnées |
Opérations à grande échelle |
Communication API complexe |
| Systèmes clé en main |
Point de responsabilité unique |
Nouvelles constructions |
Forte dépendance vis-à-vis du fournisseur |
Spécialisation par résultat
Vous ne pouvez pas utiliser une configuration générique pour chaque catégorie de produits. Chaque produit final nécessite des géométries d’équipement et des capacités thermiques spécifiques. Les lignes de traitement se divisent généralement en trois grandes catégories de production.
Premièrement, l’extraction des jus et des purées se concentre fortement sur le traitement thermique. Votre objectif principal est de maximiser le rendement liquide. L’équipement doit appliquer des profils de pression précis pour extraire le jus sans écraser les graines amères. Les éléments thermiques doivent préserver les composés aromatiques volatils pendant la pasteurisation.
Deuxièmement, les lignes de coupe et de tranchage exigent une hygiène extrême. L’assainissement des lames reste un point d’échec critique. Les installations doivent maintenir des températures ambiantes basses sur l’ensemble de l’atelier de transformation. Les zones d'emballage automatisées utilisent souvent la technologie de l'atmosphère modifiée pour prolonger la durée de conservation au détail.
Troisièmement, les lignes de séchage et de déshydratation reposent entièrement sur l’efficacité thermique. Vous devez contrôler avec précision l’humidité interne de la chambre. Les équipements de déshydratation modernes utilisent des boucles avancées de récupération d’énergie. Ces boucles captent la chaleur qui s'échappe et réduisent considérablement vos factures mensuelles de services publics.
Dimensions de base de l'évaluation : des caractéristiques aux résultats
Évaluer un moderne La ligne de transformation des fruits nécessite de dépasser les spécifications marketing de base. Vous devez traduire les caractéristiques physiques de la machine en résultats quotidiens tangibles. Le succès opérationnel dépend d’un débit réaliste, d’un assainissement absolu et de la préservation des matières premières.
Évolutivité du débit par rapport à la capacité réelle
Vous devez évaluer la véritable fenêtre d'efficacité maximale de l'équipement. Les brochures commerciales mettent en avant les vitesses de fonctionnement maximales dans des conditions de laboratoire parfaites. Les usines réelles supportent rarement ces vitesses hypothétiques. Les variations de produits et les blocages mineurs des lignes interrompent constamment le flux.
Une machine conçue pour cinq tonnes par heure ne peut fonctionner de manière optimale qu'à trois tonnes et demie par heure. Vous devez tenir compte des changements quotidiens. Les cycles de nettoyage et la maintenance préventive rongent directement votre temps d’exécution actif. Demandez aux fournisseurs des données empiriques montrant un débit hebdomadaire soutenu plutôt que des mesures de capacité en rafale.
Conception sanitaire et automatisation (CIP)
La conformité en matière de sécurité alimentaire commence par l'ingénierie mécanique fondamentale. Recherchez exclusivement des soudures TIG continues sur tous les cadres structurels. Les joints boulonnés piègent inévitablement les matières organiques. L'équipement doit présenter des surfaces fortement inclinées pour éviter l'accumulation de liquide stagnant. Un minimum de points morts dans les systèmes de tuyauterie arrête l’accumulation bactérienne dangereuse avant qu’elle ne commence.
Les systèmes automatisés de nettoyage en place (CIP) transforment complètement vos protocoles de nettoyage quotidiens. Le récurage manuel gaspille d’innombrables heures de travail. Le CIP automatisé applique automatiquement des concentrations chimiques exactes et des températures d’eau précises. Ces systèmes réduisent considérablement l’utilisation quotidienne de produits chimiques. Ils réduisent les délais d'exécution entre les lots de produits, récupérant ainsi directement des heures de main-d'œuvre coûteuses.
Manutention des matériaux et atténuation des ecchymoses
La préservation des matières premières détermine votre rentabilité ultime. Évaluez soigneusement les systèmes de transport par canalisation. Les canaux d’eau assurent un transit incroyablement doux pour les produits délicats. Les convoyeurs à descente douce utilisent des déflecteurs personnalisés pour protéger les peaux fragiles lors des changements d'élévation.
Les capacités de tri optique éliminent instantanément les articles défectueux ou décolorés. Des caméras avancées identifient les contusions internes avant que le produit n'entre dans la trancheuse principale. Réduire les dommages causés aux matières premières d’un ou deux pour cent seulement génère des économies annuelles considérables. Ces améliorations directes du rendement justifient facilement un prix d’équipement initial plus élevé.
Répartition des coûts d'investissement et d'exploitation
La modélisation financière des installations de transformation exige une précision rigoureuse. De nombreux planificateurs financiers se concentrent entièrement sur le bon de commande initial. Cette vision myope ignore les dépenses récurrentes massives nécessaires au fonctionnement quotidien des machines à grande vitesse.
Dépense d'investissement initiale (CAPEX)
Votre CAPEX implique bien plus que le prix affiché par le fournisseur. Vous devez tenir compte des frais de transport internationaux ou nationaux massifs. Les tests d'acceptation en usine (FAT) nécessitent l'envoi de vos ingénieurs principaux sur le site du fabricant. Ce budget voyage s’accumule rapidement.
L’installation physique nécessite des monteurs spécialisés. Vous avez besoin de maîtres électriciens pour câbler des panneaux de commande robustes. Les ingénieurs en structure devront peut-être renforcer vos sols en béton avant même l’arrivée de l’équipement. Ajoutez toujours un fonds de prévoyance de vingt pour cent à vos calculs de base CAPEX.
Dépenses opérationnelles cachées (OPEX)
Les charges d’énergie et de services publics représentent votre plus grande responsabilité récurrente. Les échangeurs de chaleur industriels consomment énormément d’énergie. Les refroidisseurs commerciaux et les gros moteurs de macération mettent à rude épreuve les réseaux électriques standards. Vous devez évaluer soigneusement vos coûts énergétiques locaux en période de pointe avant de signer des contrats.
La consommation d’eau présente une autre dépense cachée massive. Les premières étapes de lavage et les transports dans les canaux sont incroyablement gourmands en eau. Vous devez évaluer immédiatement les options de filtration en boucle fermée. Les fonctionnalités modernes de recyclage de l’eau permettent de capturer, filtrer et réutiliser l’eau de transit. Ces systèmes nécessitent un capital initial plus élevé mais offrent des économies considérables à long terme.
Entretien et consommables
Les temps d’arrêt détruisent instantanément les marges bénéficiaires. Les capteurs de maintenance prédictive mesurent en continu les vibrations du moteur et la température des roulements. Ils ajoutent des coûts initiaux notables à vos panneaux électriques. Cependant, ils évitent les pannes mécaniques catastrophiques de mi-saison. Vous remplacez un roulement vibrant lors d'un changement d'équipe programmé, plutôt que d'arrêter complètement la production.
Tenez compte explicitement du coût récurrent des pièces d’usure. Les lames industrielles, les courroies en caoutchouc et les joints en silicone se dégradent constamment en cas d'utilisation intensive. Vous devez connaître leurs intervalles de remplacement standard exacts. Conservez les consommables critiques stockés localement dans votre cage de maintenance.
Pour auditer avec précision ces dépenses, suivez ce processus standard :
- Demandez des tarifs horaires spécifiques de consommation de services publics au fabricant de l’équipement.
- Comparez ces taux de consommation à vos niveaux régionaux de tarification des services publics.
- Calculez le coût annuel des produits de nettoyage chimiques obligatoires.
- Évaluez à l’avance trois ans de pièces de rechange recommandées.
Naviguer dans les réalités et les risques de la mise en œuvre
Même l’équipement le plus parfaitement conçu tombe en panne si votre installation ne peut pas le prendre en charge. Les retards de mise en œuvre détruisent régulièrement les budgets des projets. Vous devez auditer votre infrastructure physique et votre architecture logicielle des mois avant l’arrivée des camions de livraison.
Empreinte des installations et améliorations des services publics
Vous devez vérifier minutieusement votre infrastructure physique. Les tranchées de drainage de sol existantes peuvent ne pas avoir la capacité volumétrique requise. Les hauteurs de plafond limitent souvent les convoyeurs surélevés ou les tours de tri optique. Ne présumez pas que votre configuration d’usine actuelle fonctionne de manière native.
Assurez-vous que vos systèmes CVC existants peuvent gérer une production thermique excessive. Les pasteurisateurs et les blanchisseurs libèrent d’énormes charges thermiques dans l’air ambiant. L’excès d’humidité détruit les espaces de production mal ventilés. Une humidité incontrôlée favorise une croissance bactérienne ambiante dangereuse sur les murs et les plafonds.
Intégration de logiciels et d'automates
Le rapprochement avec de nouveaux logiciels propriétaires entraîne d'énormes problèmes de mise en service. Vous devez relier les systèmes de machines OEM à votre infrastructure SCADA centrale existante. Les systèmes de planification des ressources d'entreprise (ERP) nécessitent un transfert de données transparent et en temps réel pour suivre avec précision les rendements des stocks.
Les logiciels existants rejettent souvent les sorties de données modernes. Exigez des conceptions à architecture ouverte de vos fournisseurs. Les protocoles de communication standards comme EtherNet/IP ou PROFINET sont absolument essentiels. Refusez les équipements utilisant des normes de communication propriétaires et verrouillées.
Adoption par l'opérateur
Les lignes hautement automatisées modifient considérablement vos besoins quotidiens en main-d'œuvre. La transition du tri manuel au fonctionnement technique des machines représente un changement culturel massif. Votre équipe actuelle a besoin de compétences de dépannage quotidiennes totalement différentes.
Une formation structurée dirigée par le fournisseur évite des erreurs opérationnelles coûteuses. Insistez pour que les fournisseurs fournissent des formateurs sur site pendant au moins deux semaines après l'installation. Les opérateurs doivent apprendre à éliminer les blocages mécaniques en toute sécurité. Ils doivent comprendre parfaitement les codes d’alarme de l’interface homme-machine (IHM) avant que le fournisseur ne quitte le site.
Logique de présélection et actions de l'étape suivante
Vous avez besoin d’un cadre objectif et reproductible pour évaluer les fournisseurs de machines concurrents. S'appuyer sur des brochures sur papier glacé ou une simple correspondance de prix garantit de futurs échecs opérationnels. Standardisez votre approche pour obtenir de véritables engagements de performance de la part des sociétés d’ingénierie.
Définir les critères de réussite
Vous devez standardiser complètement votre demande de proposition (RFP). Exigez des garanties de rendement strictes dès le début de la négociation. Spécifiez des limites exactes de consommation d’énergie en fonction des contraintes de votre réseau électrique local.
Demandez des mesures de débit précises adaptées à vos matières premières spécifiques, plutôt que d'accepter des numéros de catalogue d'équipement génériques. Des critères de réussite clairs éliminent immédiatement les fournisseurs non qualifiés de votre pipeline.
Diligence raisonnable des fournisseurs
Effectuer des vérifications exhaustives des antécédents des fabricants présélectionnés. Suivez une séquence de vérification stricte :
- Demandez des études de cas très spécifiques : elles doivent démontrer leur réussite dans le traitement de types de produits similaires à l'échelle exacte prévue.
- Auditer la disponibilité des pièces de rechange : vérifiez les emplacements de leurs entrepôts. Les retards dans les expéditions internationales entraînent des temps d’arrêt dévastateurs pendant les saisons de récolte élevées.
- Examinez les accords de niveau de service (SLA) : examinez leurs clauses d'intervention d'urgence. Vous avez besoin de mesures de support garanties et mesurables en matière de temps d'arrêt, inscrites dans le contrat.
- Contacter les anciens clients : appelez les responsables des opérations dans les installations de référence. Interrogez-les spécifiquement sur les difficultés d'intégration de logiciels et le support technique après-vente.
Prochaine étape exploitable
Développez une matrice de notation standardisée pour vos principaux fournisseurs. Pondérez fortement les scores vers la conception sanitaire, l’efficacité des services publics et la disponibilité des pièces domestiques. Planifiez explicitement les tests d'acceptation sur site (SAT) dans vos contrats d'achat. Ne versez jamais le paiement final du capital tant que les machines installées n'ont pas satisfait à ces critères de performance SAT rigoureux dans votre usine.
Conclusion
La sélection de la configuration optimale pour votre installation nécessite d'équilibrer les contraintes financières initiales et les exigences critiques d'efficacité à long terme. Vous devez donner la priorité à la préservation du rendement, à la gestion des utilités et à une sécurité alimentaire sans compromis à chaque étape de l'évaluation.
- Concentrez-vous sur le rendement des matières premières : les équipements qui traitent en douceur les produits surpassent largement les alternatives moins chères grâce à une réduction massive des déchets.
- Auditez l’infrastructure dès le début : vérifiez les capacités de votre CVC, de votre drainage et de vos panneaux électriques des mois avant la livraison de l’équipement.
- Exigez des normes d’intégration : exigez des protocoles de communication API open source pour connecter le nouveau matériel à votre écosystème logiciel existant.
- Regardez au-delà du prix affiché : le devis initial le moins cher masque souvent une efficacité terrible des services publics et de graves responsabilités en matière de conformité à long terme.
Prenez vos décisions finales en matière d’approvisionnement sur la base d’un modèle de dépenses holistique rigoureux sur 5 à 10 ans. Ne laissez pas des économies initiales mineures dicter la rentabilité à long terme de votre installation. Contactez notre équipe d’ingénierie dès aujourd’hui pour une analyse de débit personnalisée. Nous pouvons vous aider à standardiser vos évaluations de fournisseurs et à créer une infrastructure de traitement résiliente.
FAQ
Q : Quel est le délai de retour sur investissement moyen pour une ligne de transformation de fruits entièrement automatisée ?
R : La plupart des installations obtiennent un retour sur investissement dans un délai de 24 à 48 mois. Ce calendrier dépend fortement de vos coûts de main-d'œuvre locaux, des tarifs énergétiques de base et des améliorations spécifiques du rendement des matières premières obtenues par les nouvelles machines. Un retour sur investissement rapide provient généralement d’une utilisation quotidienne considérablement réduite de produits chimiques et d’une minimisation des meurtrissures du produit.
Q : Quel est l'impact des normes de sécurité alimentaire (telles que la FSMA) sur le choix des équipements ?
R : Des réglementations strictes exigent des conceptions vérifiables et faciles à nettoyer pour éviter une contamination croisée grave. Vous devez rechercher des équipements répondant aux normes sanitaires rigoureuses 3-A. Ces exigences strictes éliminent légalement les équipements moins chers, mal soudés ou hautement boulonnés, obligeant les acheteurs à se tourner vers une ingénierie hygiénique haut de gamme.
Q : Une ligne de traitement existante peut-elle être équipée d’un tri optique ?
R : Oui, les trieurs optiques modernes sont souvent modulaires et conçus pour être modernisés. Cependant, vous devez explicitement tenir compte de la singularisation en amont requise. L'équipement doit étaler parfaitement les produits avant de les numériser. Vous avez également besoin de canaux de routage en aval dédiés pour gérer les rejets physiques automatiques.


