
Visninger: 0 Forfatter: Nettstedredaktør Publiseringstid: 2026-11-15 Opprinnelse: nettsted


Å drive et kommersielt matanlegg krever en delikat balanse mellom høy gjennomstrømning og strenge sikkerhetstoleranser. Fortjenestemarginene krymper raskt når eldre utstyr skaper unødvendig driftsmotstand. Ineffektivitet som fysiske produksjonsskader, overdreven vannbruk eller plutselig uplanlagt nedetid forvandles raskt til kritiske forretningsforpliktelser. Disse flaskehalsene truer direkte daglige produksjonsmål, og holder driftsdirektører, anleggsledere og QA-ledere våkne om natten.
Denne veiledningen bryter ned de operasjonelle hindringene som ligger i din grønnsaksbehandlingslinje . Vi fjerner bevisst leverandøroverdrivelse for å undersøke de grunnleggende strukturelle årsakene bak disse dagligdagse problemene. Du vil oppdage de nøyaktige tekniske kriteriene som kreves for å evaluere levedyktige, skalerbare utstyrsoppgraderinger. Til syvende og sist gir vi et handlingsriktig veikart for å erstatte ineffektive systemer uten å forstyrre kjernedriften, slik at anlegget ditt kan skaleres lønnsomt.
Standard roterende skiver og slipeskrellere bruker ofte nøyaktig samme mekaniske kraft på svært uensartede produkter. Du kan kjøre et parti robuste poteter umiddelbart etterfulgt av skjøre rotvekster. Når eldre maskiner bruker jevn kraft, forårsaker de alvorlige blåmerker og fjerner for mye sunt vev. Dette reduserer direkte din salgbare avkastning og skader fortjenestemarginene alvorlig.
Å løse dette krever overgang bort fra utdatert batchbehandling. Du bør ta i bruk kontinuerlige systemer med variabel hastighet i stedet. Anlegg ser enorme forbedringer når de implementerer adaptiv peeling-teknologi. Damppeelingsystemer eller profilfølgende mekaniske skreller justeres automatisk til individuelle batchvariasjoner. De sporer de naturlige konturene til produktene, og fjerner bare den nødvendige huden. Dette beskytter det underliggende kjøttet og maksimerer brukbar produktvekt.
Når du vurderer disse løsningene, se nøye på forholdet mellom funksjoner og utfall. Du vil ha frekvensomformere (VFD) installert på vaske- og peelingmotorene. VFD-er lar gulvoperatører stille inn spesifikke omrøringsnivåer. De kan enkelt bytte fra aggressiv skrubbing for tøffe rotgrønnsaker til skånsom vask for delikate grønnsaker. Ved å gi operatørene denne granulære kontrollen reduserer man drastisk skade på rene kraften.
Du må også bruke en pålitelighetssjekk under leverandørdiskusjoner. Erkjenne en enkel sannhet: null avfall er fysisk umulig i matproduksjon. Vurder potensielle oppgraderinger basert på deres garanterte prosentvise reduksjoner i trimavfall. Ignorer markedsføringsbrosjyrer som lover feilfri behandling. Spør leverandører om empiriske data som viser hvordan maskinene deres bevarer utbyttet sammenlignet med din nåværende grunnlinje, ved å bruke dine spesifikke avlingsvarianter.
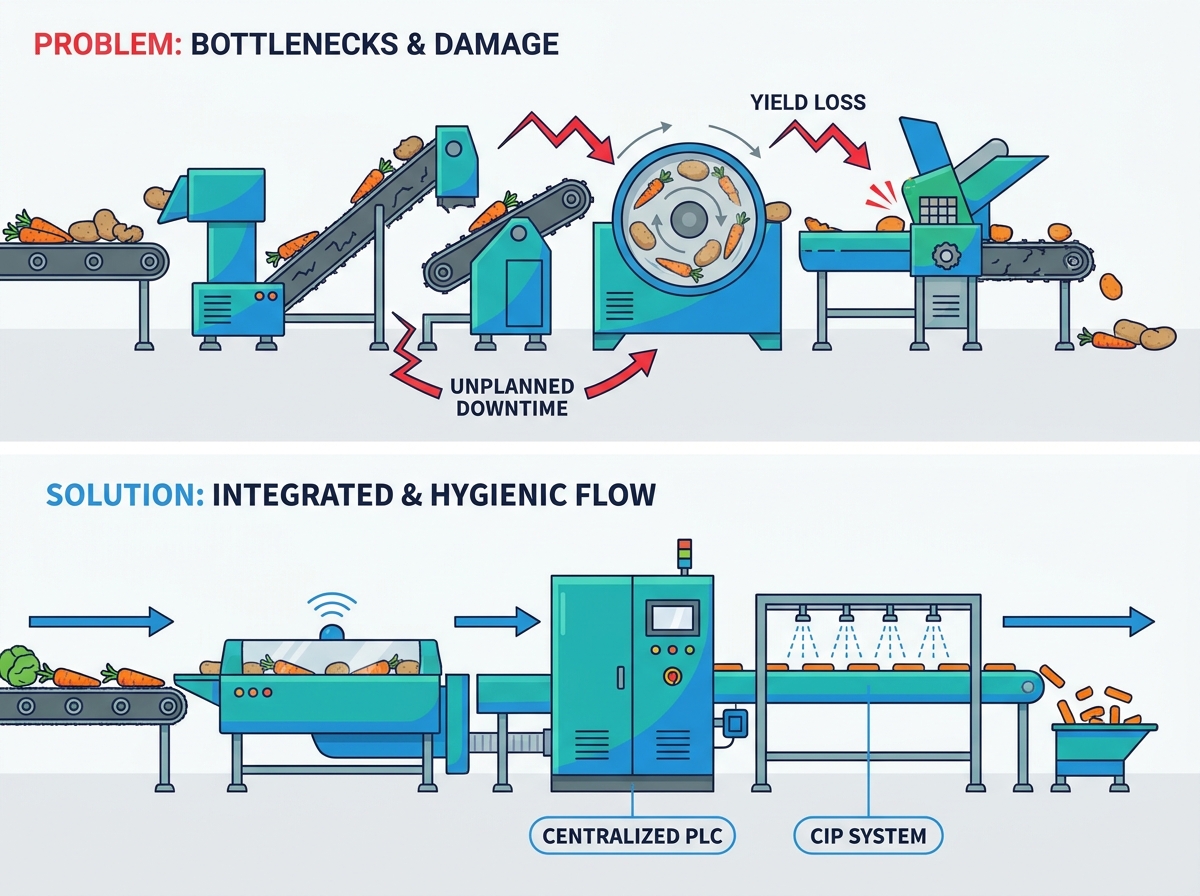
Bakterieoppbygging er fortsatt en alvorlig trussel i industriell matforedling. Patogener som Listeria og Salmonella trives i vanskelig tilgjengelige maskinsprekker. Disse skjulte havnepunktene fører direkte til mislykkede kvalitetskontroller, katastrofale produkttilbakekallelser og alvorlig merkeskade. Eldre systemer tvinger ofte vedlikeholdsteamet til å utføre total demontering av maskinen bare for å fullføre grunnleggende sanitæroppgaver. Dette dreper effektivt skiftproduktiviteten og øker de nattlige arbeidskostnadene.
Du reduserer disse risikoene ved å oppgradere helt til sanitærdesignmaskiner. Moderne utstyr har åpen rammekonstruksjon, og eliminerer de hule rørene der bakterier vanligvis gjemmer seg. Maskiner bruker skrånende overflater for aktivt å forhindre vannoppsamling og biofilmdannelse. Videre bør du insistere på IP69K-klassifiserte elektriske kabinetter. Disse svært forseglede kabinettene tåler høytrykks- og høytemperatur kjemiske utvaskinger uten kortslutning.
Gjennom en streng sikkerhets- og samsvarslinse må det nye utstyret ditt passe perfekt med FSMA (Food Safety Modernization Act) og HACCP-standarder. Revisorer forventer å se forebyggende kontroller fysisk innebygd i maskineriet. En optimalisert grønnsaksbehandlingslinje støtter naturlig disse strenge protokollene, ved å bruke kontinuerlig TIG-sveising og passivert rustfritt stål for å forhindre mikroskopisk hekking av bakterier.
Vurder disse kritiske implementeringsfaktorene når du oppgraderer din sanitærtilnærming:
En prosesseringskrets fungerer bare så raskt som dens tregeste komponent. Når en eldre kutter svikter eller en transportørmotor plutselig brenner ut, stopper hele operasjonen. Mange anlegg lider fordi de kobler frakoblede maskiner fra blandede leverandører. Disse isolerte enhetene klarer ikke å kommunisere angående linjehastigheter eller støtvolum, noe som forårsaker hyppige jam-ups og nedstrøms sult. Du taper tusenvis av dollar for hver time systemet er inaktivt.
Du løser dette integrasjonsmarerittet ved å bevege deg mot modulære, standardiserte utstyrsøkosystemer. Moderne linjer har sentraliserte PLC-grensesnitt (Programmable Logic Controller). En sentralisert digital hjerne sikrer at vaskemaskinen snakker sømløst med skjæremaskinen og emballasjeinnmatingen. Hvis pakkemaskinen stopper, bremser PLS-en automatisk oppstrømstransportørene for å forhindre produktakkumulering.
Bruk disse klare dimensjonene for å evaluere systemets pålitelighet og integrasjonspotensial:
| Evalueringskriterier | Legacy isolerte systemer | Modulært utstyr Økosystemer |
|---|---|---|
| Skalerbarhet | Krever utskifting av kjerneinfrastruktur når gjennomstrømningskravene øker. | Ekspanderer enkelt uten å erstatte eksisterende inn- og utmatingstransportører. |
| Leverandørstøtte | Stoler ofte på proprietære, spesialbearbeidede deler med lange ledetider. | Bruker standard slitedeler (belter, kniver) tilgjengelig globalt. |
| Kommunikasjon | Maskiner kjører med statiske hastigheter, som krever konstant manuell operatørintervensjon. | Sentraliserte PLS-er justerer automatisk linjehastigheter for å forhindre fastkjøring. |
| Vedlikeholdsdiagnostikk | Feil skjer blindt; vedlikehold reagerer først etter at en maskin går i stykker. | Sensorer gir prediktive varsler før lagre eller motorer svikter fullstendig. |
Risikoreduksjon krever også stort fokus på operatøradopsjon. Ikke overse gulvpersonellet som kjører maskinene. Svært automatiserte HMI-er (Human-Machine Interfaces) feiler spektakulært hvis de viser seg å være for komplekse for dine ansatte. Krev intuitive, flerspråklige berøringsskjermer under leverandørevalueringsprosessen. Klar visuell diagnostikk hjelper operatører med å fjerne mindre feil raskt før de eskalerer til timer med kostbar nedetid.
Industriell grønnsaksforedling forbruker enorme mengder naturressurser. Tradisjonelle kanaler for vasking og kontinuerlige skyllesystemer kaster ofte bort tusenvis av liter drikkevann hver time. Dette massive forbruket øker driftsutgiftene og er direkte i konflikt med moderne bedrifters bærekraftsmandater. Du kan rett og slett ikke skalere anleggets lønnsomhet mens du heller dyrt behandlet vann rett ned i avløpet.
Implementering av vannfiltrerings- og resirkuleringssystemer med lukket sløyfe gir en umiddelbar, målbar løsning. Disse systemene fanger opp vaskevann, filtrerer ut organiske faste stoffer via roterende sikter eller hydrosykloner, og gjenbruker det til innledende forvasketrinn. Samtidig bør du oppgradere til høyeffektive motorer og optimaliserte pneumatiske systemer for å drastisk redusere ditt daglige elektriske forbruk.
Evaluer ressurseffektiviteten ved å bruke disse strenge parameterne:
Ved å granske disse beregningene nøye, bygger du en økonomisk solid business case for bærekraftig utstyr. Modernisering av ressursforvaltning betaler seg selv pålitelig når den er konstruert riktig.
Oppgradering av anlegget krever en disiplinert, svært metodisk tilnærming. Du må filtrere bort skinnende objektsyndrom og fokusere helt på målbare driftsforbedringer. Å kjøpe nytt utstyr bare fordi det ser moderne ut, fører ofte til kjøpers anger.
Følg denne enkle kortlistelogikken før du noen gang ber om et leverandørtilbud:
Du må ta aggressive neste-trinn-handlinger for å validere leverandørkrav før du signerer kontrakter. Be om levende demonstrasjoner eller prøvekjøringer ved å bruke anleggets spesifikke grønnsaksvarianter. En gulrot i terninger oppfører seg veldig annerledes enn en løk i skiver. Å kjøre en Factory Acceptance Test (FAT) garanterer at maskinen håndterer dine faktiske produktspesifikasjoner. Til slutt, kreve klientreferanser fra operasjoner som aktivt kjører lignende gjennomstrømningsvolumer. Snakk direkte til vedlikeholdslederne deres for å forstå den sanne virkeligheten av å betjene utstyret fra dag til dag.
Oppgradering av et grønnsaksbehandlingssystem står som en klar operasjonell nødvendighet for skalering av anlegg. Disse komplekse prosjektene medfører imidlertid betydelig kapital- og integrasjonsrisiko. Du trenger et strategisk, datadrevet veikart for å navigere i overgangen på en vellykket måte og beskytte anleggets produksjon.
Unngå fristelsen til stykkevis reparasjoner. Å feste en ny kutter på en sviktende tjue år gammel transportør løser sjelden gjennomstrømningsproblemer. Fokuser i stedet helt på modulære, hygienisk utformede systemer. Disse moderne oppsettene gir transparent avkastning på investeringen gjennom drastisk redusert avfall, reduserte strømregninger og minimert uplanlagt nedetid.
Sett i gang en intern kapasitetsrevisjon i dag. Definer dine eksakte gjennomstrømningskrav, sanitærbegrensninger og avkastningsmål. Dann et tverrfunksjonelt team som involverer vedlikehold, sanitær og produksjonsledere. Bruk disse harde tallene for å engasjere utstyrsprodusenter for skreddersydde, svært konstruerte løsninger designet for akkurat din gulvplass.
A: Avhengig av tilpasningsnivået og behovet for å ettermontere eksisterende anleggsoppsett, tar installasjon og igangkjøring vanligvis mellom 2 og 6 uker. Dette installasjonsvinduet følger vanligvis en standard 3 til 6-måneders produksjons- og anskaffelsestid.
A: Selv om de er svært avhengig av behandlingsvolum, ser de fleste industrianlegg full avkastning innen 18 til 36 måneder. Denne raske tilbakebetalingen er primært drevet av en 5-15 % økning i brukbart utbytte og betydelige reduksjoner i manuelle arbeidskostnader.
A: Ja. Moderne modulære linjer bruker variable hastighetskontroller og utskiftbare verktøy, for eksempel bytte av skjæreblader. Dette lar dem håndtere både robuste rotgrønnsaker og delikate bladgrønnsaker, selv om ledere må ta med fysiske overgangstider inn i daglige produksjonsplaner.
A: IP69K-klassifiserte komponenter og en fullstendig sømløs konstruksjon i rustfritt stål har en høyere forhåndskostnad, ofte 15-20 % mer enn standarddesign. Imidlertid reduserer de drastisk daglige arbeidstimer for sanitærarbeid og reduserer effektivt katastrofale risikoer for tilbakekalling av produkter som avslutter virksomheten.


