
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-11-15 Ursprung: Plats


Att driva en kommersiell livsmedelsanläggning kräver en delikat balans mellan hög genomströmning och strikta säkerhetstoleranser. Vinstmarginalerna krymper snabbt när äldre utrustning skapar onödigt driftmotstånd. Ineffektivitet som skador på fysiska produkter, överdriven vattenanvändning eller plötsliga oplanerade driftstopp förvandlas snabbt till kritiska affärsansvar. Dessa flaskhalsar hotar direkt de dagliga produktionsmålen, och håller verksamhetschefer, fabrikschefer och QA-ledare vakna på natten.
Denna guide bryter ner de operativa hindren som är inneboende i din grönsaksbearbetningslinje . Vi tar medvetet bort säljarens överdrift för att undersöka de grundläggande strukturella orsakerna bakom dessa vardagliga problem. Du kommer att upptäcka de exakta tekniska kriterier som krävs för att utvärdera hållbara, skalbara utrustningsuppgraderingar. I slutändan tillhandahåller vi en handlingsbar färdplan för att ersätta ineffektiva system utan att störa kärnverksamheten, vilket gör att din anläggning kan skalas lönsamt.
Standard roterande brickor och slipande skalare applicerar ofta exakt samma mekaniska kraft på mycket ojämna produkter. Du kan köra ett parti robust potatis följt omedelbart av ömtåliga rotfrukter. När äldre maskiner använder enhetlig kraft, orsakar de allvarliga blåmärken och tar bort för mycket frisk vävnad. Detta minskar direkt din säljbara avkastning och skadar vinstmarginalerna allvarligt.
För att lösa detta krävs en övergång bort från föråldrad batchbearbetning. Du bör istället använda kontinuerliga system med variabel hastighet. Anläggningar ser massiva förbättringar när de implementerar adaptiv peeling-teknik. Ångskalningssystem eller profilföljande mekaniska skalare anpassar sig automatiskt till individuella batchvariationer. De spårar produktens naturliga konturer och tar bara bort den nödvändiga huden. Detta skyddar det underliggande köttet och maximerar användbar produktvikt.
När du utvärderar dessa lösningar, titta noga på förhållandet mellan funktioner och resultat. Du vill ha frekvensomriktare (VFD) installerade på tvätt- och peelingmotorerna. VFD:er tillåter golvoperatörer att ställa in specifika omrörningsnivåer. De kan enkelt byta från aggressiv skrubbning för sega rotfrukter till skonsam tvätt för ömtåliga grönsaker. Genom att ge operatörerna denna granulära kontroll minskar skadorna drastiskt.
Du måste också tillämpa en tillförlitlighetskontroll under leverantörsdiskussioner. Erkänn en enkel sanning: noll avfall är fysiskt omöjligt vid livsmedelstillverkning. Utvärdera potentiella uppgraderingar baserat på deras garanterade procentuella minskningar av trimavfall. Ignorera marknadsföringsbroschyrer som lovar felfri bearbetning. Be leverantörer om empiriska data som visar hur deras maskiner bevarar avkastningen jämfört med din nuvarande baslinje, med hjälp av dina specifika grödor.
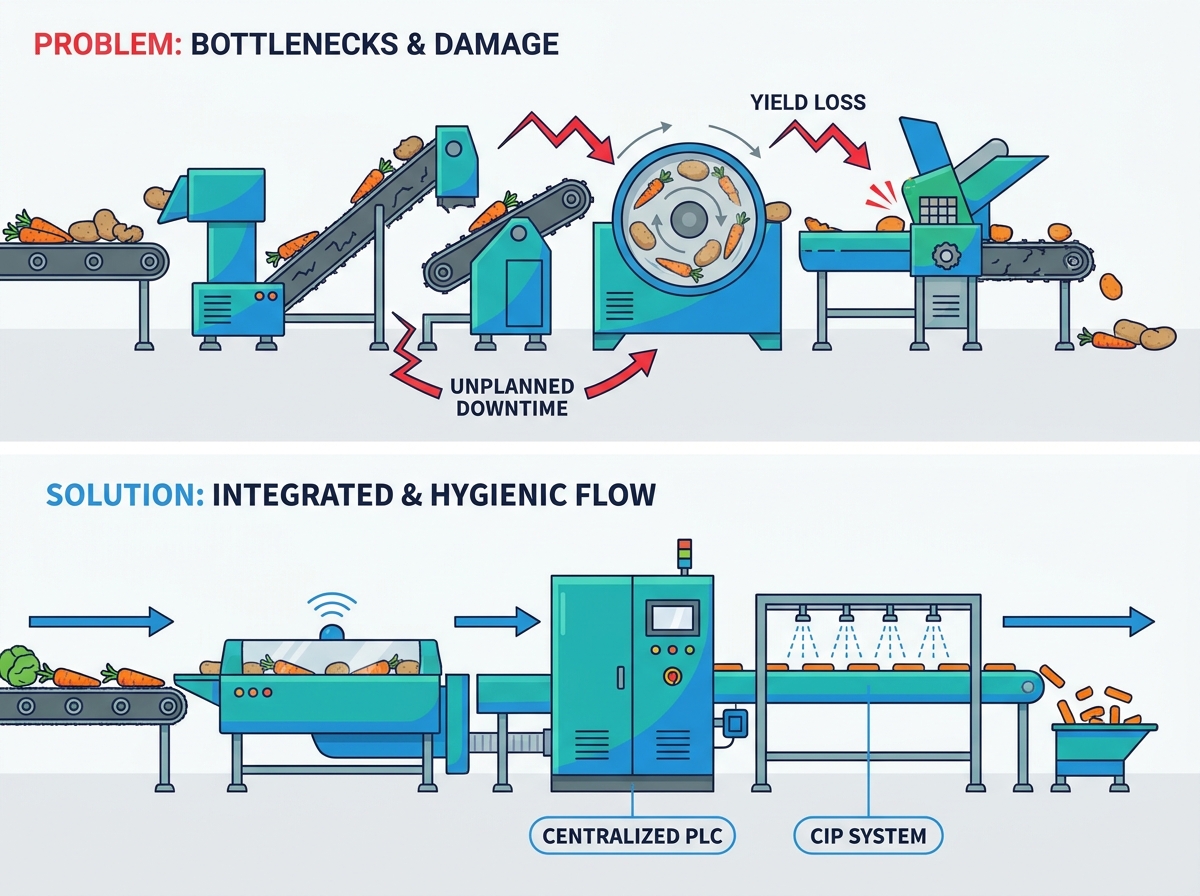
Bakterieuppbyggnad är fortfarande ett allvarligt hot inom industriell livsmedelsbearbetning. Patogener som Listeria och Salmonella trivs i svåråtkomliga maskinspalter. Dessa dolda hamnpunkter leder direkt till misslyckade kvalitetskontroller, katastrofala produktåterkallelser och allvarliga varumärkesskador. Äldre system tvingar ofta ditt underhållsteam att utföra total demontering av maskinen bara för att slutföra grundläggande sanitetsuppgifter. Detta dödar effektivt skiftproduktiviteten och blåser upp de nattliga arbetskostnaderna.
Du minskar dessa risker genom att uppgradera helt till sanitetsdesignmaskiner. Modern utrustning har en öppen ramkonstruktion, vilket eliminerar de ihåliga rören där bakterier vanligtvis gömmer sig. Maskiner använder sluttande ytor för att aktivt förhindra vattenansamling och biofilmbildning. Dessutom bör du insistera på IP69K-klassade elskåp. Dessa högt förseglade kapslingar tål högtrycks- och högtemperaturspolningar utan kortslutning.
Genom en strikt säkerhets- och efterlevnadslins måste din nya utrustning passa perfekt med FSMA (Food Safety Modernization Act) och HACCP-standarder. Revisorer förväntar sig att se förebyggande kontroller fysiskt inbyggda i maskineriet. En optimerad grönsaksbearbetningslinje stöder naturligt dessa rigorösa protokoll, med kontinuerlig TIG-svetsning och passiverat rostfritt stål för att förhindra mikroskopisk bakteriell häckning.
Tänk på dessa kritiska implementeringsfaktorer när du uppgraderar ditt sanitära tillvägagångssätt:
En bearbetningskrets fungerar bara så snabbt som dess långsammaste komponent. När en äldre fräs går sönder eller en transportörsmotor plötsligt brinner ut, stannar hela driften. Många anläggningar lider eftersom de ansluter frånkopplade maskiner från blandade leverantörer. Dessa isolerade enheter misslyckas med att kommunicera angående linjehastigheter eller överspänningsvolymer, vilket orsakar frekventa störningar och svält nedströms. Du förlorar tusentals dollar för varje timme som systemet är inaktivt.
Du löser denna integrationsmardröm genom att gå mot modulära, standardiserade utrustningsekosystem. Moderna linjer har centraliserade PLC-gränssnitt (Programmable Logic Controller). En centraliserad digital hjärna säkerställer att tvättmaskinen pratar sömlöst med tärningsmaskinen och förpackningsinmatningen. Om förpackningsmaskinen pausar bromsar PLC:n automatiskt uppströmstransportörerna för att förhindra produktansamling.
Använd dessa tydliga dimensioner för att utvärdera systemets tillförlitlighet och integrationspotential:
| Utvärderingskriterier | Legacy isolerade system | Modulära utrustning Ekosystem |
|---|---|---|
| Skalbarhet | Kräver att kärninfrastrukturen ersätts när genomströmningskraven ökar. | Expanderar enkelt utan att ersätta befintliga in- och utmatningstransportörer. |
| Leverantörssupport | Förlitar sig ofta på egenutvecklade, specialbearbetade delar med långa ledtider. | Använder standard slitdelar (bälten, knivar) tillgängliga globalt. |
| Kommunikation | Maskiner körs med statiska hastigheter, vilket kräver konstant manuell operatörsingripande. | Centraliserade PLC:er justerar automatiskt linjehastigheter för att förhindra störningar. |
| Underhållsdiagnostik | Misslyckanden sker blint; underhållet reagerar först efter att en maskin går sönder. | Sensorer ger prediktiva varningar innan lager eller motorer går sönder helt. |
Riskreducering kräver också stort fokus på operatörsintroduktion. Förbise inte golvpersonalen som kör maskinerna. Högautomatiserade HMI:er (Human-Machine Interfaces) misslyckas spektakulärt om de visar sig vara för komplexa för din personal. Kräv intuitiva, flerspråkiga pekskärmar under din leverantörsutvärderingsprocess. Tydlig visuell diagnostik hjälper operatörer att snabbt åtgärda mindre fel innan de eskalerar till timmar av kostsam driftstopp.
Industriell grönsaksbearbetning förbrukar enorma mängder naturresurser. Traditionella ränntvätt- och kontinuerliga sköljsystem slösar ofta bort tusentals liter dricksvatten varje timme. Denna massiva konsumtion driver upp driftskostnaderna och står i direkt konflikt med moderna företags hållbarhetsmandat. Du kan helt enkelt inte skala anläggningens lönsamhet samtidigt som du häller dyrt behandlat vatten rakt ner i avloppet.
Implementering av slutna vattenfiltrering och återcirkulationssystem ger en omedelbar, mätbar lösning. Dessa system fångar upp tvättvatten, filtrerar bort organiska fasta ämnen via roterande siktar eller hydrocykloner och återanvänder det för inledande förtvättssteg. Samtidigt bör du uppgradera till högeffektiva motorer och optimerade pneumatiska system för att drastiskt minska ditt dagliga elektriska drag.
Utvärdera resurseffektiviteten med dessa strikta parametrar:
Genom att noggrant granska dessa mätvärden skapar du ett ekonomiskt sunt affärscase för hållbar utrustning. Att modernisera resurshanteringen betalar sig tillförlitligt när den är konstruerad på rätt sätt.
Att uppgradera din anläggning kräver ett disciplinerat, mycket metodiskt tillvägagångssätt. Du måste filtrera bort shiny object syndrome och fokusera helt på mätbara driftförbättringar. Att köpa ny utrustning bara för att den ser modern ut leder ofta till köparens ånger.
Följ denna enkla kortlistningslogik innan du någonsin begär en leverantörsoffert:
Du måste vidta aggressiva åtgärder i nästa steg för att validera leverantörsanspråk innan du undertecknar kontrakt. Begär levande demonstrationer eller provkörningar med din anläggnings specifika grönsaksvarianter. En tärnad morot beter sig väldigt annorlunda än en skivad lök. Att köra ett Factory Acceptance Test (FAT) garanterar att maskinen hanterar dina faktiska produktspecifikationer. Slutligen, begär klientreferenser från verksamheter som aktivt kör liknande genomströmningsvolymer. Tala direkt med deras underhållschefer för att förstå den verkliga verkligheten av att använda utrustningen dagligen.
Att uppgradera ett grönsaksbearbetningssystem är en klar operativ nödvändighet för att skala anläggningar. Dessa komplexa projekt medför dock betydande kapital- och integrationsrisker. Du behöver en strategisk, datadriven färdplan för att navigera framgångsrikt i övergången och skydda din anläggnings produktion.
Undvik frestelsen av bitvisa korrigeringar. Att spänna fast en ny fräs på en trasig tjugo år gammal transportör löser sällan genomströmningsproblem. Fokusera istället helt på modulära, hygieniskt designade system. Dessa moderna installationer erbjuder transparent avkastning på investeringen genom drastiskt minskat avfall, sänkta elräkningar och minimerade oplanerade stillestånd.
Inled en intern kapacitetsrevision idag. Definiera dina exakta genomströmningskrav, sanitetsbegränsningar och avkastningsmål. Bilda ett tvärfunktionellt team som involverar underhåll, sanitet och produktionsledare. Använd dessa hårda siffror för att engagera utrustningstillverkare för skräddarsydda, högkonstruerade lösningar designade för just din golvyta.
S: Beroende på graden av anpassning och behovet av att eftermontera befintliga anläggningslayouter, tar installation och driftsättning vanligtvis mellan 2 till 6 veckor. Detta installationsfönster följer vanligtvis en standardtid på 3 till 6 månader för tillverkning och inköp.
S: Även om de är mycket beroende av bearbetningsvolymen, ser de flesta industrianläggningar full avkastning inom 18 till 36 månader. Denna snabba återbetalning drivs främst av en ökning med 5-15 % i användbar avkastning och betydande minskningar av manuella arbetskostnader.
A: Ja. Moderna modulära linjer använder variabla hastighetskontroller och utbytbara verktyg, som att byta tärningsblad. Detta gör att de kan hantera både robusta rotfrukter och känsliga bladgrönsaker, även om chefer måste beakta fysiska omställningstider i dagliga produktionsscheman.
S: IP69K-klassade komponenter och en helt sömlös konstruktion i rostfritt stål har en högre initialkostnad, ofta 15-20 % mer än standarddesigner. Däremot minskar de drastiskt den dagliga arbetstimmar för sanitet och minskar effektivt katastrofala risker för återkallande av produkter som avslutar verksamheten.


