
Visningar: 0 Författare: Webbplatsredaktör Publiceringstid: 2026-11-11 Ursprung: Plats


Att investera i en kommersiell anläggning kräver massiva investeringar. De operativa insatserna är otroligt höga för anläggningschefer och ingenjörer. Du har inte råd med felsteg när du bygger dessa komplexa industrisystem. Framgång kräver att man tittar långt bortom en grundläggande utrustningslista. Du måste utvärdera exakta materialspecifikationer, automatiseringsmöjligheter och strikta efterlevnadsstandarder. En enda svag länk kan allvarligt flaskhalsar din dagliga genomströmning. Denna guide ger verksamhetschefer och inköp leder ett objektivt ramverk. Du kommer att använda den för att utvärdera tekniska lösningar effektivt. Vi kommer att visa dig hur du definierar exakta utrustningsspecifikationer. Du kommer att lära dig att anpassa dina kapacitetsbegränsningar på din anläggning. Slutligen tillhandahåller vi strategier för att välja tillverkare baserat på beprövad ingenjörskompetens. I slutet kommer du att förstå hur du skaffar pålitlig infrastruktur för långsiktig produktion.
Varje robust fruktbearbetningslinjen kräver specialiserade maskiner utformade för kontinuerliga arbetscykler. Du kan inte lita på generaliserad matutrustning. Du behöver specifika tekniska lösningar byggda för optimal avkastning. Vi måste först bryta ner den grundläggande infrastruktur som krävs för att omvandla råa jordbruksprodukter till förstklassiga förbrukningsvaror.
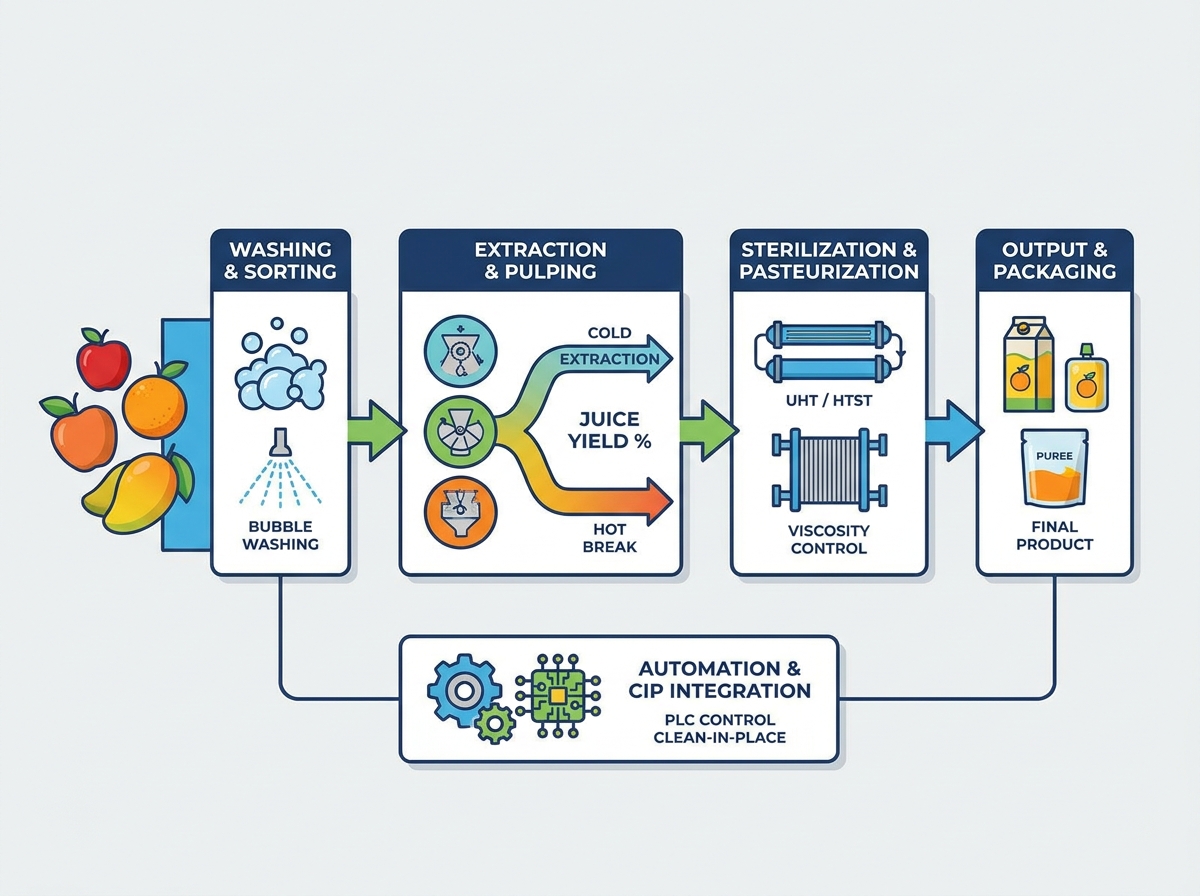
Råvaror anländer med smuts, bekämpningsmedelsrester och stenar. Du måste ange tvåstegs tvättmekanismer. Bubbeltvätt förs in högvolym luft i tvätttanken. Denna luftning skapar intensiv vattenturbulens. Den lyfter varsamt smuts från ömtåliga skinn utan att orsaka blåmärken på ytan. Efter detta tar ett högtrycksspraygrenrör bort envis skräp. Vattenförbrukningen dikterar din driftseffektivitet. Du måste ålägga återvinning av vatten i slutet kretslopp. En primär filterskärm fångar upp stora skräp, vilket gör att samma vatten kan driva det inledande rännstadiet.
Extraktionsteknik bestämmer din slutliga produktkvalitet. Du måste skilja mellan kallextraktion och varmbrytningsbearbetning. Kallextraktion arbetar i en syrereducerad miljö. Den bevarar delikata smakföreningar och levande naturliga färger. Denna metod fungerar perfekt för premium klara juicer. Omvänt värmer värmeavbrottsbearbetning snabbt det krossade mäsken. Denna plötsliga termiska chock inaktiverar pektinasenzymer omedelbart. Den producerar högviskösa produkter som tjocka mangopuréer. Du måste också utvärdera avstenningseffektiviteten noggrant. Felaktig avstenning lämnar bittra fröfragment efter sig. Dessa fragment förstör juicens avkastningsprocent och försämrar smakprofiler.
Klarhet definierar premiumjuicer. Utvärdera ultrafiltreringssystem (UF) mot traditionella dekantercentrifuger. Ultrafiltrering driver vätska genom semipermeabla keramiska membran. Det tar bort suspenderade fasta ämnen på molekylär nivå. Den ger kristallklara utgångar. Dekantercentrifuger är beroende av snabb mekanisk rotation. De spinner ut tunga fasta partiklar aggressivt. Centrifuger hanterar högmassabelastningar effektivt. Fokusera mycket på membranets livslängd när du specificerar UF-system. Membranbyteskostnaderna ackumuleras snabbt. Bästa praxis kräver att du installerar förfiltreringssilar. De skyddar dyra UF-membran från stora nötande partiklar.
Hållbarhet kräver exakt termisk bearbetning. UHT-system (Ultra-High Temperature) värmer produkterna till 135°C under bara sekunder. De förstör värmebeständiga sporer helt. HTST (High Temperature Short Time) fungerar runt 75°C. HTST bevarar känsliga näringsprofiler bättre men kräver ofta kylda leveranskedjor. Din avgörande specifikation involverar värmeväxlarens design. Rörformade värmeväxlare hanterar lätt tjocka, fibrösa massor. Plattvärmeväxlare erbjuder överlägsen värmeöverföring för klara vätskor.
Vanligt misstag: Att köpa en plattvärmeväxlare för fruktköttsjuice. De smala korrugerade kanalerna kommer att överbrygga och täppa till inom några timmar, vilket tvingar fram totala systemavstängningar.
Specifikationer för värmeväxlare:
| Specifikationer för rörformade vs. plattor | rörformade värmeväxlare | Plattvärmeväxlare |
|---|---|---|
| Bäst lämpad för | Högviskösa massor, pastor, fibrösa puréer | Klara juicer, lågviskösa vätskor, vatten |
| Täppningsmotstånd | Utmärkt (breda interna kanalvägar) | Dålig (smala korrugerade kanalbanor) |
| Termisk effektivitet | Måttlig | Mycket hög |
| Rengöring (CIP) | Lätt att spola automatiskt | Kräver periodiska manuella plåtskärningar |
Du kan inte köpa bearbetningsutrustning i ett vakuum. Du måste anpassa varje maskin till din byggnads fotavtryck och användningsbegränsningar. Ett system av dålig storlek kommer att strypa din produktion omedelbart.
Du måste beräkna rå input mot färdig produktion noggrant. Olika råvaror ger varierande massbalanser. Citrusfrukter levererar stora vätskevolymer, ofta över 45 % juiceutbyte. Mango ger tjockare fruktkött men kräver aggressiv hud och borttagning av stora stenar. En 10 TPH-inmatning av citrus skapar en annan nedströms flaskhals än 10 TPH stenfrukt. Känn till dina exakta extraktionsförhållanden innan du slutför pumpstorlekar.
Golvyta dikterar layoutval kraftigt. Linjära konfigurationer passar långa, smala industribyggnader perfekt. Modulära uppsättningar staplas vertikalt för att passa kompakta utrymmen. Kartläggning av operativt flöde förhindrar logiska flaskhalsar. Du måste separera smutsiga mottagningszoner från sterila förpackningsområden.
Följ denna standardoperativa flödessekvens:
Industriell kraft upprätthåller toppkapacitet. En standard fruktbearbetningslinjen kan kräva 500 kW jämn trefaseffekt. Ånggenerering möjliggör pastöriseringsslingor. Du kommer sannolikt att behöva industripannor som trycker 2000 kg/h vid 8 bars tryck. Tryckluft driver automatiska pneumatiska ventiler. Det måste förbli helt oljefritt (klass 0) för att förhindra kontaminering av matzonen. Begär transparenta baslinjeuppskattningar från din tillverkare tidigt i planeringsfasen.
Regler för livsmedelssäkerhet lämnar inget utrymme för fel. En enskild kontamineringshändelse kan förstöra ett varumärke över en natt. Du måste bygga in hygien och automation direkt i den fysiska hårdvaran.
Tillsynsorgan kräver strikt efterlevnad av globala regler. Du måste kontinuerligt uppfylla FDA-, CE- och HACCP-standarderna. Elastomerer kräver livsmedelscertifiering. Ange EPDM eller PTFE för alla packningar och tätningar. Undvik standard NBR-gummi, eftersom det bryts ned under hög värme. Dessutom standard SS304 rostfria gropar under hög surhet. Du måste ange SS316L för alla våta delar som rör citrus- eller ananasprodukter.
Sanitet kan inte förlita sig på manuellt arbete. CIP-system med flera tankar erbjuder automatisk, repeterbar rengöring. De använder separata syror, alkalier och hetvattencykler. Syran tar bort mineralskala grundligt. Alkaliet förtvålar organiska fetter och proteiner. Du får verifierbar sanitet mellan batcherna. Se till att spraykulor ger 360 graders täckning inuti alla uppsamlingstankar. Använd inline konduktivitetssensorer för att övervaka kemikaliekoncentrationen automatiskt.
Centraliserad kontroll eliminerar förödande mänskliga fel. Siemens och Allen-Bradley dominerar pålitlig industriell automation. Du behöver noggrann temperaturloggning över varje värmezon. PID-slingor hanterar ångventiler exakt för att hålla pastöriseringstemperaturerna stabila. Ventilkontroll säkerställer spårbarhet för revision. Spårbarhet innebär att veta exakt vilken batch som upplevde ett litet temperaturfall. Du kan då sätta den specifika batchen i karantän istället för att förstöra en hel dags produktion.
Du går in i ett långsiktigt partnerskap. Behandla inte detta som ett transaktionsköp. Tillverkaren måste visa djup teknisk kunskap.
Undvik allmänna maskiner från hyllan. Kräv anpassade P&ID-arbetsflöden (Piping and Instrumentation Diagram). Skräddarsy designen strikt efter din slutprodukt. Klar juice kräver fundamentalt annorlunda rördragning än fiberpuréer. NFC-juicer (Not From Concentrate) kräver skonsam hantering och kvävetäckning för att förhindra oxidation. En kompetent leverantör kommer att kartlägga alla ventiler och sensorer innan stålet skärs.
Hoppa aldrig över rigorösa FAT-protokoll. Du måste begära testning på tillverkarens anläggning innan leverans. Res till fabriken personligen. Kör vatten eller en ersättningsprodukt genom systemet. Verifiera genomströmningsparametrar objektivt. Testa nödstopp säkert. Se till att automationssekvenser fungerar exakt som specificerat i P&ID. Om en pump går sönder här, åtgärdar leverantören det omedelbart. Om det misslyckas på din anläggning, förlorar du veckors produktion.
Servicenivåavtal avgör din långsiktiga framgång. Bedöm driftsättningsstödet noggrant. Kräv omfattande förarutbildning från fabriksingenjörer, inte lokala tredjepartsmekaniker. Garantera tillgången till proprietära slitdelar skriftligen.
Att gå från en plan till en fullt fungerande fruktbearbetningslinje innebär att hantera komplex logistik. Du måste förbereda din anläggning och ditt team för den fysiska verkligheten av tung industriell installation.
Att integrera tunga maskiner tar avsevärd tid. Förutse planerade driftstopp realistiskt. Du måste hantera tredjepartsentreprenörer nära. Grävning av avloppsvatten för avloppsvatten kräver exakt lutning. Rör och elektriska ledningar kräver exakt koordinering. Svetsare måste använda orbital svetsteknik för hygieniska sanitetsrör. Varje slarvig manuell svetsning kan hysa farliga bakterier. Bygg realistiska tidslinjer från initialt koncept till full operativ kapacitet. Förhasta inte idrifttagningsfasen. Förhastad idrifttagning leder till kroniska sensorfel.
Uppströms extraktionsutrustning måste matas nedströms förpackningar sömlöst. Utvärdera din befintliga tappningsinfrastruktur omedelbart. Kontrollera anslutningsstorlekar, rördiametrar och maximala flödeshastigheter. En analog uppströmsextraktor kan inte lätt skaka hand med ett helt digitalt nedströmsfyllmedel. Se till att kommunikationsprotokollen matchar. Använd standardiserade industriella nätverksbryggor som Profinet eller IO-Link för att säkerställa att den nyinstallerade processlinjen kommunicerar felfritt med dina äldre förpackningsmaskiner.
Att specificera en kommersiell bearbetningslinje representerar ett komplext tekniskt integrationsprojekt. Det är aldrig ett enkelt hårdvaruköp. Du måste balansera exakta materialspecifikationer, strikta efterlevnadsstandarder och anläggningsbegränsningar. Prioritera alltid högkvalitativa SS316L-material för miljöer med hög syra. Kräv integrerad PLC- och CIP-automation för att säkerställa konsekvent, verifierbar batchspårbarhet. Slutför dina specifika utdatakrav och bekräfta din anläggnings verktygskapacitet innan du inleder djupgående leverantörsdiskussioner. Vidta åtgärder genom att begära omfattande P&ID-förslag och detaljerade fallstudier från dina nominerade tillverkare.
S: Ja, men det kräver mycket modulära komponenter. Du kan byta ut destoners mot standardextraktorer när du byter parti. Du måste implementera grundliga CIP-protokoll mellan körningarna. Det finns dock begränsningar. Citrusbearbetning och bearbetning av stenfrukt kräver fundamentalt olika primära extraktionsmekaniker. Du kan inte köra apelsiner genom en persikoskärare framgångsrikt.
S: Anpassade kommersiella linjer kräver i allmänhet 3 till 6 månader från den färdiga P&ID-designen till fysisk leverans. Denna tidslinje utesluter frakttransitering och driftsättning på plats. Komplexa automatiserade system med anpassad programmering går ofta mot 6-månadersgränsen. Standardiserade modulära medar kan ibland skickas snabbare.
S: Rama in din ROI kring resursbesparing och drifttid. Automatiserade CIP-system minskar drastiskt kemiskt och kommunalt vattenavfall. De eliminerar hundratals manuella arbetstimmar årligen. Viktigast av allt är att de ökar drifttiden genom att påskynda sanitetscyklerna mellan produktbyten, vilket gör att du kan köra fler intäktsgenererande batcher per vecka.


