Die Investition in eine Gewerbeanlage erfordert einen enormen Kapitalaufwand. Für Betriebsleiter und Ingenieure steht unglaublich viel auf dem Spiel. Beim Aufbau dieser komplexen Industriesysteme dürfen Sie sich keine Fehltritte leisten. Für den Erfolg ist es erforderlich, weit über die bloße Grundausstattungsliste hinauszuschauen. Sie müssen genaue Materialspezifikationen, Automatisierungsmöglichkeiten und strenge Compliance-Standards bewerten. Ein einziges schwaches Glied kann Ihren täglichen Durchsatz erheblich beeinträchtigen. Dieser Leitfaden bietet Betriebsleitern und Einkaufsleitern einen objektiven Rahmen. Sie nutzen es, um technische Lösungen effizient zu bewerten. Wir zeigen Ihnen, wie Sie genaue Gerätespezifikationen definieren. Sie lernen, die Kapazitätsbeschränkungen Ihrer Einrichtung richtig auszurichten. Schließlich bieten wir Strategien an, um Hersteller auf der Grundlage nachgewiesener technischer Kompetenz in die engere Auswahl zu nehmen. Am Ende werden Sie verstehen, wie Sie eine zuverlässige Infrastruktur für eine langfristige Produktion beschaffen.
Wichtige Erkenntnisse
- Auf das Material kommt es an: Früchte mit hohem Säuregehalt erfordern Edelstahlkomponenten SS316L, um Korrosion und Kontamination zu verhindern, nicht nur Standard-SS304.
- Ertrag vs. Durchsatz: Bei einer echten Bewertung einer Obstverarbeitungslinie muss die Kapazität in Tonnen pro Stunde (TPH) mit den prozentualen Extraktionserträgen in Einklang gebracht werden.
- Automatisierung reduziert Betriebskosten: Integrierte SPS-Systeme und Clean-in-Place (CIP)-Technologie sind für die Minimierung von Ausfallzeiten und die Gewährleistung der Chargenrückverfolgbarkeit unverzichtbar.
- Anbieterfähigkeiten: Der richtige Hersteller sollte End-to-End-Support bieten, vom ersten P&ID-Design (Rohrleitungs- und Instrumentierungsdiagramm) bis hin zu Factory Acceptance Test (FAT) und der Inbetriebnahme vor Ort.
Grundlegende Ausrüstungsspezifikationen in einer Obstverarbeitungslinie
Jeder robust Die Obstverarbeitungslinie erfordert spezielle Maschinen, die für kontinuierliche Arbeitszyklen ausgelegt sind. Sie können sich nicht auf eine allgemeine Lebensmittelausrüstung verlassen. Sie benötigen spezifische technische Lösungen für optimale Erträge. Wir müssen zunächst die grundlegende Infrastruktur abbauen, die erforderlich ist, um landwirtschaftliche Rohprodukte in hochwertige Verbrauchsgüter umzuwandeln.
Sortier- und Waschinfrastruktur
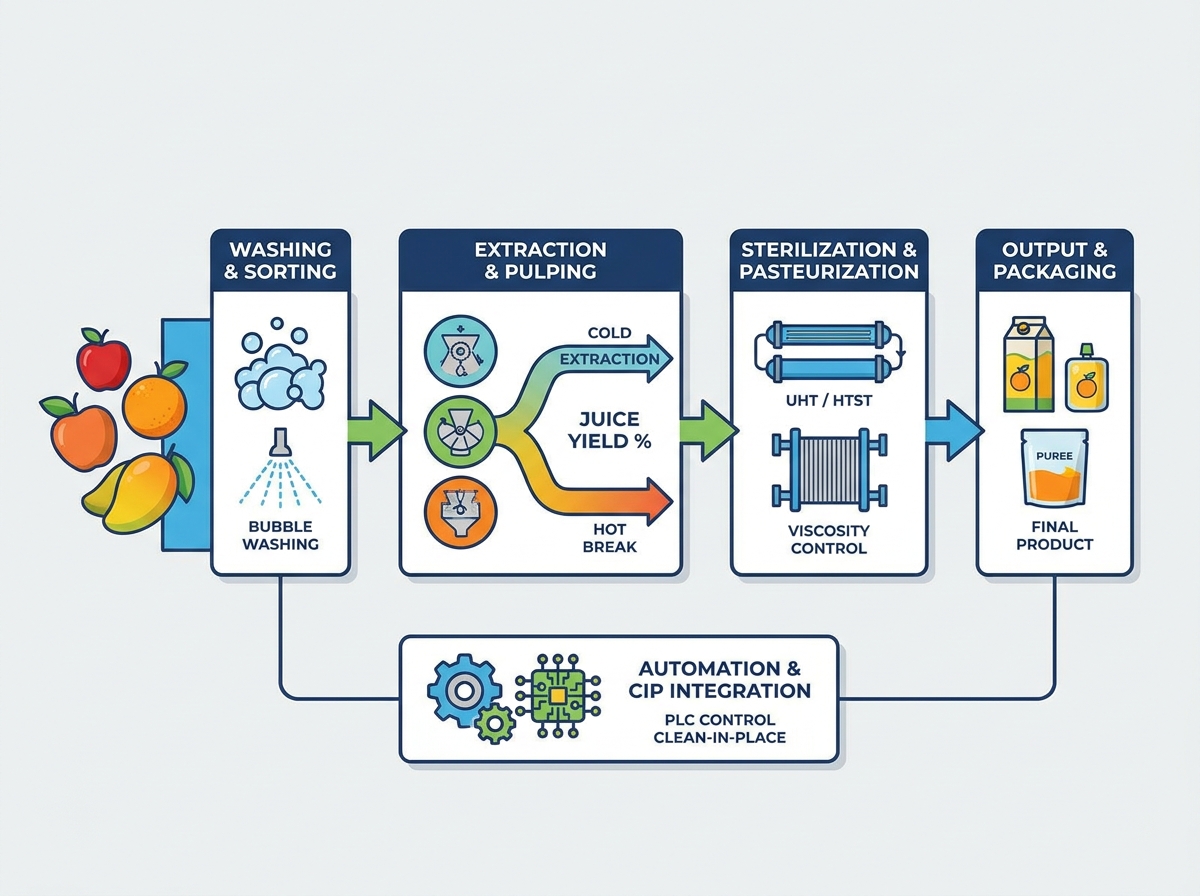
Die Rohstoffe kommen mit Feldschmutz, Pestizidrückständen und Steinen an. Sie müssen zweistufige Waschmechanismen angeben. Beim Blasenwaschen wird ein großes Luftvolumen in den Waschtank geleitet. Diese Belüftung erzeugt starke Wasserturbulenzen. Es entfernt sanft Schmutz von empfindlicher Haut, ohne oberflächliche Druckstellen zu verursachen. Anschließend entfernt ein Hochdruck-Sprühverteiler hartnäckige Rückstände. Der Wasserverbrauch bestimmt Ihre betriebliche Effizienz. Sie müssen Möglichkeiten zur Wasseraufbereitung im geschlossenen Kreislauf vorschreiben. Ein primäres Filtersieb fängt große Ablagerungen auf und sorgt dafür, dass dasselbe Wasser die erste Gerinnestufe antreibt.
Extraktions- und Aufschlusseinheiten
Die Extraktionstechnologie bestimmt die Qualität Ihres Endprodukts. Es ist zwischen Kaltextraktion und Heißbruchverarbeitung zu unterscheiden. Die Kaltextraktion erfolgt in einer sauerstoffreduzierten Umgebung. Es bewahrt zarte Geschmacksstoffe und lebendige natürliche Farben. Diese Methode funktioniert perfekt für hochwertige klare Säfte. Im Gegensatz dazu wird bei der Heißbreiverarbeitung die zerkleinerte Maische schnell erhitzt. Dieser plötzliche Thermoschock inaktiviert die Pektinase-Enzyme sofort. Es entstehen hochviskose Produkte wie dickflüssige Mangopürees. Sie müssen auch die Effizienz der Steinentfernung sorgfältig bewerten. Bei unsachgemäßer Entsteinung bleiben bittere Samenreste zurück. Diese Fragmente ruinieren die Saftausbeute und verschlechtern die Geschmacksprofile.
Filtration und Klärung
Klarheit definiert Premium-Säfte. Bewerten Sie Ultrafiltrationssysteme (UF) im Vergleich zu herkömmlichen Dekanterzentrifugen. Bei der Ultrafiltration wird Flüssigkeit durch semipermeable Keramikmembranen gepresst. Es entfernt Schwebstoffe auf molekularer Ebene. Es liefert kristallklare Ergebnisse. Dekanterzentrifugen basieren auf einer schnellen mechanischen Rotation. Sie schleudern schwere Feststoffe aggressiv heraus. Zentrifugen bewältigen hohe Zellstoffmengen effektiv. Konzentrieren Sie sich bei der Spezifikation von UF-Systemen stark auf die Lebensdauer der Membran. Die Kosten für den Membranaustausch summieren sich schnell. Best Practice erfordert die Installation von Vorfiltersieben. Sie schützen teure UF-Membranen vor großen abrasiven Partikeln.
Sterilisation und Pasteurisierung
Die Lagerstabilität erfordert eine präzise thermische Verarbeitung. UHT-Systeme (Ultrahochtemperatur) erhitzen Produkte sekundenschnell auf 135 °C. Sie zerstören hitzebeständige Sporen vollständig. HTST (High Temperature Short Time) arbeitet bei etwa 75 °C. HTST bewahrt empfindliche Nährwertprofile besser, erfordert jedoch häufig gekühlte Lieferketten. Ihre entscheidende Spezifikation betrifft die Auslegung des Wärmetauschers. Röhrenwärmetauscher verarbeiten problemlos dicke, faserige Pulpen. Plattenwärmetauscher bieten eine hervorragende Wärmeübertragung für klare Flüssigkeiten.
Häufiger Fehler: Anschaffung eines Plattenwärmetauschers für breiige Säfte. Die schmalen, gewellten Kanäle überbrücken und verstopfen innerhalb weniger Stunden und erzwingen Totalabschaltungen des Systems.
Spezifikationen des Wärmetauschers: Rohr- oder
| Plattenspezifikation |
Rohrwärmetauscher |
Plattenwärmetauscher |
| Am besten geeignet für |
Hochviskose Pulpen, Pasten, faserige Pürees |
Klare Säfte, dünnflüssige Flüssigkeiten, Wasser |
| Verstopfungsresistenz |
Hervorragend (breite interne Kanalpfade) |
Schlecht (schmale gewellte Kanalwege) |
| Thermische Effizienz |
Mäßig |
Sehr hoch |
| Reinigung (CIP) |
Einfache automatische Spülung |
Erfordert regelmäßiges manuelles Zerlegen der Platte |
Kapazitätsplanung: Dimensionierung Ihrer Linie entsprechend den Anlagenbeschränkungen
Im Vakuum kann man keine Verarbeitungsgeräte kaufen. Sie müssen jede Maschine an die Grundfläche Ihres Gebäudes und die Nutzungsbeschränkungen anpassen. Ein schlecht dimensioniertes System drosselt Ihre Produktion sofort.
TPH (Tonnen pro Stunde) definieren
Sie müssen die Roheingabe genau mit der fertigen Ausgabe vergleichen. Unterschiedliche Rohstoffe ergeben unterschiedliche Massenbilanzen. Zitrusfrüchte liefern hohe Flüssigkeitsmengen, oft über 45 % Saftausbeute. Mangos produzieren dickeres Fruchtfleisch, erfordern jedoch eine aggressive Schale und die Entfernung großer Steine. Eine Zufuhr von 10 TPH Zitrusfrüchten erzeugt einen anderen nachgelagerten Engpass als 10 TPH Steinobst. Informieren Sie sich über Ihre genauen Extraktionsverhältnisse, bevor Sie die Pumpengrößen festlegen.
Platzbedarfs- und Layoutbeschränkungen
Die Grundfläche bestimmt stark die Wahl des Grundrisses. Lineare Konfigurationen passen perfekt zu langen, schmalen Industriegebäuden. Modulare Aufbauten lassen sich vertikal stapeln, um in kompakte Räume zu passen. Die Abbildung des Betriebsablaufs verhindert logische Engpässe. Sie müssen schmutzige Empfangsbereiche von sterilen Verpackungsbereichen trennen.
Befolgen Sie diese standardmäßige Betriebsablaufsequenz:
- Rohstoffannahme und erste Massenverwiegung.
- Primärsortierung und trockene Schmutzentfernung.
- Mehrstufige Wasch- und Desinfektionsrinnen.
- Kerngewinnung, Entsteinung und Aufschluss.
- Pasteurisierung, Kühlung und Entsorgung von Abfallnebenprodukten.
Versorgungsanforderungen
Industrieenergie hält Spitzenkapazität aufrecht. Ein Standard Eine Obstverarbeitungslinie könnte 500 kW Dauerdrehstrom erfordern. Die Dampferzeugung ermöglicht Pasteurisierungsschleifen. Sie benötigen wahrscheinlich Industriekessel mit einer Leistung von 2000 kg/h und einem Druck von 8 bar. Druckluft treibt automatisierte Pneumatikventile an. Es muss vollständig ölfrei bleiben (Klasse 0), um eine Kontamination des Lebensmittelbereichs zu verhindern. Fordern Sie bereits in der Planungsphase transparente Basisschätzungen von Ihrem Hersteller an.
Compliance-, Hygiene- und Automatisierungsstandards
Lebensmittelsicherheitsvorschriften lassen keinen Raum für Fehler. Ein einziges Kontaminationsereignis kann eine Marke über Nacht zerstören. Sie müssen Hygiene und Automatisierung direkt in die physische Hardware integrieren.
Lebensmittelsicherheit und Materialzertifizierungen
Aufsichtsbehörden fordern die strikte Einhaltung globaler Regeln. Sie müssen die FDA-, CE- und HACCP-Standards kontinuierlich erfüllen. Elastomere erfordern eine Lebensmittelzertifizierung. Geben Sie für alle Dichtungen EPDM oder PTFE an. Vermeiden Sie Standard-NBR-Gummi, da dieser sich bei großer Hitze zersetzt. Darüber hinaus werden standardmäßige SS304-Edelstahlgruben bei hohem Säuregehalt eingesetzt. Sie müssen SS316L für alle benetzten Teile angeben, die mit Zitrus- oder Ananasprodukten in Berührung kommen.
Clean-in-Place (CIP)-Integration
Hygiene kann nicht auf Handarbeit beruhen. CIP-Systeme mit mehreren Tanks bieten eine automatisierte, wiederholbare Reinigung. Sie nutzen separate Säure-, Alkali- und Heißwasserkreisläufe. Die Säure entfernt mineralische Ablagerungen gründlich. Das Alkali verseift organische Fette und Proteine. Sie erhalten eine nachweisbare Hygiene zwischen den Chargen. Stellen Sie sicher, dass die Sprühkugeln eine 360-Grad-Abdeckung in allen Fäkalientanks gewährleisten. Verwenden Sie Inline-Leitfähigkeitssensoren, um die chemische Konzentration automatisch zu überwachen.
SCADA- und SPS-Steuerungssysteme
Die zentralisierte Steuerung eliminiert verheerende menschliche Fehler. Siemens und Allen-Bradley dominieren die zuverlässige Industrieautomation. Sie benötigen eine genaue Temperaturprotokollierung für jede Heizzone. PID-Schleifen steuern Dampfventile präzise, um die Pasteurisierungstemperaturen konstant zu halten. Die Ventilsteuerung gewährleistet eine revisionssichere Rückverfolgbarkeit. Rückverfolgbarkeit bedeutet, genau zu wissen, bei welcher Charge ein leichter Temperaturabfall aufgetreten ist. Sie können dann diese bestimmte Charge unter Quarantäne stellen, anstatt die Produktion eines ganzen Tages zu zerstören.
Anbieterbewertungsrahmen: Auswahl des richtigen Herstellers
Sie gehen eine langfristige Partnerschaft ein. Betrachten Sie dies nicht als einen Transaktionskauf. Der Hersteller muss umfassende technische Kenntnisse nachweisen.
Engineering- und Individualisierungskompetenz
Vermeiden Sie verallgemeinerte Maschinen von der Stange. Fordern Sie benutzerdefinierte P&ID-Workflows (Rohrleitungs- und Instrumentierungsdiagramme) an. Passen Sie das Design streng an Ihr Endprodukt an. Klarer Saft erfordert eine grundlegend andere Rohrführung als faseriges Püree. NFC-Säfte (nicht aus Konzentrat) erfordern eine schonende Handhabung und eine Stickstoffüberlagerung, um Oxidation zu verhindern. Ein kompetenter Anbieter kartiert jedes Ventil und jeden Sensor, bevor er den Stahl schneidet.
Werksabnahmeprüfung (FAT)
Überspringen Sie niemals strenge FAT-Protokolle. Sie müssen vor dem Versand eine Prüfung im Werk des Herstellers anordnen. Kommen Sie persönlich zur Fabrik. Lassen Sie Wasser oder ein Ersatzprodukt durch das System laufen. Überprüfen Sie die Durchsatzparameter objektiv. Notstopps sicher testen. Stellen Sie sicher, dass Automatisierungssequenzen genau so funktionieren, wie im P&ID angegeben. Sollte hier eine Pumpe ausfallen, repariert der Anbieter diese umgehend. Wenn es in Ihrer Anlage ausfällt, verlieren Sie wochenlange Produktion.
Kundendienst und Ersatzteilverfügbarkeit
Service Level Agreements entscheiden über Ihren langfristigen Erfolg. Bewerten Sie die Inbetriebnahmeunterstützung sorgfältig. Erfordern eine umfassende Bedienerschulung durch Werksingenieure und nicht durch lokale Mechaniker von Drittanbietern. Garantieren Sie die Verfügbarkeit von proprietären Verschleißteilen schriftlich.
- Garantierte Reaktionszeiten für den technischen Remote-Support.
- Terminvereinbarungen für die Inbetriebnahme vor Ort.
- Garantierte Lagerbestände für proprietäre Dekantergetriebe.
- Geplante jährliche vorbeugende Wartungsbesuche.
Umsetzungsrealitäten
Übergang von einer Blaupause zu einer voll funktionsfähigen Lösung Die Obstverarbeitungslinie erfordert die Verwaltung einer komplexen Logistik. Sie müssen Ihre Einrichtung und Ihr Team auf die physische Realität schwerer Industrieinstallationen vorbereiten.
Risiken bei Installation und Inbetriebnahme
Die Integration schwerer Maschinen nimmt viel Zeit in Anspruch. Planen Sie geplante Ausfallzeiten realistisch voraus. Sie müssen externe Auftragnehmer eng betreuen. Der Grabenbau für Abwasserkanäle erfordert ein präzises Gefälle. Rohrleitungen und elektrische Verkabelung erfordern eine präzise Koordination. Für hygienische Sanitärrohre müssen Schweißer Orbitalschweißtechniken anwenden. Jede schlampige manuelle Schweißung kann gefährliche Bakterien beherbergen. Erstellen Sie realistische Zeitpläne vom ersten Konzept bis zur vollen Betriebskapazität. Überstürzen Sie die Inbetriebnahmephase nicht. Eine überstürzte Inbetriebnahme führt zu chronischen Sensorfehlern.
Kreuzkompatibilität
Vorgeschaltete Extraktionsgeräte müssen die nachgelagerten Verpackungen nahtlos beschicken. Bewerten Sie sofort Ihre bestehende Abfüllinfrastruktur. Überprüfen Sie die Anschlussgrößen, Rohrdurchmesser und maximalen Durchflussraten. Ein analoger Upstream-Extraktor kann nicht einfach mit einem vollständig digitalen Downstream-Füller zusammenarbeiten. Stellen Sie sicher, dass die Kommunikationsprotokolle übereinstimmen. Nutzen Sie standardisierte industrielle Netzwerkbrücken wie Profinet oder IO-Link, um sicherzustellen, dass die neu installierte Verarbeitungslinie einwandfrei mit Ihren älteren Verpackungsmaschinen kommuniziert.
Abschluss
Die Spezifikation einer kommerziellen Verarbeitungslinie stellt ein komplexes technisches Integrationsprojekt dar. Es handelt sich nie um einen einfachen Hardware-Kauf. Sie müssen genaue Materialspezifikationen, strenge Compliance-Standards und Anlagenbeschränkungen in Einklang bringen. Priorisieren Sie stets hochwertige SS316L-Materialien für Umgebungen mit hohem Säuregehalt. Fordern Sie eine integrierte SPS- und CIP-Automatisierung, um eine konsistente, überprüfbare Chargenrückverfolgbarkeit sicherzustellen. Legen Sie Ihre spezifischen Leistungsanforderungen fest und bestätigen Sie die Versorgungskapazitäten Ihrer Einrichtung, bevor Sie ausführliche Lieferantengespräche beginnen. Werden Sie aktiv, indem Sie umfassende P&ID-Vorschläge und detaillierte Fallstudien von Ihren ausgewählten Herstellern anfordern.
FAQ
F: Kann eine einzelne Obstverarbeitungslinie mehrere Obstsorten verarbeiten?
A: Ja, aber es erfordert hochmodulare Komponenten. Bei einem Chargenwechsel können Sie Entsteiner gegen Standardextraktoren austauschen. Sie müssen zwischen den Läufen gründliche CIP-Protokolle implementieren. Es bestehen jedoch Einschränkungen. Die Verarbeitung von Zitrusfrüchten und die Verarbeitung von Steinobst erfordern grundlegend unterschiedliche primäre Extraktionsmechanismen. Sie können Orangen nicht erfolgreich durch einen Pfirsich-Entkerner laufen lassen.
F: Was ist die typische Vorlaufzeit für eine kommerzielle Verarbeitungslinie?
A: Kundenspezifische kommerzielle Linien benötigen im Allgemeinen 3 bis 6 Monate vom endgültigen P&ID-Design bis zur physischen Lieferung. Dieser Zeitplan schließt den Versand, den Transport und die Inbetriebnahme vor Ort aus. Komplexe automatisierte Systeme mit individueller Programmierung nähern sich häufig der 6-Monats-Grenze. Standardisierte modulare Skids können manchmal schneller geliefert werden.
F: Wie berechnen wir den ROI für automatisierte CIP-Systeme?
A: Richten Sie Ihren ROI nach Ressourcenschonung und Betriebszeit. Automatisierte CIP-Systeme reduzieren den chemischen und kommunalen Wasserabfall drastisch. Sie eliminieren jährlich Hunderte von manuellen Arbeitsstunden. Am wichtigsten ist, dass sie die Betriebszeit erhöhen, indem sie die Hygienezyklen zwischen Produktwechseln beschleunigen, sodass Sie pro Woche mehr umsatzgenerierende Chargen verarbeiten können.


