


商業施設への投資には多額の設備投資が必要です。施設のディレクターやエンジニアにとって、運営上のリスクは信じられないほど高くなります。このような複雑な産業システムを構築する場合、失敗は許されません。成功するには、基本的な装備リスト以外にも目を向ける必要があります。正確な材料仕様、自動化機能、および厳格なコンプライアンス基準を評価する必要があります。単一の弱いリンクにより、毎日のスループットが大幅にボトルネックになる可能性があります。このガイドは、運用責任者と調達責任者に客観的な枠組みを提供します。これを使用して、技術ソリューションを効率的に評価します。正確な機器仕様を定義する方法を説明します。施設のキャパシティ制約を適切に調整する方法を学びます。最後に、実証済みのエンジニアリング能力に基づいて最終候補者リストにメーカーを掲載するための戦略を提供します。最後には、長期的な生産のための信頼できるインフラストラクチャを調達する方法を理解できるようになります。
あらゆる堅牢な 果物加工ラインに は、連続稼働サイクル向けに設計された特殊な機械が必要です。一般化された食品機器に頼ることはできません。最適な収量を実現するために構築された特別なエンジニアリング ソリューションが必要です。まず、未加工の農産物を高級消耗品に変えるために必要な基礎インフラを解体する必要があります。
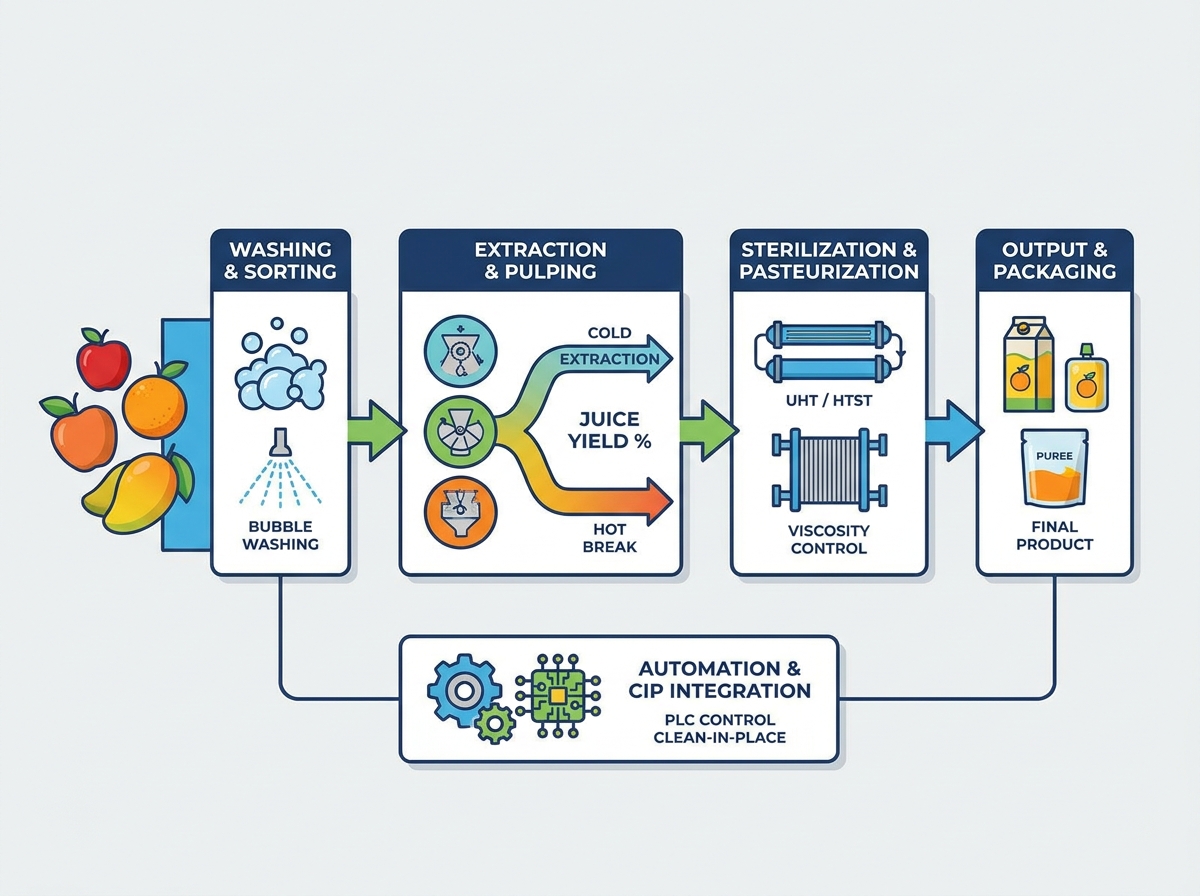
原材料は畑の土、残留農薬、石を積んで到着します。 2 段階の洗浄メカニズムを指定する必要があります。バブル洗浄は洗浄槽内に大容量の空気を導入します。このエアレーションにより、激しい水の乱流が発生します。表面を傷つけることなく、デリケートな肌の汚れを優しく取り除きます。この後、高圧スプレーマニホールドが頑固な破片を取り除きます。水の消費量は業務効率を左右します。クローズドループの水リサイクル機能を義務付ける必要があります。一次フィルタースクリーンは大きな破片を捕捉し、同じ水が最初の水路ステージに電力を供給できるようにします。
抽出技術が最終製品の品質を決定します。コールド抽出とホット ブレーク処理を区別する必要があります。低温抽出は酸素を減らした環境で行われます。繊細なフレーバー化合物と鮮やかな自然の色を保持します。この方法は、プレミアムクリアジュースに最適です。逆に、ホットブレイク処理は、粉砕したもろみを急速に加熱します。この突然の熱衝撃により、ペクチナーゼ酵素は即座に不活性化されます。濃厚なマンゴーピューレのような高粘度の製品を製造します。解体効率も慎重に評価する必要があります。不適切な石抜きは苦い種子の破片を残します。これらの断片はジュースの収率を損ない、風味プロファイルを劣化させます。
透明度はプレミアムジュースを定義します。限外濾過 (UF) システムを従来のデカンター遠心分離機と比較して評価します。限外濾過は、液体を半透性セラミック膜に押し込みます。懸濁物質を分子レベルで除去します。非常にクリアな出力を実現します。デカンタ遠心分離機は、急速な機械的回転に依存しています。重い固体を積極的にスピンアウトします。遠心分離機は、大量のパルプ負荷を効果的に処理します。 UF システムを指定する場合は、膜の寿命に重点を置きます。メンブレンの交換コストはすぐに膨らみます。ベストプラクティスでは、事前濾過ストレーナーを取り付けることが必要です。高価な UF メンブレンを大きな研磨粒子から保護します。
保存安定性を確保するには、正確な熱処理が必要です。 UHT (超高温) システムは、わずか数秒で製品を 135°C まで瞬間加熱します。耐熱性胞子を完全に破壊します。 HTST (高温短時間) は約 75°C で動作します。 HTST は繊細な栄養プロファイルをよりよく保存しますが、多くの場合、冷蔵サプライチェーンが必要になります。重要な仕様には、熱交換器の設計が含まれます。管状熱交換器は、厚く繊維状のパルプを簡単に処理します。プレート熱交換器は、透明な液体に対して優れた熱伝達を提供します。
よくある間違い: 果汁用のプレート熱交換器を購入する。狭い波形のチャネルは数時間以内に橋が架かって詰まり、システム全体の停止を余儀なくされます。
熱交換器の仕様: 管状熱交換器とプレート
| 仕様の比較 | 管状熱交換器 | プレート熱交換器 |
|---|---|---|
| 最適な用途 | 高粘度のパルプ、ペースト、繊維状ピューレ | 透明なジュース、低粘度の液体、水 |
| 耐詰まり性 | 優れた (広い内部チャネル パス) | 不良 (波形のチャネル経路が狭い) |
| 熱効率 | 適度 | 非常に高い |
| 洗浄(CIP) | 自動で簡単に洗い流せます | 定期的に手動でプレートを分解する必要がある |
真空状態で処理装置を購入することはできません。すべてのマシンを建物の設置面積とユーティリティの制限に合わせて調整する必要があります。システムのサイズが適切でないと、すぐに生産が抑制されてしまいます。
完成した出力に対して生の入力を正確に計算する必要があります。原材料が異なれば、質量バランスも異なります。柑橘類は液体の量が多く、果汁収率が 45% を超えることもよくあります。マンゴーは厚い果肉を生成しますが、積極的な皮と大きな石の除去が必要です。 10 TPH の柑橘類を投入すると、核果類の 10 TPH とは異なる下流のボトルネックが発生します。ポンプのサイズを最終的に決定する前に、正確な抽出率を把握してください。
床面積はレイアウトの選択に大きく影響します。直線的な構成は、細長い工業用建物に最適です。モジュラーセットアップは垂直に積み重ねてコンパクトなスペースにフィットします。運用フローをマッピングすることで、論理的なボトルネックを防ぎます。汚れた受け取りゾーンを滅菌包装エリアから分離する必要があります。
次の標準的な操作フロー シーケンスに従ってください。
産業用電力はピーク容量を維持します。標準 果物加工ラインで は、500 kW の安定した三相電力が必要になる場合があります。蒸気の生成により低温殺菌ループが可能になります。おそらく、8 bar の圧力で 2000 kg/h を押す工業用ボイラーが必要になります。圧縮空気は自動空気圧バルブを駆動します。食品ゾーンの汚染を防ぐために、完全にオイルフリー (クラス 0) を維持する必要があります。計画段階の早い段階で、透明性の高いベースライン見積もりを製造元にリクエストしてください。
食品安全規制には誤りが許されません。たった 1 つの汚染イベントが、一夜にしてブランドを破壊する可能性があります。衛生管理と自動化を物理ハードウェアに直接組み込む必要があります。
規制当局は世界的なルールの厳格な順守を要求します。 FDA、CE、および HACCP の基準を継続的に満たさなければなりません。エラストマーには食品グレードの認証が必要です。すべてのガスケットとシールには EPDM または PTFE を指定してください。標準の NBR ゴムは高熱で劣化するため避けてください。さらに、強酸性下でもSS304ステンレスピットを標準装備。柑橘類またはパイナップル製品に接触する接液部には SS316L を指定する必要があります。
衛生管理は手作業に頼ることはできません。マルチタンク CIP システムは、自動化された反復可能な洗浄を提供します。酸、アルカリ、熱水の個別のサイクルを利用します。酸がミネラルスケールを徹底的に除去します。アルカリは有機脂肪とタンパク質をケン化します。バッチ間で検証可能な衛生状態が得られます。スプレー ボールがすべての貯蔵タンク内を 360 度カバーできるようにします。インライン導電率センサーを使用して、化学物質の濃度を自動的に監視します。
集中管理により、致命的な人的エラーが排除されます。シーメンスとアレン・ブラッドリーは信頼性の高い産業オートメーションを独占しています。すべての加熱ゾーンにわたる正確な温度ログが必要です。 PID ループは蒸気バルブを正確に管理し、低温殺菌温度を安定に保ちます。バルブ制御により、監査に対応したトレーサビリティが保証されます。トレーサビリティとは、どのバッチでわずかな温度低下が発生したかを正確に知ることを意味します。その後、丸 1 日の生産を破棄する代わりに、その特定のバッチを隔離できます。
長期的なパートナーシップを結ぶことになります。これを取引購入として扱わないでください。メーカーはエンジニアリングに関する深い知識を実証する必要があります。
既製の汎用機械は避けてください。カスタム P&ID (配管および計装図) ワークフローを要求します。最終製品に厳密に合わせて設計を調整します。透明なジュースには、繊維状のピューレとは根本的に異なるパイプルーティングが必要です。 NFC (濃縮物ではない) ジュースは、酸化を防ぐために穏やかな取り扱いと窒素ブランケットを必要とします。有能なベンダーは、鋼材を切断する前に、すべてのバルブとセンサーをマッピングします。
厳密な FAT プロトコルを決してスキップしないでください。出荷前にメーカーの施設でのテストを義務付ける必要があります。個人的に工場に行きます。システムに水または代替製品を流します。スループットパラメータを客観的に検証します。緊急停止を安全にテストします。自動化シーケンスが P&ID で指定されたとおりに正確に機能することを確認します。ここでポンプが故障した場合、ベンダーはすぐに修理します。施設で障害が発生すると、数週間の生産が失われます。
サービス レベル アグリーメントは、長期的な成功を左右します。試運転サポートを慎重に評価してください。地元のサードパーティ整備士ではなく、工場エンジニアによる包括的なオペレータートレーニングが必要です。独自の摩耗部品の入手可能性を書面で保証します。
ブループリントから完全に運用可能な状態への移行 果物加工ラインに は複雑な物流管理が含まれます。重工業設備の物理的な現実に備えて、施設とチームを準備する必要があります。
重機の統合にはかなりの時間がかかります。計画されたダウンタイムを現実的に予測します。サードパーティ請負業者を厳密に管理する必要があります。排水用の溝溝には正確な傾斜が必要です。配管と電気配線には正確な調整が必要です。溶接工は衛生的な衛生パイプのために軌道溶接技術を使用する必要があります。手作業による溶接が雑な場合は、危険な細菌が潜んでいる可能性があります。初期コンセプトから完全な運用能力まで現実的なタイムラインを構築します。試運転段階を急がないようにしてください。急いで試運転を行うと、慢性的なセンサー障害が発生します。
上流の抽出装置は、下流の包装にシームレスに供給する必要があります。既存の瓶詰めインフラをすぐに評価してください。コネクタのサイズ、パイプ径、最大流量を確認してください。アナログの上流エクストラクターは、完全デジタルの下流フィラーと簡単にハンドシェイクできません。通信プロトコルが一致していることを確認してください。 Profinet や IO-Link などの標準化された産業用ネットワーク ブリッジを使用して、新しく設置された処理ラインが古い包装機と問題なく通信できるようにします。
商用加工ラインの指定は、複雑なエンジニアリング統合プロジェクトを表します。それは決して単純なハードウェアの購入ではありません。正確な材料仕様、厳格なコンプライアンス基準、および設備の制約のバランスを取る必要があります。高酸環境では常に高品位の SS316L 材料を優先してください。一貫した検証可能なバッチ トレーサビリティを確保するには、統合された PLC および CIP 自動化が必要です。ベンダーとの深い議論を開始する前に、特定の出力要件を最終決定し、施設のユーティリティ能力を確認してください。最終候補に挙げられたメーカーに包括的な P&ID 提案と詳細な事例研究をリクエストして、行動を起こしてください。
A: はい、ただし高度にモジュール化されたコンポーネントが必要です。バッチを変更するときに、デストーンナーを標準エクストラクターと交換できます。実行の間には徹底的な CIP プロトコルを実装する必要があります。ただし、制限も存在します。柑橘類の加工と核果の加工には、根本的に異なる一次抽出メカニズムが必要です。オレンジをピーチデストナーにうまく通すことはできません。
A: カスタム商用ラインでは、最終的な P&ID 設計から実際の納品までに通常 3 ~ 6 か月かかります。このスケジュールには、輸送輸送とオンサイトでの試運転は含まれていません。カスタム プログラミングを使用した複雑な自動化システムは、多くの場合、6 か月の境界に近づいています。標準化されたモジュール式スキッドは、より早く出荷できる場合があります。
A: リソースの節約と稼働時間を中心に ROI を設定します。自動化された CIP システムは、化学物質と都市水の廃棄物を大幅に削減します。彼らは年間何百時間もの肉体労働時間を削減します。最も重要なことは、製品切り替え間の衛生サイクルを高速化することで稼働時間を増やし、週あたりより多くの収益を生み出すバッチを実行できるようにすることです。


