Investir dans une installation commerciale nécessite des dépenses en capital massives. Les enjeux opérationnels sont incroyablement élevés pour les directeurs d’installations et les ingénieurs. Vous ne pouvez pas vous permettre de faux pas lors de la construction de ces systèmes industriels complexes. Pour réussir, il faut regarder bien au-delà d’une liste d’équipement de base. Vous devez évaluer les spécifications exactes des matériaux, les capacités d’automatisation et les normes de conformité strictes. Un seul maillon faible peut sérieusement entraver votre débit quotidien. Ce guide fournit aux directeurs des opérations et aux responsables achats un cadre objectif. Vous l'utiliserez pour évaluer efficacement des solutions techniques. Nous vous montrerons comment définir les spécifications exactes des équipements. Vous apprendrez à aligner correctement les contraintes de capacité de vos installations. Enfin, nous proposons des stratégies pour présélectionner les fabricants sur la base de compétences en ingénierie éprouvées. À la fin, vous comprendrez comment vous procurer une infrastructure fiable pour une production à long terme.
Points clés à retenir
- Le matériau est important : les fruits très acides nécessitent des composants en acier inoxydable SS316L pour éviter la corrosion et la contamination, et pas seulement le SS304 standard.
- Rendement par rapport au débit : Une véritable évaluation d'une ligne de transformation de fruits doit équilibrer la capacité en tonnes par heure (TPH) avec les pourcentages de rendement d'extraction.
- L'automatisation réduit les OPEX : les systèmes PLC intégrés et la technologie Clean-in-Place (CIP) sont non négociables pour minimiser les temps d'arrêt et garantir la traçabilité des lots.
- Capacités du fournisseur : le bon fabricant doit offrir une assistance de bout en bout, depuis la conception initiale du P&ID (schéma de tuyauterie et d'instrumentation) jusqu'aux tests d'acceptation en usine (FAT) et à la mise en service sur site.
Spécifications essentielles de l’équipement dans une ligne de transformation de fruits
Chaque robuste La ligne de transformation des fruits nécessite des machines spécialisées conçues pour des cycles de service continus. On ne peut pas compter sur un équipement alimentaire généralisé. Vous avez besoin de solutions d’ingénierie spécifiques conçues pour des rendements optimaux. Nous devons d’abord démolir l’infrastructure fondamentale nécessaire pour transformer les produits agricoles bruts en biens de consommation haut de gamme.
Infrastructures de tri et de lavage
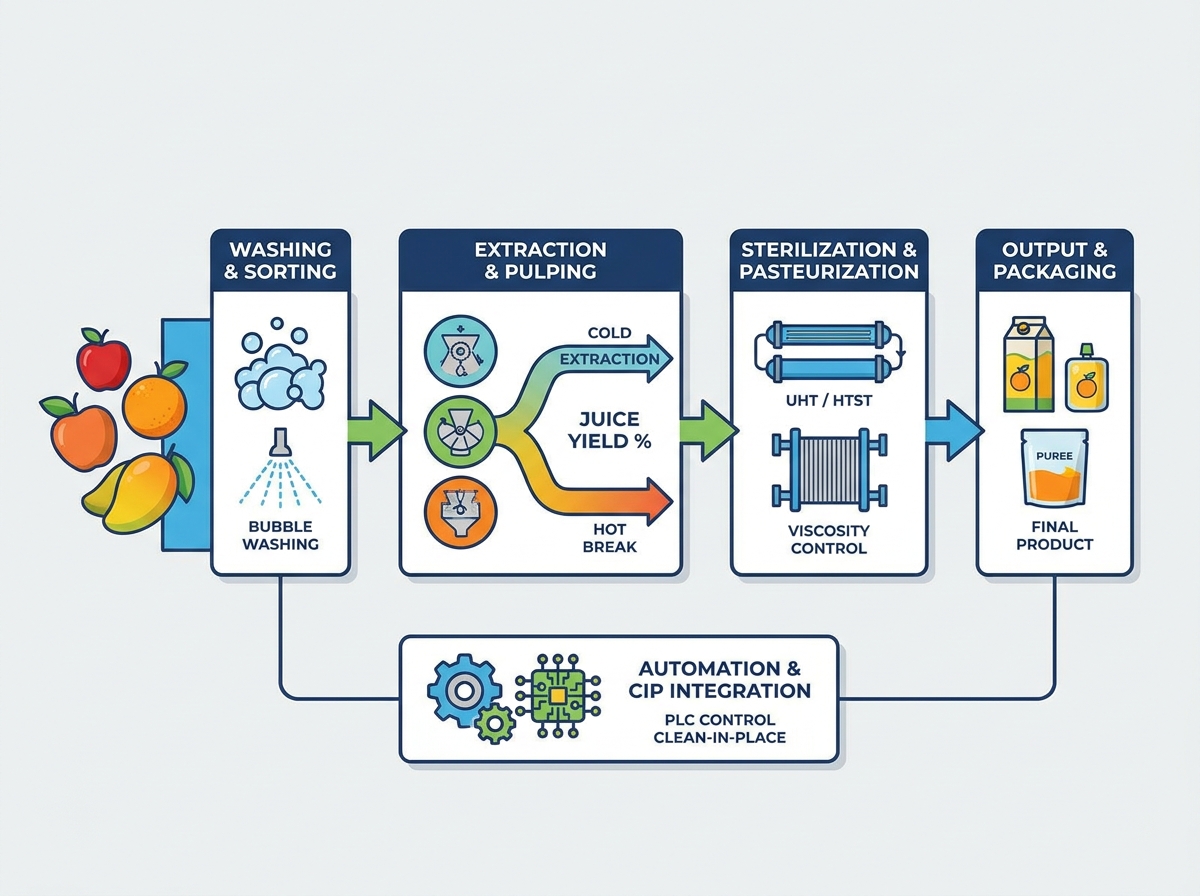
Les matières premières arrivent chargées de terre, de résidus de pesticides et de pierres. Vous devez spécifier des mécanismes de lavage à deux étages. Le lavage à bulles introduit un grand volume d’air dans la cuve de lavage. Cette aération crée d'intenses turbulences dans l'eau. Il élimine en douceur la saleté des peaux délicates sans provoquer de meurtrissures en surface. Ensuite, un collecteur de pulvérisation à haute pression élimine les débris tenaces. La consommation d’eau détermine votre efficacité opérationnelle. Vous devez imposer des capacités de recyclage de l’eau en boucle fermée. Un tamis filtrant primaire retient les gros débris, permettant à la même eau d'alimenter l'étage initial du canal.
Unités d'extraction et de réduction en pâte
La technologie d’extraction détermine la qualité de votre produit final. Il faut faire la différence entre l’extraction à froid et le traitement à chaud. L’extraction à froid fonctionne dans un environnement pauvre en oxygène. Il préserve les composés aromatiques délicats et les couleurs naturelles vibrantes. Cette méthode fonctionne parfaitement pour les jus clairs de qualité supérieure. À l’inverse, le traitement à chaud chauffe rapidement la purée broyée. Ce choc thermique soudain inactive instantanément les enzymes pectinase. Il produit des produits à haute viscosité comme des purées de mangue épaisses. Vous devez également évaluer soigneusement l’efficacité de l’épierrage. Un dénoyautage inapproprié laisse derrière lui des fragments de graines amères. Ces fragments ruinent les pourcentages de rendement en jus et dégradent les profils de saveur.
Filtration et clarification
La clarté définit les jus haut de gamme. Évaluez les systèmes d’ultrafiltration (UF) par rapport aux décanteurs centrifuges traditionnels. L'ultrafiltration pousse le liquide à travers des membranes céramiques semi-perméables. Il élimine les matières en suspension au niveau moléculaire. Il offre des sorties cristallines. Les décanteurs centrifuges reposent sur une rotation mécanique rapide. Ils rejettent des solides lourds de manière agressive. Les centrifugeuses gèrent efficacement les charges de pulpe élevées. Concentrez-vous fortement sur la durée de vie de la membrane lors de la spécification des systèmes UF. Les coûts de remplacement des membranes s’accumulent rapidement. La meilleure pratique nécessite l’installation de crépines de préfiltration. Ils protègent les membranes UF coûteuses des grosses particules abrasives.
Stérilisation et pasteurisation
La stabilité en conservation nécessite un traitement thermique précis. Les systèmes UHT (ultra-haute température) chauffent les produits à 135°C pendant quelques secondes seulement. Ils détruisent complètement les spores résistantes à la chaleur. Le HTST (High Temperature Short Time) fonctionne autour de 75°C. Le HTST préserve mieux les profils nutritionnels délicats mais nécessite souvent des chaînes d’approvisionnement réfrigérées. Votre spécification cruciale concerne la conception de l’échangeur de chaleur. Les échangeurs de chaleur tubulaires gèrent facilement les pâtes épaisses et fibreuses. Les échangeurs de chaleur à plaques offrent un transfert thermique supérieur pour les liquides clairs.
Erreur courante : acheter un échangeur de chaleur à plaques pour les jus pulpeux. Les canaux ondulés étroits se combleront et se boucheront en quelques heures, obligeant à des arrêts complets du système.
Spécifications de l'échangeur de chaleur : tubulaires ou à plaques
| Spécifications |
Échangeur de chaleur tubulaire |
Échangeur de chaleur à plaques |
| Idéal pour |
Pulpes, pâtes, purées fibreuses à haute viscosité |
Jus clairs, liquides à faible viscosité, eau |
| Résistance au colmatage |
Excellent (larges chemins de canaux internes) |
Mauvais (chemins étroits en canal ondulé) |
| Efficacité thermique |
Modéré |
Très élevé |
| Nettoyage (NEP) |
Facile à rincer automatiquement |
Nécessite des démontages manuels périodiques des plaques |
Planification de la capacité : dimensionnement des contraintes de votre ligne à vos installations
Vous ne pouvez pas acheter du matériel de transformation dans le vide. Vous devez aligner chaque machine sur l'empreinte de votre bâtiment et les limites des services publics. Un système mal dimensionné ralentira immédiatement votre production.
Définition du TPH (tonnes par heure)
Vous devez calculer avec précision les entrées brutes par rapport à la sortie finie. Différentes matières premières donnent des bilans de masse variables. Les agrumes fournissent des volumes de liquide élevés, dépassant souvent 45 % de rendement en jus. Les mangues produisent une pulpe plus épaisse mais nécessitent une peau agressive et de gros noyaux. Un apport de 10 TPH d’agrumes crée un goulot d’étranglement en aval différent de celui de 10 TPH de fruits à noyau. Connaissez vos taux d’extraction exacts avant de finaliser les tailles de pompe.
Contraintes d'encombrement et de disposition
L’espace au sol dicte fortement les choix d’aménagement. Les configurations linéaires conviennent parfaitement aux bâtiments industriels longs et étroits. Les configurations modulaires s'empilent verticalement pour s'adapter aux espaces compacts. La cartographie du flux opérationnel évite les goulots d’étranglement logiques. Vous devez séparer les zones de réception sales des zones d'emballage stériles.
Suivez cette séquence de flux opérationnel standard :
- Réception des matières premières et pesée initiale du vrac.
- Tri primaire et élimination des débris secs.
- Canaux de lavage et de désinfection à plusieurs étages.
- Extraction de noyaux, énoyautage et réduction en pâte.
- Pasteurisation, refroidissement et élimination des déchets sous-produits.
Exigences des utilitaires
La puissance industrielle maintient sa capacité de pointe. Une norme La ligne de transformation des fruits peut exiger 500 kW de puissance triphasée constante. La génération de vapeur permet des boucles de pasteurisation. Vous aurez probablement besoin de chaudières industrielles poussant 2000 kg/h à 8 bars de pression. L'air comprimé entraîne des vannes pneumatiques automatisées. Il doit rester totalement exempt d’huile (classe 0) pour éviter toute contamination de la zone alimentaire. Demandez des estimations de base transparentes à votre fabricant dès le début de la phase de planification.
Normes de conformité, d'hygiène et d'automatisation
Les réglementations en matière de sécurité alimentaire ne laissent aucune place à l’erreur. Un seul événement de contamination peut détruire une marque du jour au lendemain. Vous devez intégrer l’hygiène et l’automatisation directement dans le matériel physique.
Certifications de sécurité alimentaire et de matériaux
Les organismes de réglementation exigent le strict respect des règles mondiales. Vous devez répondre en permanence aux normes FDA, CE et HACCP. Les élastomères nécessitent une certification de qualité alimentaire. Spécifiez EPDM ou PTFE pour tous les joints et joints. Évitez le caoutchouc NBR standard, car il se dégrade à haute température. De plus, l'acier inoxydable SS304 standard est soumis à une acidité élevée. Vous devez spécifier SS316L pour toute pièce en contact avec des produits à base d'agrumes ou d'ananas.
Intégration du nettoyage en place (CIP)
L’assainissement ne peut pas reposer sur le travail manuel. Les systèmes CIP multi-réservoirs offrent un nettoyage automatisé et reproductible. Ils utilisent des cycles séparés d’acide, d’alcali et d’eau chaude. L'acide élimine complètement le tartre minéral. L'alcali saponifie les graisses et les protéines organiques. Vous bénéficiez d’un assainissement vérifiable entre les lots. Assurez-vous que les boules de pulvérisation offrent une couverture à 360 degrés à l’intérieur de tous les réservoirs de rétention. Utilisez des capteurs de conductivité en ligne pour surveiller automatiquement la concentration chimique.
Systèmes de contrôle SCADA et PLC
Le contrôle centralisé élimine les erreurs humaines dévastatrices. Siemens et Allen-Bradley dominent l'automatisation industrielle fiable. Vous avez besoin d’un enregistrement précis de la température dans chaque zone de chauffage. Les boucles PID gèrent les vannes de vapeur avec précision pour maintenir les températures de pasteurisation stables. Le contrôle des vannes garantit une traçabilité prête à l'audit. La traçabilité signifie savoir exactement quel lot a subi une légère baisse de température. Vous pouvez ensuite mettre en quarantaine ce lot spécifique au lieu de détruire la production d'une journée entière.
Cadre d'évaluation des fournisseurs : choisir le bon fabricant
Vous entrez dans un partenariat à long terme. Ne traitez pas cela comme un achat transactionnel. Le fabricant doit démontrer des connaissances approfondies en ingénierie.
Compétence en ingénierie et personnalisation
Évitez les machines généralisées disponibles dans le commerce. Exigez des flux de travail P&ID (Piping and Instrumentation Diagram) personnalisés. Adaptez le design strictement à votre produit final. Le jus clair nécessite un acheminement de tuyaux fondamentalement différent de celui des purées fibreuses. Les jus NFC (Not From Concentrate) nécessitent une manipulation douce et une couverture d’azote pour éviter l’oxydation. Un fournisseur compétent cartographiera chaque vanne et capteur avant de couper de l'acier.
Tests d'acceptation en usine (FAT)
Ne sautez jamais les protocoles FAT rigoureux. Vous devez imposer des tests dans les installations du fabricant avant l'expédition. Se rendre personnellement à l'usine. Faites couler de l’eau ou un produit de substitution dans le système. Vérifiez objectivement les paramètres de débit. Testez les arrêts d’urgence en toute sécurité. Assurez-vous que les séquences d’automatisation fonctionnent exactement comme spécifié dans le P&ID. Si une pompe tombe en panne ici, le fournisseur la répare immédiatement. En cas de panne dans votre usine, vous perdez des semaines de production.
Disponibilité du service après-vente et des pièces de rechange
Les accords de niveau de service déterminent votre réussite à long terme. Évaluez soigneusement l’assistance à la mise en service. Exiger une formation complète des opérateurs par les ingénieurs d’usine, et non par des mécaniciens tiers locaux. Garantir par écrit la disponibilité des pièces d’usure exclusives.
- Délais de réponse garantis pour le support technique à distance.
- Engagements en matière de délais de mise en service sur site.
- Niveaux de stock garantis pour les réducteurs de décanteurs exclusifs.
- Visites de service de maintenance préventive annuelles programmées.
Réalités de mise en œuvre
Passer d’un modèle à un système pleinement opérationnel La ligne de transformation des fruits implique la gestion d’une logistique complexe. Vous devez préparer votre installation et votre équipe à la réalité physique des installations industrielles lourdes.
Risques d’installation et de mise en service
L’intégration de machines lourdes prend beaucoup de temps. Anticipez les temps d’arrêt planifiés de manière réaliste. Vous devez gérer de près les sous-traitants tiers. Le creusement de tranchées pour les eaux usées nécessite une pente précise. La tuyauterie et le câblage électrique nécessitent une coordination précise. Les soudeurs doivent utiliser des techniques de soudage orbital pour les canalisations sanitaires hygiéniques. Toute soudure manuelle bâclée peut abriter des bactéries dangereuses. Établissez des délais réalistes depuis le concept initial jusqu’à la pleine capacité opérationnelle. Ne précipitez pas la phase de mise en service. Une mise en service précipitée entraîne des défauts chroniques des capteurs.
Compatibilité croisée
Les équipements d’extraction en amont doivent alimenter les emballages en aval de manière transparente. Évaluez immédiatement votre infrastructure d’embouteillage existante. Vérifiez les tailles des connecteurs, les diamètres des tuyaux et les débits maximaux. Un extracteur analogique en amont ne peut pas facilement établir une liaison avec un remplisseur en aval entièrement numérique. Assurez-vous que les protocoles de communication correspondent. Utilisez des ponts de réseau industriels standardisés comme Profinet ou IO-Link pour garantir que la ligne de traitement nouvellement installée communique parfaitement avec vos anciennes machines d'emballage.
Conclusion
La spécification d’une ligne de traitement commerciale représente un projet d’intégration technique complexe. Il ne s’agit jamais d’un simple achat de matériel. Vous devez équilibrer les spécifications exactes des matériaux, les normes de conformité strictes et les contraintes des installations. Donnez toujours la priorité aux matériaux SS316L de haute qualité pour les environnements très acides. Exigez une automatisation PLC et CIP intégrée pour garantir une traçabilité cohérente et vérifiable des lots. Finalisez vos exigences de production spécifiques et confirmez les capacités utilitaires de votre installation avant d'entamer des discussions approfondies avec les fournisseurs. Passez à l’action en demandant des propositions P&ID complètes et des études de cas détaillées à vos fabricants présélectionnés.
FAQ
Q : Une seule ligne de transformation de fruits peut-elle gérer plusieurs types de fruits ?
R : Oui, mais cela nécessite des composants hautement modulaires. Vous pouvez remplacer les épierreurs par des extracteurs standards lors du changement de lot. Vous devez mettre en œuvre des protocoles CIP approfondis entre les exécutions. Cependant, des limites existent. La transformation des agrumes et celle des fruits à noyau nécessitent des mécanismes d’extraction primaire fondamentalement différents. Vous ne pouvez pas faire passer les oranges avec succès dans un dénoyauteur de pêches.
Q : Quel est le délai de livraison typique pour une ligne de traitement commerciale ?
R : Les lignes commerciales personnalisées nécessitent généralement 3 à 6 mois entre la conception finalisée du P&ID et la livraison physique. Ce calendrier exclut le transit d’expédition et la mise en service sur site. Les systèmes automatisés complexes avec une programmation personnalisée poussent souvent vers la limite des 6 mois. Les skids modulaires standardisés peuvent parfois être expédiés plus rapidement.
Q : Comment calculons-nous le retour sur investissement des systèmes CIP automatisés ?
R : Cadrez votre retour sur investissement autour de la conservation des ressources et de la disponibilité. Les systèmes CIP automatisés réduisent considérablement le gaspillage de produits chimiques et d’eaux municipales. Ils éliminent des centaines d’heures de travail manuel chaque année. Plus important encore, ils augmentent la disponibilité opérationnelle en accélérant les cycles d’assainissement entre les changements de produits, vous permettant ainsi d’exécuter davantage de lots générateurs de revenus par semaine.


