Invertir en una instalación comercial requiere un gasto de capital masivo. Los riesgos operativos son increíblemente altos para los directores e ingenieros de las instalaciones. No puede darse el lujo de cometer errores al construir estos complejos sistemas industriales. El éxito requiere mirar mucho más allá de una lista de equipos básicos. Debe evaluar las especificaciones exactas de los materiales, las capacidades de automatización y los estrictos estándares de cumplimiento. Un solo eslabón débil puede obstaculizar gravemente su rendimiento diario. Esta guía proporciona a los directores de operaciones y líderes de adquisiciones un marco objetivo. Lo utilizará para evaluar soluciones técnicas de manera eficiente. Le mostraremos cómo definir las especificaciones exactas del equipo. Aprenderá a alinear adecuadamente las limitaciones de capacidad de sus instalaciones. Finalmente, proporcionamos estrategias para preseleccionar fabricantes basadas en competencia de ingeniería comprobada. Al final, comprenderá cómo adquirir una infraestructura confiable para la producción a largo plazo.
Conclusiones clave
- El material importa: las frutas con alto contenido de ácido requieren componentes de acero inoxidable SS316L para evitar la corrosión y la contaminación, no solo el estándar SS304.
- Rendimiento versus rendimiento: una verdadera evaluación de una línea de procesamiento de frutas debe equilibrar la capacidad de toneladas por hora (TPH) con los porcentajes de rendimiento de extracción.
- La automatización reduce los gastos operativos: los sistemas PLC integrados y la tecnología de limpieza in situ (CIP) no son negociables para minimizar el tiempo de inactividad y garantizar la trazabilidad de los lotes.
- Capacidades del proveedor: el fabricante adecuado debe ofrecer soporte de extremo a extremo, desde el diseño inicial de P&ID (diagrama de instrumentación y tuberías) hasta las pruebas de aceptación en fábrica (FAT) y la puesta en servicio in situ.
Especificaciones de equipos esenciales en una línea de procesamiento de frutas
Cada robusto La línea de procesamiento de frutas requiere maquinaria especializada diseñada para ciclos de trabajo continuos. No se puede confiar en equipos alimentarios generalizados. Necesita soluciones de ingeniería específicas diseñadas para obtener rendimientos óptimos. Primero debemos derribar la infraestructura fundamental necesaria para transformar los productos agrícolas crudos en bienes de consumo de primera calidad.
Infraestructura de clasificación y lavado
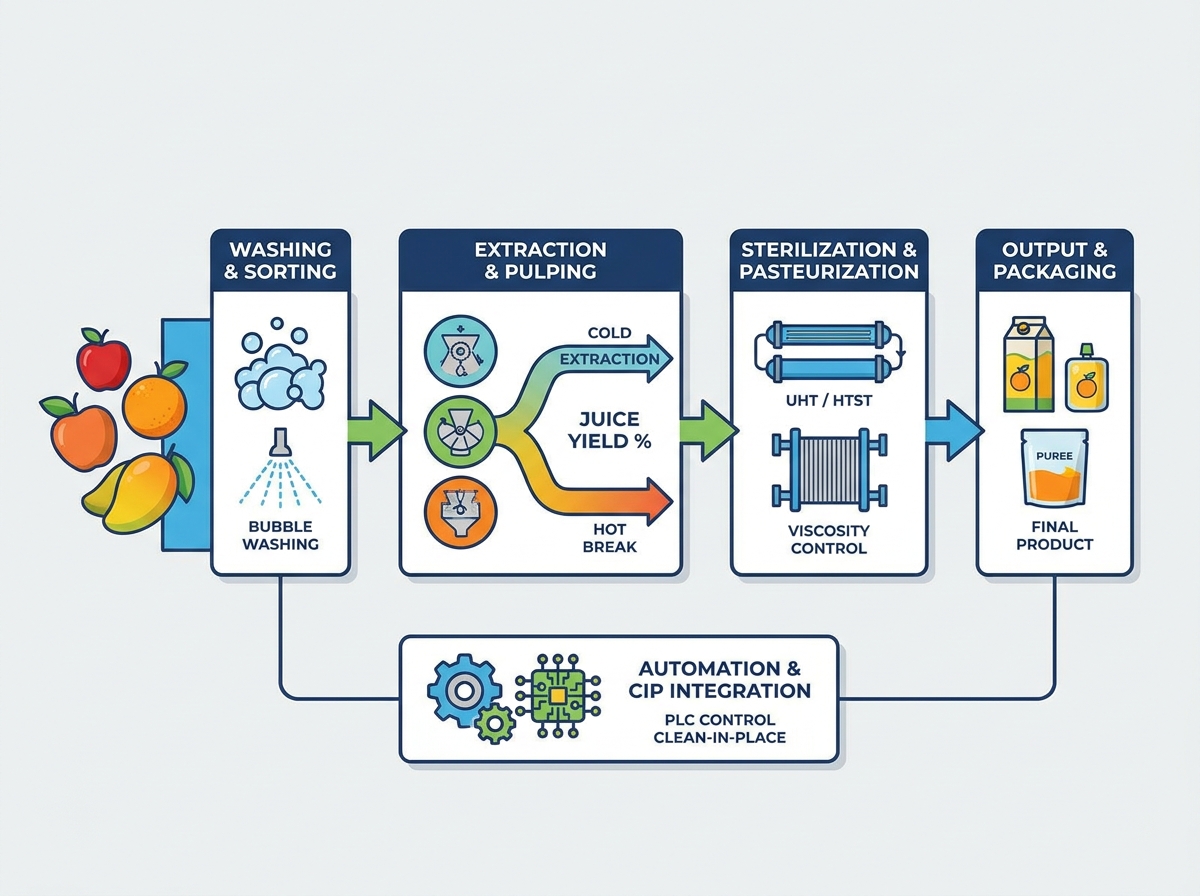
Las materias primas llegan cargando tierra del campo, residuos de pesticidas y piedras. Debe especificar mecanismos de lavado de dos etapas. El lavado con burbujas introduce un gran volumen de aire en el tanque de lavado. Esta aireación crea intensas turbulencias en el agua. Elimina suavemente la suciedad de las pieles delicadas sin causar hematomas en la superficie. A continuación, un colector de pulverización de alta presión elimina los residuos rebeldes. El consumo de agua dicta su eficiencia operativa. Debe exigir capacidades de reciclaje de agua de circuito cerrado. Una pantalla de filtro primario atrapa los desechos grandes, lo que permite que la misma agua alimente la etapa inicial del canal.
Unidades de Extracción y Pulpa
La tecnología de extracción determina la calidad del producto final. Hay que diferenciar entre extracción en frío y procesamiento en caliente. La extracción en frío opera en un ambiente con poco oxígeno. Conserva delicados compuestos de sabor y vibrantes colores naturales. Este método funciona perfectamente para jugos claros premium. Por el contrario, el procesamiento en caliente calienta rápidamente el puré triturado. Este choque térmico repentino inactiva las enzimas pectinasas al instante. Produce productos de alta viscosidad como purés de mango espesos. También se debe evaluar cuidadosamente la eficiencia del despedregamiento. Un deshuesado inadecuado deja fragmentos de semillas amargas. Estos fragmentos arruinan los porcentajes de rendimiento del jugo y degradan los perfiles de sabor.
Filtración y Clarificación
La claridad define los jugos premium. Evalúe los sistemas de ultrafiltración (UF) frente a las centrífugas decantadoras tradicionales. La ultrafiltración empuja el líquido a través de membranas cerámicas semipermeables. Elimina sólidos en suspensión a nivel molecular. Ofrece resultados nítidos. Las centrífugas decantadoras dependen de una rápida rotación mecánica. Expulsan agresivamente sólidos pesados. Las centrífugas manejan cargas elevadas de pulpa de manera eficaz. Céntrese en gran medida en la vida útil de las membranas al especificar sistemas UF. Los costos de reemplazo de membranas se acumulan rápidamente. La mejor práctica requiere instalar filtros de prefiltración. Protegen las costosas membranas UF de grandes partículas abrasivas.
Esterilización y Pasteurización
La estabilidad en almacenamiento requiere un procesamiento térmico preciso. Los sistemas UHT (temperatura ultraalta) calientan instantáneamente los productos a 135 °C durante solo unos segundos. Destruyen completamente las esporas resistentes al calor. HTST (alta temperatura y tiempo corto) funciona alrededor de 75°C. HTST conserva mejor los perfiles nutricionales delicados, pero a menudo requiere cadenas de suministro refrigeradas. Su especificación crucial involucra el diseño del intercambiador de calor. Los intercambiadores de calor tubulares gestionan fácilmente pulpas gruesas y fibrosas. Los intercambiadores de calor de placas ofrecen una transferencia térmica superior para líquidos claros.
Error común: comprar un intercambiador de calor de placas para jugos pulposos. Los estrechos canales corrugados se unirán y obstruirán en cuestión de horas, lo que obligará a realizar paradas totales del sistema.
Especificaciones del intercambiador de calor: tubular frente a placa
| especificación |
Intercambiador de calor tubular |
Intercambiador de calor de placas |
| Más adecuado para |
Pulpas, pastas y purés fibrosos de alta viscosidad. |
Jugos claros, líquidos de baja viscosidad, agua. |
| Resistencia a obstrucciones |
Excelente (rutas de canal internas anchas) |
Deficiente (caminos de canales estrechos y corrugados) |
| Eficiencia térmica |
Moderado |
muy alto |
| Limpieza (PIC) |
Fácil de lavar automáticamente |
Requiere desmontaje manual periódico de las placas. |
Planificación de capacidad: dimensionamiento de su línea según las limitaciones de las instalaciones
No se pueden comprar equipos de procesamiento en el vacío. Debe alinear cada máquina con el espacio que ocupa su edificio y las limitaciones de servicios públicos. Un sistema mal dimensionado ralentizará su producción inmediatamente.
Definición de TPH (toneladas por hora)
Debe calcular con precisión la entrada bruta frente a la salida terminada. Diferentes materias primas producen distintos balances de masa. Los cítricos producen grandes volúmenes de líquido, que a menudo superan el 45% de rendimiento en zumo. Los mangos producen pulpas más gruesas pero requieren una piel agresiva y una eliminación de cálculos grandes. Una entrada de 10 TPH de cítricos crea un cuello de botella diferente al de 10 TPH de fruta de hueso. Conozca sus proporciones de extracción exactas antes de finalizar los tamaños de las bombas.
Restricciones de huella y diseño
El espacio del piso dicta en gran medida las opciones de diseño. Las configuraciones lineales se adaptan perfectamente a naves industriales largas y estrechas. Las configuraciones modulares se apilan verticalmente para adaptarse a espacios compactos. Mapear el flujo operativo evita cuellos de botella lógicos. Debe separar las zonas de recepción sucias de las áreas de embalaje estériles.
Siga esta secuencia de flujo operativo estándar:
- Recepción de materia prima y pesaje inicial a granel.
- Clasificación primaria y retirada de escombros secos.
- Canales de lavado y sanitización multietapas.
- Extracción de núcleos, deshuesado y despulpado.
- Pasteurización, enfriamiento y eliminación de subproductos residuales.
Requisitos de servicios públicos
La energía industrial mantiene su capacidad máxima. Un estándar La línea de procesamiento de frutas podría demandar 500 kW de potencia trifásica constante. La generación de vapor permite circuitos de pasteurización. Probablemente necesitará calderas industriales que produzcan 2000 kg/h a 8 bar de presión. El aire comprimido acciona válvulas neumáticas automatizadas. Debe permanecer completamente libre de aceite (Clase 0) para evitar la contaminación de la zona de alimentos. Solicite estimaciones de referencia transparentes a su fabricante al principio de la fase de planificación.
Estándares de cumplimiento, higiene y automatización
Las normas de seguridad alimentaria no dejan margen de error. Un solo evento de contaminación puede destruir una marca de la noche a la mañana. Debe incorporar higiene y automatización directamente en el hardware físico.
Certificaciones de materiales y seguridad alimentaria
Los organismos reguladores exigen un estricto cumplimiento de las reglas globales. Debe cumplir continuamente con los estándares FDA, CE y HACCP. Los elastómeros requieren certificación de calidad alimentaria. Especifique EPDM o PTFE para todas las juntas y sellos. Evite el caucho NBR estándar, ya que se degrada con altas temperaturas. Además, el acero inoxidable estándar SS304 se hunde en condiciones de alta acidez. Debe especificar SS316L para cualquier parte húmeda que toque productos cítricos o de piña.
Integración de limpieza in situ (CIP)
El saneamiento no puede depender del trabajo manual. Los sistemas CIP de tanques múltiples ofrecen una limpieza automatizada y repetible. Utilizan ciclos separados de ácido, álcali y agua caliente. El ácido elimina completamente las incrustaciones minerales. El álcali saponifica las grasas y proteínas orgánicas. Obtendrá saneamiento verificable entre lotes. Asegúrese de que las bolas de pulverización proporcionen una cobertura de 360 grados dentro de todos los tanques de retención. Utilice sensores de conductividad en línea para monitorear la concentración química automáticamente.
Sistemas de control SCADA y PLC
El control centralizado elimina errores humanos devastadores. Siemens y Allen-Bradley dominan la automatización industrial confiable. Necesita un registro de temperatura preciso en cada zona de calefacción. Los bucles PID gestionan las válvulas de vapor con precisión para mantener estables las temperaturas de pasteurización. El control de válvulas garantiza una trazabilidad lista para auditorías. La trazabilidad significa saber exactamente qué lote experimentó una ligera caída de temperatura. Luego podrá poner en cuarentena ese lote específico en lugar de destruir la producción de un día entero.
Marco de evaluación de proveedores: elección del fabricante adecuado
Está iniciando una asociación a largo plazo. No trate esto como una compra transaccional. El fabricante debe demostrar un profundo conocimiento de ingeniería.
Competencia en ingeniería y personalización
Evite la maquinaria generalizada disponible en el mercado. Exija flujos de trabajo personalizados de P&ID (diagrama de instrumentación y tuberías). Adapte el diseño estrictamente a su producto final. El jugo claro requiere un recorrido de tubería fundamentalmente diferente al de los purés fibrosos. Los jugos NFC (Not From Concentrate) requieren un manejo cuidadoso y una capa de nitrógeno para evitar la oxidación. Un proveedor competente mapeará cada válvula y sensor antes de cortar cualquier acero.
Pruebas de aceptación de fábrica (FAT)
Nunca te saltes los rigurosos protocolos FAT. Debe exigir pruebas en las instalaciones del fabricante antes del envío. Desplazarse personalmente a la fábrica. Hacer correr agua o un producto sustituto por el sistema. Verifique los parámetros de rendimiento de manera objetiva. Pruebe las paradas de emergencia de forma segura. Asegúrese de que las secuencias de automatización funcionen exactamente como se especifica en el P&ID. Si aquí falla una bomba, el proveedor la repara inmediatamente. Si falla en sus instalaciones, perderá semanas de producción.
Posventa y disponibilidad de repuestos
Los acuerdos de nivel de servicio determinan su éxito a largo plazo. Evalúe cuidadosamente el apoyo a la puesta en servicio. Exija una capacitación integral del operador por parte de ingenieros de fábrica, no de mecánicos externos locales. Garantizar por escrito la disponibilidad de piezas de desgaste patentadas.
- Tiempos de respuesta garantizados para soporte técnico remoto.
- Compromisos de cronograma de puesta en marcha en sitio.
- Niveles de existencias garantizados para cajas de engranajes de decantador patentadas.
- Visitas de servicio de mantenimiento preventivo anuales programadas.
Realidades de la implementación
Pasar de un modelo a uno totalmente operativo La línea de procesamiento de frutas implica gestionar una logística compleja. Debe preparar sus instalaciones y su equipo para la realidad física de una instalación industrial pesada.
Riesgos de instalación y puesta en servicio
La integración de maquinaria pesada lleva mucho tiempo. Anticipe de manera realista el tiempo de inactividad planificado. Debe gestionar de cerca a los contratistas externos. La zanja de drenajes para aguas residuales requiere una pendiente precisa. Las tuberías y el cableado eléctrico exigen una coordinación precisa. Los soldadores deberán utilizar técnicas de soldadura orbital para tuberías higiénicas sanitarias. Cualquier soldadura manual descuidada puede albergar bacterias peligrosas. Cree cronogramas realistas desde el concepto inicial hasta la capacidad operativa total. No apresure la fase de puesta en marcha. La puesta en marcha apresurada provoca fallos crónicos en los sensores.
Compatibilidad cruzada
Los equipos de extracción aguas arriba deben alimentar los envases aguas abajo sin problemas. Evalúe su infraestructura de embotellado existente de inmediato. Verifique los tamaños de los conectores, los diámetros de las tuberías y los caudales máximos. Un extractor analógico ascendente no puede comunicarse fácilmente con un llenador descendente totalmente digital. Asegúrese de que los protocolos de comunicación coincidan. Utilice puentes de red industriales estandarizados como Profinet o IO-Link para garantizar que la línea de procesamiento recién instalada se comunique sin problemas con sus máquinas de envasado más antiguas.
Conclusión
La especificación de una línea de procesamiento comercial representa un complejo proyecto de integración de ingeniería. Nunca se trata de una simple compra de hardware. Debe equilibrar las especificaciones exactas de los materiales, los estrictos estándares de cumplimiento y las limitaciones de las instalaciones. Priorice siempre los materiales SS316L de alta calidad para entornos con alto contenido de ácido. Exija automatización CIP y PLC integrada para garantizar una trazabilidad de lotes consistente y verificable. Finalice sus requisitos de producción específicos y confirme las capacidades de servicios públicos de sus instalaciones antes de iniciar conversaciones profundas con los proveedores. Tome medidas solicitando propuestas completas de P&ID y estudios de casos detallados de los fabricantes preseleccionados.
Preguntas frecuentes
P: ¿Puede una sola línea de procesamiento de frutas manejar múltiples tipos de frutas?
R: Sí, pero requiere componentes altamente modulares. Puedes cambiar las despedregadoras por extractores estándar al cambiar de lote. Debe implementar protocolos CIP exhaustivos entre ejecuciones. Sin embargo, existen limitaciones. El procesamiento de cítricos y el procesamiento de frutas de hueso requieren mecanismos de extracción primaria fundamentalmente diferentes. No se pueden pasar naranjas por un deshuesador de duraznos con éxito.
P: ¿Cuál es el plazo de entrega típico para una línea de procesamiento comercial?
R: Las líneas comerciales personalizadas generalmente requieren de 3 a 6 meses desde el diseño final de P&ID hasta la entrega física. Este cronograma excluye el tránsito de envío y la puesta en servicio en el sitio. Los sistemas automatizados complejos con programación personalizada a menudo se acercan al límite de los 6 meses. Los patines modulares estandarizados a veces pueden enviarse más rápido.
P: ¿Cómo calculamos el retorno de la inversión en sistemas CIP automatizados?
R: Encuadre su retorno de la inversión en torno a la conservación de recursos y el tiempo de actividad. Los sistemas CIP automatizados reducen drásticamente el desperdicio de agua municipal y química. Eliminan cientos de horas de trabajo manual al año. Lo más importante es que aumentan el tiempo de actividad operativa al acelerar los ciclos de saneamiento entre cambios de productos, lo que le permite ejecutar más lotes que generan ingresos por semana.


