


商業規模の調達 野菜加工ラインは、 どの施設にとっても依然として資本集約的な決定です。仕様のずれは、製品の歩留まり、光熱費の消費、および法規制への準拠に直接影響します。生鮮食品の需要は世界的に増加し続けています。実際の運用では、基本的な機器カタログをはるかに超えたものへの移行が必要です。統合機能、衛生的な設計、および連続スループットの信頼性を注意深く分析する必要があります。システムの統合が不十分だと、生産フロア全体に連鎖的なボトルネックが発生します。これらのボトルネックは重大な遅延を引き起こし、食品安全プロトコルを侵害します。このガイドでは、運用を最大限に成功させるために必要な重要な技術仕様を詳しく説明します。重大な統合リスクを強調し、実証済みの評価フレームワークを提供します。特定の生産ニーズに最適な機器ベンダーを自信を持って最終候補に挙げる方法を正確に学びます。
未加工の機器の仕様を分析する前に、正確な成功基準を定義してください。ビジネス上の問題を枠組み化することで、機械の調整がより適切になることが保証されます。時間当たりの最大スループットが必要ですか?製品の傷を最小限に抑えることを優先していますか?まず、これらの基本的な質問に答える必要があります。原材料が異なれば、根本的に異なる加工アプローチが必要になります。
根菜類は、葉物野菜とはまったく異なる構造設定を必要とします。頑丈なラインは、ジャガイモ、ビート、ニンジンなどの丈夫な根菜類を扱います。これらは、積極的な砥石除去、研磨剥離、および高トルクのスライス機構に重点を置いています。これらの製品は、畑から重い土や石を運びます。ほうれん草やルッコラなどの葉物野菜を繊細なラインで加工します。穏やかな浮遊洗浄、正確な昆虫の除去、傷を最小限に抑えた遠心乾燥が必要です。これらのアーキテクチャを混合すると、最適な運用結果が得られることはほとんどありません。デリケートなほうれん草を重い根水路で効果的に洗うことはできません。葉の細胞構造を破壊します。
ボリュームのしきい値を慎重に評価してください。バッチ システムから継続的自動化への移行は、特定の規模でのみプラスの利益をもたらします。 1 時間あたり 500 キログラムを超える処理を一貫して行う場合、通常は連続処理が合理的です。これにより、手作業への依存が軽減され、均一な製品品質が保証されます。このボリュームしきい値を下回ると、バッチ システムの方が柔軟性が高くなります。これにより、オペレーターは小規模な運転を効率的に管理できるようになります。労働力の空き状況を評価します。自動化された連続ラインでは手動ハンドラーは少なくて済みますが、熟練した技術オペレーターが必要です。
将来の SKU の多様化に備えて事前に計画を立てます。機械のモジュール性と拡張性を評価します。素早い切り替えにより、消費者の需要が変化したときに迅速に方向転換することができます。今日はニンジンの角切り、明日はピーマンを千切りにするかもしれません。モジュラーカッティングヘッドにより、この移行がシームレスに行われます。厳格な線は市場の反応を制限します。工具不要の切り替え機能を備えた機器を常に優先してください。
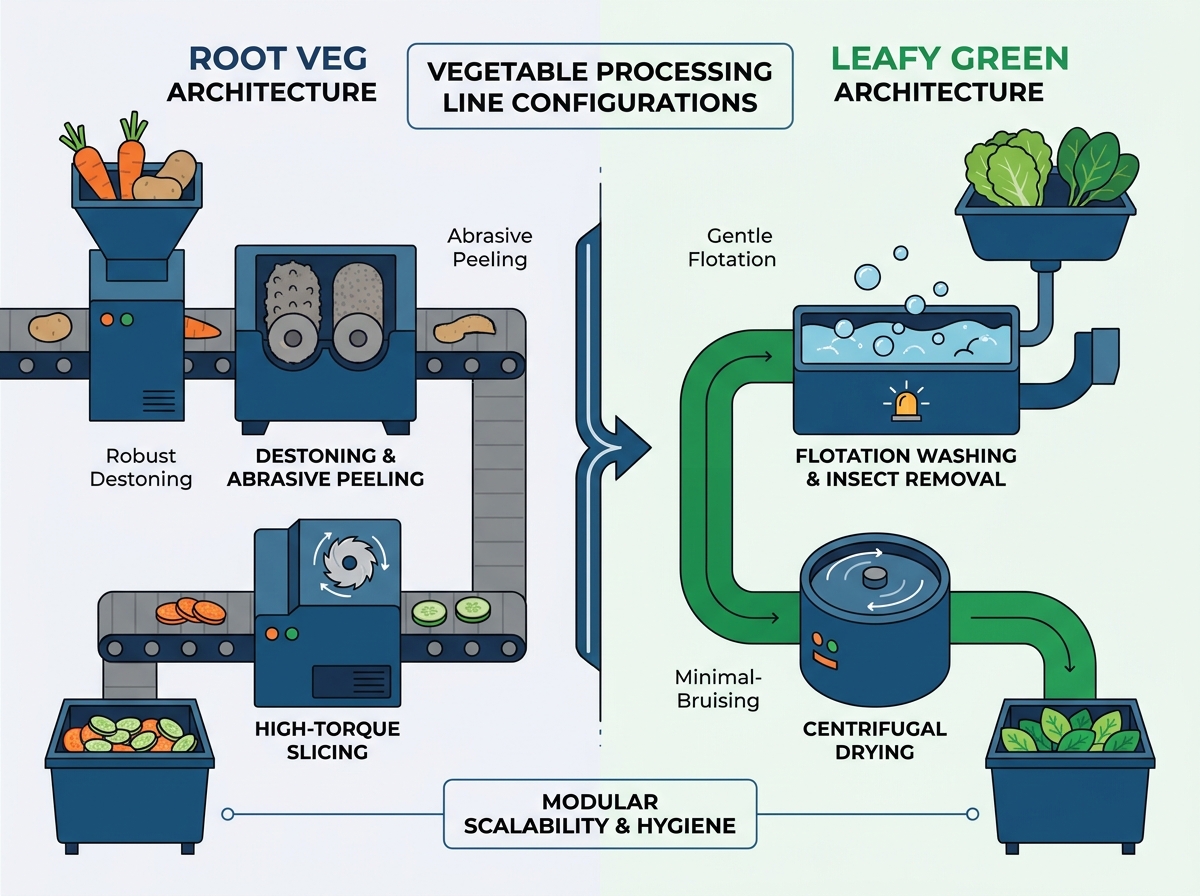
現代を評価する 野菜加工ラインで は、個々のモジュールの性能を厳密に検査することを意味します。各段階は最終製品の品質に直接貢献します。
吸気モジュールと事前洗浄モジュールには細心の注意が必要です。土壌除去効率の指標を綿密に確認します。統合された水リサイクルメカニズムを探してください。石抜き機能が特定の収穫条件に適合していることを確認してください。重い粘土質の土壌には、積極的な事前浸漬タンクが必要です。砂質土壌には効率的な堆積物トラップが必要です。これらの要因を無視すると、現場の破片によって下流の刈刃が急速に破壊されてしまいます。
洗浄と皮むきが、最終的に使用可能な収量を決定します。水路のダイナミクスを注意深く調べてください。長期耐久性については、ブラシとローラーのグレードを確認してください。研磨剥離法とスチームピーリング法の降伏損失率を比較します。一般に、蒸気皮むきは根菜類の収量保持率を高めます。研磨ピーリングは不規則な形状に効果的です。水の流量を毎分リットル単位で常に監視してください。流量が高いと適切な撹拌が保証されますが、光熱費が増加します。バランスが鍵です。
切断、スライス、ダイシングには絶対的な精度が必要です。刃の保持力についてブレード鋼材のグレードを見直します。シフト間の迅速な衛生管理のために、クイックリリース機構が必要です。精密な切断中に無駄の割合を監視します。無駄が多い場合は、ブレードの位置合わせが不十分であるか、製品のグリップが不十分であることを示します。適切なインペラ速度により、スライス中の細胞の損傷を防ぎます。クリーンカットにより、生鮮食品の保存期間が大幅に延長されます。
湯通しと冷却が製品に適用される場合は、温度デルタ制御を確認してください。蒸気消費率を注意深く分析します。統合された冷却効率により、湯通し後の危険な細菌の増殖を防ぎます。急速冷却により、製品の色と栄養価が閉じ込められます。冷却が遅いと、質感がどろどろになり、バッチが不合格になります。
乾燥と梱包の受け渡しにより、処理サイクルが完了します。エアナイフの速度を確認します。機械的脱水速度を評価します。葉物野菜は穏やかな遠心乾燥が必要です。乾燥しすぎるとしおれが発生し、乾燥が不十分だと袋内の腐敗が促進されます。マルチヘッド計量機にコンベアをシームレスに統合します。スムーズな移行により、最終包装前の製品の凝集を防ぎます。
処理モジュールの仕様チェックリスト
| モジュールのフェーズ | 重要な仕様 | 主要なパフォーマンス指標 |
|---|---|---|
| 前洗浄 | 解体能力、水リサイクル率 | 土壌除去率、機械保護 |
| 洗浄 | 水路力学、流量(L/min) | 微生物の減少、製品の傷みを最小限に抑える |
| カッティング&ダイシング | ブレードスチールグレード、クイックリリースロック | 廃棄率、カットの均一性 |
| 湯通し | 温度デルタ、蒸気効率 | 酵素失活、色保持 |
| 乾燥 | エアナイフ速度、脱水速度 | 表面保湿レベル |
物理施設によって、どの機器を正常に設置できるかが決まります。設置面積とレイアウトの制約により、選択肢が制限されることがよくあります。利用可能な床面積に基づいて、線形構成と U 字形構成を分析します。リニアセットアップは長いホールでうまく機能します。 U 字型の構成により、正方形の部屋のスペースが最適化され、オペレータが複数のステーションを同時に監視できるようになります。オペレーターがすべての可動部品の周囲に安全にアクセスできる状態を維持していることを確認します。混雑した歩道は職場での事故や衛生習慣の低下につながります。
計画プロジェクトの早い段階でピーク時の電力消費量を計算します。三相電力要件とピークエネルギー負荷をキロワット単位で特定します。ベースラインの水消費量を正確に評価します。組み込みの濾過とリサイクルループを義務付けます。廃水量を効果的に管理し、自治体の排水制限を遵守し続けます。廃水中の BOD (生物化学的酸素要求量) が高いと、地方自治体に多額の罰金が課せられます。適切な濾過により、有機物が排水管に到達する前に除去されます。
現代の食品加工においては、衛生的な設計は絶対に譲れないものです。 IP65 または IP69K のウォッシュダウン定格をすぐに確認してください。これらの高い定格は、重要なモーターと繊細なコントロールパネルを高圧洗浄から保護します。予備検査中に潜在的な保管場所を特定します。中空チューブや露出したネジ山を使用する機械は避けてください。細菌はこれらの微細な隙間に隠れています。要求の連続した TIG 溶接の研削は滑らかです。真のコンプライアンスは、厳格な HACCP および FDA/USDA 規制基準を満たしています。
機械の購入は、複雑な道のりの 1 つのステップにすぎません。施設の改修により、大きな隠れた課題が生じます。多くの場合、床材のアップグレード、排水システムの改善、強力な HVAC ユニットが必要になります。水の使用量の増加とブランチャーからのより高い熱負荷に対処する必要があります。高温の加工エリアでは天井の結露を防ぐため、蒸気抽出フードの設置が必須です。結露滴は重大な汚染リスクを表します。
現実的なダウンタイムとインストール期間を確立します。納品、装備、校正のスケジュールを綿密に計画してください。この準備により、既存の日常業務への混乱が最小限に抑えられます。取り付けを急ぐと、マシンのキャリブレーションが不十分になる可能性があります。校正が不十分だと、起動時に製品が直ちに廃棄されてしまいます。貴重な原材料を導入する前に、予行演習のための専用時間をスケジュールします。
自動化により、従業員の引き継ぎに重大な課題が生じます。新しい PLC (プログラマブル ロジック コントローラー) および HMI (ヒューマン マシン インターフェイス) システムの学習曲線を評価します。インターフェイスは、エンジニア以外の人にとっても直感的なものでなければなりません。スタッフを手動対応の役割から移行させます。代わりに、自動化された監視と予防保守ができるようにトレーニングしてください。権限のあるオペレーターがラインをスムーズに稼働させます。知識のないオペレーターは安全センサーをバイパスし、壊滅的なダウンタイムを引き起こします。
インストールの引き継ぎをスムーズに行うには、次の重要な手順に従ってください。
コマーシャルは絶対に買わない 野菜加工ラインを抽出します。 静的なカタログのみからテストと検証により、実際の機能が証明されます。特定の原材料を使用した購入前テストが必要です。これにより、ベンダーの収量とスループットの主張が客観的に検証されます。完全に丸いニンジンを切断する機械は、不規則な有機ニンジンには苦労するかもしれません。
厳格な工場受け入れテスト (FAT) プロトコルを早期に確立します。契約で明確なパフォーマンス指標を定義します。機器は製造現場から出荷される前に、これらのベンチマークを満たしている必要があります。ビデオ FAT にはある程度の価値がありますが、対面検査では微妙な振動や騒音の問題が見つかります。この段階ですべての CE または UL 認証ドキュメントをリクエストしてください。機器が到着するまでお待ちください。
アフターマーケット サポートの利用可能性を徹底的に評価します。サービス レベル アグリーメント (SLA) 条件を注意深く確認してください。スペアパーツの在庫状況を確認してください。現地在庫は常に海外発送よりも優れています。緊急故障に備えて技術者の配置速度を確認します。センサーの交換に 3 週間も待たされれば、美しい機械も役に立たなくなります。推奨される摩耗部品の明確なリストを要求し、自社の在庫に保管します。
ターンキーアプローチと統合された最善のアプローチのどちらを選択するかを決定します。単一ソースのターンキー ベンダーは、シームレスな統合を提供します。 1 つの会社がすべての PLC 通信と物理的なハンドオフを処理します。ただし、複数の OEM の特殊なモジュールを統合すると、個々のパフォーマンスが最大化されます。最高のピーラーはヨーロッパから、最高のスライサーは北米から購入するかもしれません。社内のエンジニアリング リソースに合った戦略を選択してください。強力な社内メンテナンス チームが不足している場合は、ターンキー ソリューションを利用してください。
商用処理装置を選択するには、当面のパフォーマンスのニーズと長期的な運用効率のバランスをとる必要があります。厳格な衛生プロトコル、モジュールの柔軟性、一貫した製品収量を優先する必要があります。これらの構造的要因を無視すると、大規模な統合の失敗や日常の生産のボトルネックが発生します。スムーズな運用を確保するために、堅牢な衛生設計と正確なユーティリティ計算に重点を置きます。最終的な調達を約束する前に、厳格なテストを優先します。
社内調達プロセスを開始して、今すぐ行動を起こしてください。ユーティリティと利用可能な床面積に焦点を当てた徹底的な施設監査を実施します。 2 社または 3 社の精査されたメーカーに、製品固有の詳細なパイロット テストを依頼します。定義したビジネス目標とパフォーマンス データを直接比較します。メンテナンス チームに早めに協力して、最終候補に挙げられた各マシンの保守性を評価してください。
A: 標準リードタイムは通常 12 ~ 24 週間です。これは、必要なカスタマイズとモジュール性に大きく依存します。 PLC コンポーネントおよび特殊ステンレス鋼に対する現在の世界的なサプライ チェーンの制約により、納期が大幅に延長される可能性もあります。メーカーの見積もりには常に 4 週間のバッファーを追加してください。
A: 消費量は処理能力と製品の種類によって大きく異なります。ただし、内蔵の水リサイクルおよび濾過モジュールを優先する必要があります。これらの統合システムにより、正味の水消費量を最大 70% 削減でき、廃水処理の負担と自治体の光熱費を大幅に削減できます。
A: いくつかの基本的なモジュール性は存在しますが、物理的な要件は大幅に異なります。重い根の処理には、積極的な研磨と石除去が必要です。繊細な葉の洗浄は穏やかな浮力に依存します。これらの相反する物理的ニーズにより、通常、最適な歩留まりと製品の損傷を最小限に抑えるために、専用ラインまたは並行ラインを設置する必要があります。
A: 標準摩耗部品と構造保証の区別を常に確認してください。ブレードやベルトに長期保証が付いていることはほとんどありません。モーター、PLC、構造フレームの保証に重点を置きます。保証には、重大な故障のサポートとソフトウェアのトラブルシューティングに対する迅速な応答時間の保証が含まれていることを確認してください。


