El tiempo de inactividad no planificado durante las temporadas pico de cosecha no sólo detiene la producción. Provoca directamente el deterioro de la materia prima. Rápidamente se producen pérdidas de rendimiento y acuerdos de entrega incumplidos. Cuando se produce una avería, los operadores deben actuar con rapidez. Necesitan determinar si el problema es una simple falla mecánica. A veces, el problema surge de una falla sanitaria. En otros casos, revela obsolescencia sistémica de los equipos. El tiempo siempre está en contra cuando los productos frescos esperan en el suelo. Esta guía proporciona un marco sistemático para el diagnóstico. Le ayuda a abordar fallas comunes en cualquier Línea de procesamiento de frutas . Los gerentes de planta pueden seguir estos pasos para resolver problemas inmediatos de manera segura. Aprenderá cómo aislar las causas fundamentales de manera eficiente. Finalmente, descubrirá cómo evaluar estrategias de reparación versus reemplazo a largo plazo para mantener sus instalaciones funcionando al máximo rendimiento.
Conclusiones clave
- El tiempo de inactividad es acumulativo: desalineaciones menores o fallas de sensores en las etapas de clasificación y lavado se combinan con pérdidas significativas de rendimiento y degradación de la calidad aguas abajo.
- Higiene es igual a cumplimiento: las obstrucciones de la filtración y el drenaje deficiente no son sólo molestias operativas; son riesgos críticos para la seguridad alimentaria y el cumplimiento.
- Diagnóstico basado en datos: la resolución de problemas eficaz se basa en aislar fallas eléctricas, mecánicas y de software antes de reemplazar componentes costosos.
- Actualizaciones estratégicas: las averías frecuentes y recurrentes en los sistemas heredados a menudo indican que la carga financiera del mantenimiento ha superado el costo de integrar equipos modernos y escalables.
El costo empresarial de los cuellos de botella en el procesamiento
Las ineficiencias de los equipos perjudican directamente sus resultados. Es posible que notes fruta magullada por un manejo brusco. Los menores rendimientos de extracción de jugo también indican un problema importante. El aumento del consumo de energía indica que los motores trabajan demasiado. Cada minuto de rendimiento reducido se traduce en pérdida de ingresos. Las materias primas descompuestas aumentan los costes de eliminación de residuos. Las máquinas ineficientes requieren más horas de mano de obra para su supervisión. Con el tiempo, estas pequeñas pérdidas se agravan dramáticamente. Los gerentes de planta no pueden darse el lujo de ignorar los cuellos de botella menores. Resolverlos rápidamente preserva sus márgenes de beneficio.
Una intervención exitosa debe lograr dos objetivos distintos. En primer lugar, debe restablecer el rendimiento a los niveles básicos esperados. En segundo lugar, debe mantener estrictas normas de seguridad alimentaria. Debe garantizar el cumplimiento continuo de la FDA y HACCP durante cualquier reparación. No se puede sacrificar la integridad del producto por la velocidad. Las soluciones rápidas a menudo introducen riesgos de contaminación cruzada. La resolución adecuada de problemas equilibra las necesidades operativas inmediatas con estrictos protocolos de higiene. Sus soluciones deben permanecer documentadas, repetibles y seguras. Los operadores deben verificar la seguridad del producto antes de reiniciar los sistemas principales.
Identificar la verdadera causa raíz sigue siendo su tarea más importante. Debes separar los errores humanos de las fallas mecánicas. Clasificamos las causas fundamentales en tres áreas principales:
- Error del operador: secuencias de carga incorrectas o entradas de tamaño de lote incorrectas.
- Factores ambientales: tamaños de fruta variables, cambios inesperados de densidad o fluctuaciones estacionales de temperatura.
- Degradación mecánica: Cojinetes desgastados, correas estiradas o cuchillas de corte desafiladas.
Comprender estas categorías le ayudará a aplicar la solución correcta. Evita reemplazar piezas cuando los operadores simplemente necesitan una mejor capacitación. Los diagnósticos precisos ahorran tiempo, dinero y frustraciones innecesarias.
Diagnóstico de fallas mecánicas y eléctricas en su línea de procesamiento de frutas
Desalineación y desgaste de la banda transportadora
Las cintas transportadoras soportan un estrés constante durante las operaciones diarias. A menudo notarás que los bordes del cinturón están deshilachados. La distribución desigual del producto a lo largo de la cinta indica problemas de seguimiento. También es posible que escuche una tensión motora inusual. Estos síntomas indican desalineación de la correa o degradación severa del material. Ignorar estas señales provoca que el cinturón se rompa por completo. Rápidamente se producen bloqueos de productos que provocan retrasos masivos en el proceso de producción. Debe actuar en cuanto aparezca el borde deshilachado.
Solucionar los problemas del cinturón requiere un enfoque metódico. Primero, revise los tensores y realinee las guías de seguimiento. A continuación, inspeccione los rodillos de cerca. La acumulación de residuos pegajosos con frecuencia hace que las correas se salgan de sus carriles. Limpie minuciosamente todas las superficies de contacto. Finalmente, verifique el material del cinturón. Las frutas cítricas muy ácidas degradan rápidamente el caucho estándar. Debe asegurarse de que la clasificación del cinturón coincida con la acidez específica de las frutas procesadas. La actualización a materiales resistentes a los ácidos evita el desgaste recurrente.
Sobrecargas del motor y del sistema de transmisión
Los sistemas de propulsión sirven como el corazón de su maquinaria. Los síntomas de falla incluyen interruptores que se disparan con frecuencia. También puede detectar un calor excesivo que irradia la carcasa del motor. Las paradas repentinas del sistema durante cargas máximas indican sobrecargas graves. Estos problemas amenazan todo el programa de producción. Los motores consumen un exceso de corriente cuando aumenta la resistencia mecánica. La resistencia no controlada eventualmente quema los costosos componentes del propulsor. Debemos abordar las condiciones de carga antes de sustituir piezas eléctricas.
Comience auditando la tasa de alimentación inicial. Los operadores suelen sobrecargar los sistemas para cumplir los objetivos diarios. Reducir ligeramente la velocidad de avance evita disparos continuos. A continuación, inspeccione las cajas de cambios para ver si hay fallas en la lubricación. La fricción metal contra metal provoca picos térmicos severos. Drene y reemplace los lubricantes degradados inmediatamente. Finalmente, pruebe los contactos eléctricos. Debe buscar caídas de voltaje en los terminales. Los contactos corroídos aumentan la resistencia, lo que obliga al motor a trabajar más. Limpie o reemplace los mazos de cables defectuosos.
Errores de sensor y calibración en la clasificación
La clasificación óptica se basa en una recopilación de datos precisa. Las altas tasas de falsos rechazos desperdician productos en perfecto estado. Por el contrario, el paso de fruta fuera de especificación compromete la calidad del producto final. Estos síntomas suelen indicar ceguera del sensor o desviación de la calibración. El software de clasificación toma decisiones basadas en entradas en tiempo real. Los malos insumos garantizan malos resultados de clasificación. Las instalaciones modernas pierden miles de dólares diariamente debido a sensores mal calibrados.
Limpiar lentes ópticas de forma segura es el primer paso. Utilice materiales no abrasivos aprobados para eliminar el polvo y las salpicaduras de jugo. A continuación, vuelva a calibrar los sensores de peso y color. Utilice siempre un objeto de referencia físico conocido para este proceso. No adivine los valores de referencia. Después de la calibración, verifique el panel de control principal. Los requisitos de actualización de software a menudo resuelven fallos lógicos subyacentes. También debe verificar si hay interferencias de señales externas. Las fuertes vibraciones de los motores cercanos pueden alterar los equipos ópticos sensibles.
Abordar cuestiones de higiene, filtración y control de calidad
Zuecos en Estaciones de Lavado y Filtración
La gestión del agua es fundamental para un buen funcionamiento. El agua acumulada alrededor de las estaciones de lavado indica problemas inmediatos de drenaje. Es posible que observe una presión de pulverización reducida en las boquillas superiores. La contaminación cruzada entre lotes separados también pone de relieve los fallos de filtración. El agua sucia propaga patógenos a través de productos que de otro modo estarían limpios. Estas obstrucciones crean enormes responsabilidades de cumplimiento de seguridad alimentaria. No se pueden procesar alimentos de forma segura si el agua de lavado permanece contaminada.
Para resolver estos problemas, comience en la fuente de filtración. Inspeccione las rejillas giratorias y las láminas filtrantes. La acumulación orgánica, como hojas y pulpa, bloquea el flujo de agua rápidamente. Retire estos residuos manualmente. A continuación, verifique la presión de la bomba principal. Una bomba defectuosa no puede empujar agua a través de rejillas parcialmente bloqueadas. Finalmente, evalúe su programa de saneamiento. Implemente una rutina de limpieza in situ (CIP) más agresiva. Las frutas con alto contenido de pulpa requieren ciclos de lavado más frecuentes que los productos estándar.
Cuadro: Resumen de solución de problemas de higiene y filtración
| Síntoma observado |
Causa raíz probable |
Acción recomendada |
| Estancamiento de agua en la base de la estación |
Cribas rotativas/drenajes bloqueados |
Limpiar los desechos orgánicos; inspeccionar las hojas de filtro. |
| Presión de pulverización reducida |
Bomba defectuosa o boquillas obstruidas |
Verificar el voltaje de la bomba; Boquillas de pulverización desincrustantes. |
| Contaminación cruzada de lotes |
Recirculación de agua sucia |
Aumentar la frecuencia de CIP; cambiar el medio filtrante. |
Pelado, descorazonado o extracción inconsistente
El control de calidad a menudo falla en las etapas de pelado y descorazonado. Verás un desperdicio excesivo cuando la maquinaria deja demasiada carne en las cáscaras. La extracción de muestras incompleta deja centros duros en el producto final. Los módulos de extracción pueden producir menos jugo del esperado. Estas inconsistencias destruyen sus métricas de rendimiento. También obligan a realizar retrabajos manuales, lo que eleva los costos laborales. La precisión es obligatoria para estos pasos automatizados.
Comience comprobando el filo de la hoja. Las hojas sin filo trituran la fruta en lugar de cortarla limpiamente. Mida las tolerancias de alineación para garantizar un centrado perfecto. A continuación, evalúe la presión neumática en sus descorazonadores automáticos. La baja presión hace que los tubos de extracción de muestras se detengan a mitad del ciclo. Finalmente, evalúe el lote de fruta entrante. Debe adaptar la configuración de la máquina a la madurez y firmeza específicas de la fruta. Las frutas blandas y demasiado maduras requieren ajustes de presión más bajos que los productos duros de cosecha temprana.
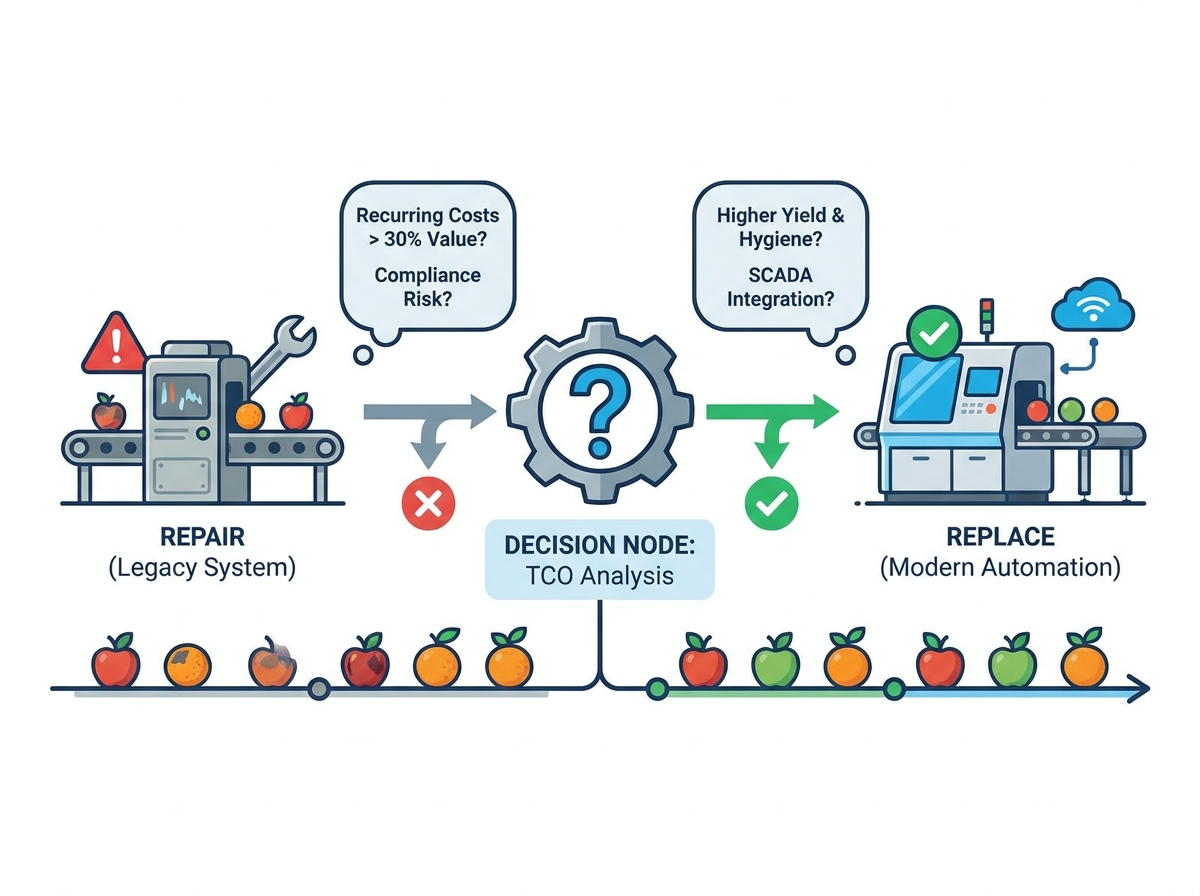
Reparar versus reemplazar: evaluación de su línea de procesamiento de frutas
Los administradores de instalaciones enfrentan constantemente el dilema de reparar versus reemplazar. Debe evaluar esta elección a través de una perspectiva de características-resultados. ¿Parchar una máquina vieja logra los resultados necesarios? Necesita higiene fiable, alta velocidad y máximo rendimiento. Los equipos viejos a menudo requieren una intervención manual constante. Los equipos modernos ofrecen funciones automatizadas que garantizan la coherencia. Si su máquina parcheada aún no puede cumplir fácilmente con los estándares HACCP, repararla desperdicia capital. Debe priorizar el rendimiento a largo plazo sobre los ahorros a corto plazo.
La escalabilidad y la integración representan otro factor crucial. Analice de cerca su equipo actual. ¿Puede comunicarse con sus sistemas SCADA centrales? Las máquinas heredadas suelen funcionar en silos completos. Este aislamiento dificulta la automatización y la recopilación de datos en toda la línea. Cuando una máquina no puede informar sus propios códigos de falla, la resolución de problemas lleva horas en lugar de minutos. Actualizar un único módulo de cuello de botella puede mejorar instantáneamente el rendimiento de todo su Línea de procesamiento de frutas . La integración permite ajustes en tiempo real y alertas de mantenimiento predictivo.
Necesita un marco lógico para tomar estas decisiones de capital. Recomendamos una lógica de preselección estricta. Mire sus registros de mantenimiento anualizados. Supongamos que un módulo específico requiere un mantenimiento superior al 30% de su valor de reposición anualmente. En ese caso, se convierte en el principal candidato para un reemplazo inmediato. Además, cualquier máquina que presente un riesgo persistente de cumplimiento o seguridad exige ser reemplazada. No se puede poner precio a evitar una retirada masiva de productos. En última instancia, las actualizaciones estratégicas protegen la reputación de su marca.
Implementación de un marco de mantenimiento preventivo
Implementar rutinas de mantenimiento parece fácil en teoría. Las realidades de la temporada alta de cosecha lo hacen increíblemente difícil. No puede darse el lujo de cerrar todas las instalaciones por un día. Recomendamos adoptar estrategias de mantenimiento escalonadas. Dar servicio a un módulo específico durante los cambios de turno. Rote el enfoque de mantenimiento diariamente. Este enfoque mantiene operativa la mayor parte de las instalaciones. También previene fallas catastróficas en toda la línea. La coherencia importa más que la duración del período de mantenimiento.
Su inventario de repuestos requiere una gestión estricta. La espera de piezas enviadas provoca un tiempo de inactividad devastador. Debe identificar inmediatamente todos los componentes críticos y de largo plazo de entrega.
- Audite todas las hojas de corte personalizadas y solicite copias de seguridad.
- Abastecerse de sellos sanitarios específicos para bombas y válvulas.
- Mantenga lentes ópticas de repuesto y sensores básicos en el sitio.
- Mantenga un suministro de secciones de cinta transportadora resistentes a los ácidos.
Mantener estos elementos disponibles minimiza el tiempo de inactividad. Sus técnicos pueden cambiar componentes en minutos en lugar de esperar semanas para el envío al extranjero.
Finalmente, céntrese en la capacitación de los operadores y los procedimientos operativos estándar (POE). El operador de piso sirve como su primera línea de defensa. Primero escuchan los ruidos extraños. Ven los cambios de alineación iniciales. Debe estandarizar las listas de verificación de inspección diaria para estos trabajadores. Cuando los operadores saben exactamente qué buscar, detectan los problemas a tiempo. Detalle los pasos exactos para informar anomalías. La comunicación estructurada reduce la frecuencia de fallas catastróficas de los equipos. Capacite a su equipo para detener la línea cuando detecten un riesgo crítico de higiene.
Conclusión
La resolución de problemas eficaz va mucho más allá de soluciones reactivas y temporales. Requiere una visión holística de todas sus instalaciones. Debe comprender cómo interactúan constantemente los sistemas mecánicos, eléctricos y de higiene. Un fracaso en un área repercute en las demás. Al aplicar diagnósticos sistemáticos, se aíslan rápidamente las causas fundamentales. Este enfoque minimiza el tiempo de inactividad y protege su rendimiento. En el futuro, los gerentes de planta deberían auditar minuciosamente sus registros actuales de tiempo de inactividad. Calcule sus gastos de mantenimiento reales y acumulativos. Consulte con especialistas en ingeniería de procesos para evaluar posibles actualizaciones del sistema. Las estrategias proactivas siempre superarán a la revuelta reactiva durante la temporada alta de cosecha.
Preguntas frecuentes
P: ¿Con qué frecuencia se deben calibrar los sensores ópticos de clasificación en una línea de procesamiento de frutas?
R: La calibración depende en gran medida del volumen diario y de las condiciones ambientales como el polvo y la humedad. Sin embargo, las mejores prácticas exigen una verificación básica rápida al comienzo de cada turno. También debe realizar una calibración profunda y completa durante el período de mantenimiento programado semanal para garantizar una precisión absoluta.
P: ¿Cuál es la causa más común de falla repentina del motor en equipos de extracción?
R: La entrada de humedad y la sobrecarga prolongada son los principales culpables. Los lavados agresivos obligan a que el agua entre en las carcasas del motor sin sellar. Además, alimentar fruta más rápido que el rendimiento especificado sobrecarga el motor, lo que provoca una rotura térmica grave y una eventual falla.
P: ¿Cómo podemos reducir el uso de agua en nuestra estación de lavado de frutas sin comprometer la seguridad alimentaria?
R: Puede implementar sistemas de filtración de múltiples etapas. Estos sistemas permiten la recirculación segura del agua de lavado. Separan los sólidos orgánicos pesados y desinfectan el agua mediante tratamientos químicos o UV antes de su reutilización, manteniendo bajo el consumo de agua y manteniendo un estricto cumplimiento de higiene.
P: ¿Cuándo tiene sentido financiero reemplazar en lugar de solucionar problemas de un módulo de procesamiento específico?
R: Debe reemplazar el módulo cuando los costos de reparación recurrentes excedan el 30% del precio anual de una máquina nueva. También debe tener en cuenta la penalización financiera por la pérdida de rendimiento y el tiempo de inactividad. Cuando estos gastos combinados exceden el costo anualizado de una máquina nueva y eficiente, es necesario reemplazarla.


