


収穫のピークシーズンにおける計画外のダウンタイムは、生産を停止するだけではありません。原材料の腐敗に直接つながります。収量の損失と納品契約の欠落がすぐに発生します。故障が発生した場合、オペレーターは迅速に対応する必要があります。問題が単純な機械的欠陥であるかどうかを判断する必要があります。場合によっては、衛生設備の欠陥が問題の原因となることもあります。他のケースでは、全体的な機器の陳腐化が明らかになります。新鮮な農産物が床に並ぶのを待つときは、常に時間との戦いです。このガイドでは、診断のための体系的なフレームワークを提供します。あらゆる分野で一般的な障害に対処するのに役立ちます。 果物加工ライン。工場管理者はこれらの手順を使用して、差し迫った問題を安全に解決できます。根本原因を効率的に切り分ける方法を学びます。最後に、施設を最高のパフォーマンスで稼働し続けるために、長期的な修理戦略と交換戦略を評価する方法を学びます。
機器の非効率性は収益に直接的なダメージを与えます。乱暴に扱ったために果物に傷があることに気づくかもしれません。果汁抽出収量の低下も大きな問題を示しています。エネルギー消費量の増加は、モーターの働きが過剰であることを示しています。スループットの低下は 1 分ごとに収益の損失につながります。原材料が腐敗すると、廃棄物処理コストが増加します。非効率的な機械では、監視のためにより多くの労働時間が必要になります。時間の経過とともに、これらの小さな損失は劇的に増大します。工場管理者は、小さなボトルネックを無視するわけにはいきません。問題を迅速に解決すると、利益率が維持されます。
介入を成功させるには、2 つの異なる目標を達成する必要があります。まず、スループットを予想されるベースライン レベルに復元する必要があります。第二に、厳格な食品安全基準を維持する必要があります。修理中は、継続的に FDA および HACCP に準拠していることを確認する必要があります。スピードのために製品の完全性を犠牲にすることはできません。簡単な修正では、相互汚染のリスクが生じることがよくあります。適切なトラブルシューティングにより、当面の運用上のニーズと厳格な衛生プロトコルのバランスがとれます。ソリューションは文書化され、再現可能で、安全なままでなければなりません。オペレータはメインシステムを再起動する前に製品の安全性を確認する必要があります。
真の根本原因を特定することが、依然として最も重要なタスクです。人的エラーと機械的故障を区別する必要があります。根本原因を次の 3 つの主要な領域に分類します。
これらのカテゴリを理解すると、正しい解決策を適用するのに役立ちます。オペレーターがより適切なトレーニングを必要とする場合には、部品の交換を回避できます。正確な診断により、時間とお金が節約され、不必要なイライラが軽減されます。
コンベヤベルトは、日常の稼働中に常にストレスにさらされます。ベルトの端にほつれが見られることがよくあります。ベルト全体に製品が不均一に分布している場合は、トラッキングの問題が発生する可能性があります。また、異常なモーターの負担が聞こえる場合もあります。これらの症状は、ベルトの位置ずれまたは重大な素材の劣化を示しています。これらの兆候を無視すると、ベルトが完全に切れてしまいます。製品の詰まりはすぐに発生し、下流での大幅な遅延を引き起こします。端のほつれが現れたらすぐに対処する必要があります。
ベルトの問題を解決するには、系統的なアプローチが必要です。まず、テンショナーをチェックし、トラッキングガイドの位置を再調整します。次に、ローラーを詳しく検査します。粘着性の残留物が蓄積すると、ベルトが軌道から外れることがよくあります。すべての接触面を徹底的に洗浄します。最後に、ベルトの素材自体を確認します。酸性の高い柑橘類は標準ゴムをすぐに劣化させます。ベルトの定格が、加工された果物の特定の酸度に一致していることを確認する必要があります。耐酸性素材にアップグレードすることで、繰り返しの摩耗を防ぎます。
駆動システムは機械の心臓部として機能します。故障の症状には、ブレーカーが頻繁に落ちるなどがあります。モーター ハウジングからの過剰な熱の放射が検出される場合もあります。ピーク負荷時にシステムが突然停止する場合は、重度の過負荷を示します。これらの問題は、生産スケジュール全体を脅かします。機械抵抗が増加すると、モーターに過剰な電流が流れます。抵抗をチェックしないと、最終的には高価なドライブコンポーネントが焼き切れてしまいます。電気部品を交換する前に、負荷状態に対処する必要があります。
まず、初期送り速度を監査します。オペレーターは、日々の目標を達成するためにシステムに過負荷をかけることがよくあります。送り速度を少し下げると連続トリップが防止されます。次に、ギアボックスの潤滑不良を検査します。金属間の摩擦により、深刻な熱スパイクが発生します。劣化した潤滑剤を排出し、直ちに交換してください。最後に、電気接点をテストします。端子間の電圧降下を探す必要があります。接点が腐食すると抵抗が増加し、モーターの負担が大きくなります。欠陥のあるワイヤーハーネスを清掃または交換します。
光学的選別は正確なデータ収集に依存します。高い誤拒否率により、完全に良い農産物が無駄になります。逆に、規格外の果物が通過すると、最終製品の品質が損なわれます。これらの症状は通常、センサーのブラインドネスまたはキャリブレーションのドリフトを示しています。並べ替えソフトウェアは、リアルタイムの入力に基づいて決定を行います。不正な入力は不正なソート結果を保証します。最新の施設では、校正が不十分なセンサーによって毎日数千ドルが失われています。
光学レンズを安全にクリーニングすることが最初のステップです。ほこりやジュースの飛び散りを取り除くには、承認された非研磨性の素材を使用してください。次に、重量センサーと色センサーを再調整します。このプロセスには、常に既知の物理ベースライン オブジェクトを使用してください。ベースライン値を推測しないでください。校正後、メインコントロールパネルを確認してください。多くの場合、ソフトウェアの更新要件により、根本的なロジックの不具合が解決されます。外部信号の干渉も確認する必要があります。近くでモーターの激しい振動が発生すると、敏感な光学機器が破損する可能性があります。
スムーズな操業には水の管理が重要です。洗浄ステーションの周囲に水が溜まっている場合は、排水に直ちに問題があることを示しています。オーバーヘッド ノズルからのスプレー圧力が低下していることに気づく場合があります。別々のバッチ間の相互汚染もろ過の失敗を浮き彫りにします。汚れた水は、汚れた農産物全体に病原体を広げます。これらの詰まりにより、食品安全コンプライアンスに関する多大な責任が生じます。洗浄水が汚染されたままでは、食品を安全に加工することはできません。
これらの問題を解決するには、濾過源から始めます。ロータリースクリーンとフィルターシートを検査します。葉や果肉などの有機物の蓄積により、水の流れが急速に妨げられます。この破片を手動で取り除きます。次に、メインポンプ圧力を確認します。ポンプが故障すると、部分的に詰まったスクリーンに水を押し込むことができなくなります。最後に、衛生管理スケジュールを評価します。より積極的な定置洗浄 (CIP) ルーチンを実装します。果肉の多い果物は、標準的な農産物よりも頻繁な洗浄サイクルを必要とします。
チャート: 衛生とろ過のトラブルシューティングの概要
| 観察された症状 考えられる | 根本原因 | 推奨される処置 |
|---|---|---|
| 駅基部に水が溜まる | ロータリースクリーン/排水管の詰まり | 有機破片を除去します。フィルターシートを検査します。 |
| オーバーヘッドスプレー圧力の低減 | ポンプの故障またはノズルの詰まり | ポンプ電圧を確認します。スケール除去スプレーノズル。 |
| バッチの相互汚染 | 汚水の再循環 | CIP 頻度を増やします。ろ材を交換します。 |
品質管理は、皮むきや芯抜きの段階で失敗することがよくあります。機械が皮に果肉を残しすぎると、余分な無駄が発生します。コア抜きが不完全だと、最終製品に硬い中心が残ります。抽出モジュールから生成されるジュースの量が予想よりも少ない場合があります。これらの不一致により、収益指標が破壊されます。また、手作業によるやり直しも強いられるため、人件費が高騰します。これらの自動化されたステップには精度が必須です。
まずは刃の切れ味をチェックすることから始めましょう。鈍い刃は果物をきれいに切るのではなく、砕いてしまいます。完璧なセンタリングを確保するために、位置合わせの公差を測定します。次に、自動コアラーの空気圧を評価します。圧力が低いと、コアリングチューブがサイクルの途中で失速します。最後に、受信したフルーツ バッチを評価します。機械の設定を果物の特定の成熟度と硬さに合わせる必要があります。柔らかく熟しすぎた果物には、硬い早期収穫の果物よりも低い圧力設定が必要です。
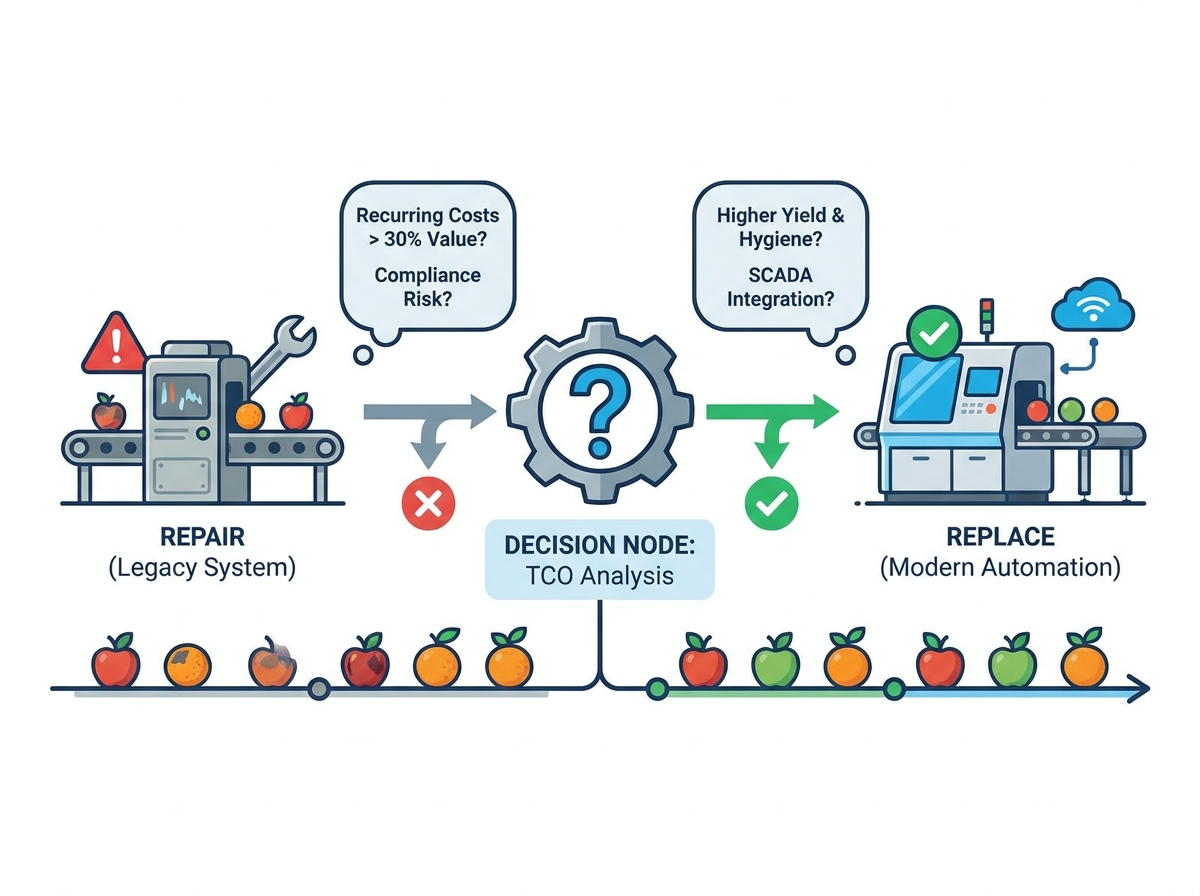
施設管理者は常に、修理か交換かのジレンマに直面しています。この選択は、機能と結果のレンズを通して評価する必要があります。古いマシンにパッチを適用すると、必要な結果が得られますか?信頼性の高い衛生状態、高速性、最大の収量が必要です。古い機器では、定期的な手動介入が必要になることがよくあります。最新の機器には、一貫性を保証する自動化機能が備わっています。パッチを適用したマシンが依然として HACCP 基準を簡単に満たせない場合、修理することは資本を無駄にします。短期的な節約よりも長期的なパフォーマンスを優先する必要があります。
スケーラビリティと統合は、もう 1 つの重要な要素です。現在の機器を詳しく分析します。中央の SCADA システムと通信できますか?レガシー マシンは完全なサイロで動作することがよくあります。この分離により、ライン全体の自動化とデータ収集が妨げられます。マシンが独自の障害コードを報告できない場合、トラブルシューティングには数分ではなく数時間かかります。単一のボトルネック モジュールをアップグレードすると、システム全体のスループットが即座に向上します。 果物加工ライン。統合により、リアルタイムの調整と予知保全アラートが可能になります。
こうした資本に関する意思決定を行うには、論理的なフレームワークが必要です。厳密な候補者リストのロジックをお勧めします。年間のメンテナンス記録を見てください。特定のモジュールで毎年、交換価格の 30% を超えるメンテナンスが必要だとします。その場合、即時交換の最有力候補となります。さらに、コンプライアンスや安全性のリスクが持続する機械は交換が必要です。大規模な製品リコールを防ぐには、値段を付けることはできません。戦略的なアップグレードは最終的にブランドの評判を守ります。
メンテナンス ルーチンの実装は、理論的には簡単に思えます。収穫の最盛期の現実は、それを信じられないほど困難にしています。施設全体を1日閉鎖するわけにはいきません。代わりに、時間差メンテナンス戦略を採用することをお勧めします。シフト変更中に特定のモジュールをサービスします。メンテナンスの重点を毎日ローテーションします。このアプローチにより、施設の大部分は稼働し続けます。また、ライン全体にわたる致命的な障害も防ぎます。一貫性はメンテナンス期間よりも重要です。
スペアパーツの在庫には厳格な管理が必要です。出荷された部品を待つと、壊滅的なダウンタイムが発生します。リードタイムの長い重要なコンポーネントをすべて直ちに特定する必要があります。
これらのアイテムをすぐに利用できるようにしておくと、ダウンタイムが最小限に抑えられます。技術者は、海外への輸送に何週間も待つことなく、数分でコンポーネントを交換できます。
最後に、オペレーターのトレーニングと標準作業手順 (SOP) に焦点を当てます。フロアオペレーターは、お客様の最初の防御線として機能します。彼らは最初に奇妙な音を聞きます。彼らは初期のアライメントの変化に気づきます。これらの作業者向けの日常検査チェックリストを標準化する必要があります。オペレーターは何を調べるべきかを正確に知っていれば、問題を早期に発見できます。異常を報告するための正確な手順を詳しく説明します。構造化されたコミュニケーションにより、致命的な機器の故障の頻度が減少します。重大な衛生上のリスクを発見した場合、チームがラインを停止できるようにします。
効果的なトラブルシューティングは、事後対応の一時的な修正をはるかに超えています。施設全体を総合的に把握する必要があります。機械、電気、衛生システムがどのように常に相互作用するかを理解する必要があります。 1 つの領域で障害が発生すると、他の領域にも波及します。系統的な診断を適用することで、根本原因を迅速に特定できます。このアプローチにより、ダウンタイムが最小限に抑えられ、歩留まりが保護されます。今後、工場管理者は現在のダウンタイムログを徹底的に監査する必要があります。実際の累積メンテナンス費用を計算します。潜在的なシステムアップグレードを評価するには、プロセスエンジニアリングの専門家に相談してください。プロアクティブな戦略は、収穫ラッシュの間、常に事後的なスクランブルよりも優れたパフォーマンスを発揮します。
A: 校正は、毎日の音量と、ほこりや湿気などの環境条件に大きく依存します。ただし、ベスト プラクティスでは、各シフトの開始時に簡単なベースライン チェックを行うことが求められます。また、絶対的な精度を確保するために、毎週の定期メンテナンス期間中に徹底的で包括的な校正を実行する必要があります。
A: 湿気の侵入と長時間にわたる過負荷が主な原因です。強力な洗浄により、密閉されていないモーターハウジングに水が入り込みます。さらに、指定された処理量よりも速く果物を供給すると、モーターが過負荷になり、深刻な熱破壊や最終的な故障につながります。
A: 多段階の濾過システムを実装できます。これらのシステムにより、洗浄水の安全な再循環が可能になります。重質有機固形物を分離し、再利用前に UV または化学処理を使用して水を消毒し、厳格な衛生コンプライアンスを維持しながら水の消費量を抑えます。
A: 定期的な修理コストが年間新しいマシンの価格の 30% を超える場合は、モジュールを交換する必要があります。歩留りの低下やダウンタイムによる経済的ペナルティも考慮する必要があります。これらの合計費用が新しい効率的なマシンの年間コストを超える場合、交換が必要になります。


