Nieplanowane przestoje w szczytowych okresach żniw nie tylko wstrzymują produkcję. Powoduje to bezpośrednio psucie się surowca. Szybko następują straty w wydajności i nieodebrane umowy dotyczące dostaw. W przypadku awarii operatorzy muszą działać szybko. Muszą ustalić, czy problem jest zwykłą usterką mechaniczną. Czasami problem wynika z braku higieny. W innych przypadkach ujawnia starzenie się sprzętu systemowego. Czas działa na Twoją niekorzyść, gdy na podłodze czekają świeże produkty. Ten przewodnik zapewnia systematyczne ramy diagnostyki. Pomaga rozwiązać typowe błędy w dowolnym urządzeniu linia do przetwarzania owoców . Kierownicy zakładów mogą skorzystać z tych kroków, aby bezpiecznie rozwiązać natychmiastowe problemy. Dowiesz się, jak skutecznie izolować przyczyny źródłowe. Na koniec dowiesz się, jak porównać długoterminowe strategie naprawy w porównaniu z wymianą, aby utrzymać najwyższą wydajność Twojego zakładu.
Kluczowe dania na wynos
- Przestoje kumulują się: Drobne niewspółosiowość lub awarie czujników na etapach sortowania i mycia powodują znaczne straty wydajności i pogorszenie jakości w dalszej części procesu.
- Higiena równa się zgodność: Zatykanie filtrów i słaby drenaż to nie tylko niedogodności operacyjne; stanowią one krytyczne ryzyko dla bezpieczeństwa żywności i zgodności.
- Diagnostyka oparta na danych: Skuteczne rozwiązywanie problemów polega na izolowaniu usterek elektrycznych, mechanicznych i oprogramowania przed wymianą kosztownych komponentów.
- Uaktualnienia strategiczne: Częste, powtarzające się awarie starszych systemów często sygnalizują, że obciążenie finansowe związane z konserwacją przekroczyło koszt integracji nowoczesnego, skalowalnego sprzętu.
Koszty biznesowe przetwarzania wąskich gardeł
Nieefektywność sprzętu bezpośrednio szkodzi Twoim wynikom finansowym. Możesz zauważyć posiniaczone owoce w wyniku nieostrożnego obchodzenia się z nimi. Niższa wydajność ekstrakcji soku również sygnalizuje poważny problem. Zwiększone zużycie energii wskazuje na zbyt ciężką pracę silników. Każda minuta zmniejszonej przepustowości przekłada się na utratę przychodów. Zepsute surowce zwiększają koszty utylizacji odpadów. Nieefektywne maszyny wymagają więcej godzin pracy na nadzór. Z biegiem czasu te niewielkie straty dramatycznie się pogłębiają. Kierownicy zakładów nie mogą sobie pozwolić na ignorowanie drobnych wąskich gardeł. Szybkie ich rozwiązanie pozwala zachować marże zysku.
Skuteczna interwencja musi osiągnąć dwa różne cele. Po pierwsze, musi przywrócić przepustowość do oczekiwanego poziomu bazowego. Po drugie, musi przestrzegać rygorystycznych norm bezpieczeństwa żywności. Podczas każdej naprawy należy zapewnić ciągłą zgodność z FDA i HACCP. Nie można poświęcić integralności produktu na rzecz szybkości. Szybkie rozwiązania często powodują ryzyko zanieczyszczenia krzyżowego. Właściwe rozwiązywanie problemów równoważy natychmiastowe potrzeby operacyjne ze ścisłymi protokołami higieny. Twoje rozwiązania muszą pozostać udokumentowane, powtarzalne i bezpieczne. Operatorzy muszą sprawdzić bezpieczeństwo produktu przed ponownym uruchomieniem głównych systemów.
Najważniejszym zadaniem pozostaje zidentyfikowanie prawdziwej przyczyny źródłowej. Należy oddzielić błędy ludzkie od usterek mechanicznych. Przyczyny pierwotne dzielimy na trzy główne obszary:
- Błąd operatora: Niewłaściwe sekwencje ładowania lub wprowadzone dane dotyczące nieprawidłowej wielkości partii.
- Czynniki środowiskowe: Zmienna wielkość owoców, nieoczekiwane zmiany gęstości lub sezonowe wahania temperatury.
- Degradacja mechaniczna: Zużyte łożyska, rozciągnięte paski lub stępione ostrza tnące.
Zrozumienie tych kategorii pomoże Ci zastosować właściwe rozwiązanie. Unikasz wymiany części, gdy operatorzy po prostu potrzebują lepszego szkolenia. Dokładna diagnostyka pozwala zaoszczędzić czas, pieniądze i niepotrzebną frustrację.
Diagnozowanie usterek mechanicznych i elektrycznych na linii przetwarzania owoców
Niewspółosiowość i zużycie taśmy przenośnika
Taśmy przenośnikowe wytrzymują ciągłe obciążenia podczas codziennej pracy. Często zauważysz postrzępienie wzdłuż krawędzi paska. Nierówny rozkład produktu na taśmie sygnalizuje problemy ze śledzeniem. Możesz także usłyszeć nietypowe obciążenie silnika. Objawy te wskazują na niewspółosiowość paska lub poważną degradację materiału. Zignorowanie tych znaków prowadzi do całkowitego zatrzaśnięcia paska. Szybko następują blokady produktów, powodując ogromne opóźnienia na dalszym etapie. Należy działać natychmiast po pojawieniu się wystrzępienia krawędzi.
Naprawianie problemów z paskiem wymaga metodycznego podejścia. Najpierw sprawdź napinacze i wyreguluj prowadnice. Następnie dokładnie sprawdź rolki. Gromadzące się lepkie pozostałości często powodują wypadanie pasów z toru. Dokładnie oczyść wszystkie powierzchnie stykowe. Na koniec sprawdź sam materiał paska. Silnie kwaśne owoce cytrusowe szybko niszczą standardową gumę. Musisz upewnić się, że ocena paska odpowiada konkretnej kwasowości przetworzonych owoców. Modernizacja na materiały kwasoodporne zapobiega ponownemu zużyciu.
Przeciążenia silnika i układu napędowego
Układy napędowe stanowią serce maszyn. Objawy awarii obejmują często uruchamiane wyłączniki. Możesz także wykryć nadmierne ciepło wydzielające się z obudowy silnika. Nagłe zatrzymania systemu podczas szczytowych obciążeń wskazują na poważne przeciążenia. Problemy te zagrażają całemu harmonogramowi produkcji. Silniki pobierają nadmiar prądu, gdy wzrasta opór mechaniczny. Niekontrolowany opór ostatecznie powoduje spalenie drogich elementów napędu. Przed wymianą części elektrycznych musimy zająć się warunkami obciążenia.
Zacznij od sprawdzenia początkowej szybkości podawania. Operatorzy często przeciążają systemy, aby osiągnąć dzienne cele. Nieznaczne obniżenie prędkości posuwu zapobiega ciągłemu wyłączaniu. Następnie sprawdź skrzynie biegów pod kątem awarii smarowania. Tarcie metalu o metal powoduje poważne skoki temperatury. Natychmiast spuść i wymień zużyty smar. Na koniec przetestuj styki elektryczne. Należy szukać spadków napięcia na zaciskach. Skorodowane styki zwiększają opór, zmuszając silnik do cięższej pracy. Oczyść lub wymień uszkodzone wiązki przewodów.
Błędy czujnika i kalibracji podczas sortowania
Sortowanie optyczne opiera się na precyzyjnym gromadzeniu danych. Wysoki odsetek fałszywych odrzuceń powoduje marnowanie doskonałych produktów. I odwrotnie, przechodzące przez nie owoce niezgodne ze specyfikacją pogarszają jakość produktu końcowego. Objawy te zwykle wskazują na ślepotę czujnika lub dryf kalibracji. Oprogramowanie sortujące podejmuje decyzje na podstawie danych wejściowych w czasie rzeczywistym. Złe dane wejściowe gwarantują złe wyniki sortowania. Nowoczesne obiekty tracą codziennie tysiące dolarów z powodu źle skalibrowanych czujników.
Pierwszym krokiem jest bezpieczne czyszczenie soczewek optycznych. Do usuwania kurzu i rozprysków soku używaj zatwierdzonych, nieściernych materiałów. Następnie należy ponownie skalibrować czujniki masy i koloru. W tym procesie zawsze używaj znanego, fizycznego obiektu linii bazowej. Nie zgaduj wartości bazowych. Po kalibracji sprawdź główny panel sterowania. Wymagania dotyczące aktualizacji oprogramowania często rozwiązują podstawowe błędy logiczne. Należy także sprawdzić, czy nie występują zakłócenia sygnału zewnętrznego. Silne wibracje silnika w pobliżu mogą zakłócać działanie wrażliwego sprzętu optycznego.
Rozwiązywanie problemów związanych z higieną, filtracją i kontrolą jakości
Zatory w stacjach mycia i filtracji
Zarządzanie wodą ma kluczowe znaczenie dla płynnego działania. Gromadzenie się wody wokół stacji mycia wskazuje na natychmiastowe problemy z odprowadzaniem wody. Możesz zauważyć obniżone ciśnienie natrysku z dysz górnych. Zanieczyszczenie krzyżowe pomiędzy oddzielnymi partiami również uwydatnia awarie filtracji. Brudna woda rozprzestrzenia patogeny na czyste produkty. Te chodaki powodują ogromne zobowiązania w zakresie zgodności z przepisami w zakresie bezpieczeństwa żywności. Nie można bezpiecznie przetwarzać żywności, jeśli woda do mycia pozostaje zanieczyszczona.
Aby rozwiązać te problemy, zacznij od źródła filtracji. Sprawdź sita obrotowe i arkusze filtrów. Nagromadzone substancje organiczne, takie jak liście i miazga, szybko blokują przepływ wody. Usuń te zanieczyszczenia ręcznie. Następnie sprawdź ciśnienie pompy głównej. Awaria pompy nie jest w stanie przepchnąć wody przez częściowo zablokowane sita. Na koniec oceń swój harmonogram sanitacji. Wdrożyć bardziej agresywną procedurę czyszczenia na miejscu (CIP). Owoce o wysokiej zawartości miąższu wymagają częstszych cykli płukania niż produkty standardowe.
Wykres: Podsumowanie rozwiązywania problemów związanych z higieną i filtracją
| Zaobserwowany objaw |
Prawdopodobna przyczyna |
Zalecane działanie |
| Zbiornik wody u podstawy stacji |
Zablokowane obrotowe ekrany/odpływy |
Usuń zanieczyszczenia organiczne; sprawdź arkusze filtrów. |
| Zmniejszone ciśnienie natrysku nad głową |
Awaria pompy lub zatkane dysze |
Sprawdź napięcie pompy; odkamieniać dysze natryskowe. |
| Zanieczyszczenie krzyżowe partii |
Recyrkulacja brudnej wody |
Zwiększ częstotliwość CIP; zmienić media filtracyjne. |
Nieregularne złuszczanie, rdzeniowanie lub ekstrakcja
Kontrola jakości często zawodzi na etapach obierania i rdzeniowania. Jeśli maszyny pozostawią zbyt dużo miąższu na skórkach, zauważysz nadmierne marnotrawstwo. Niekompletne rdzeniowanie pozostawia twarde środki w produkcie końcowym. Moduły ekstrakcyjne mogą wytwarzać mniej soku, niż oczekiwano. Te niespójności niszczą wskaźniki zysków. Wymuszają także ręczne poprawki, co podnosi koszty pracy. Precyzja jest obowiązkowa w przypadku tych zautomatyzowanych kroków.
Zacznij od sprawdzenia ostrości ostrza. Tępe ostrza miażdżą owoce, zamiast je kroić na gładko. Zmierz tolerancje wyrównania, aby zapewnić idealne centrowanie. Następnie oceń ciśnienie pneumatyczne w zautomatyzowanych rdzeniarkach. Niskie ciśnienie powoduje zatrzymanie rur rdzeniowych w połowie cyklu. Na koniec oceń przychodzącą partię owoców. Należy dopasować ustawienia urządzenia do konkretnej dojrzałości i jędrności owoców. Miękkie, przejrzałe owoce wymagają niższego ciśnienia niż twarde produkty z wczesnych zbiorów.
Naprawa a wymiana: ocena linii do przetwarzania owoców
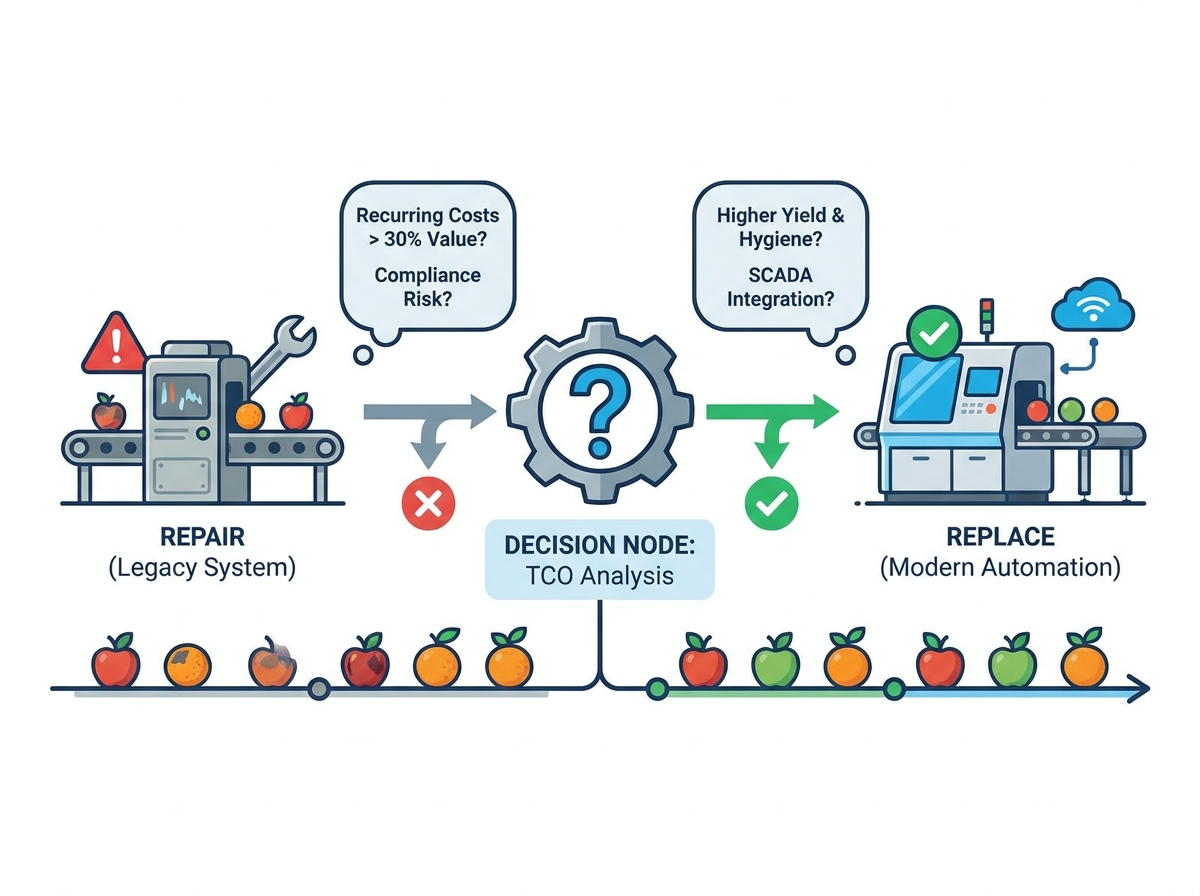
Menedżerowie obiektów nieustannie stają przed dylematem naprawa czy wymiana. Należy ocenić ten wybór przez pryzmat cech i wyników. Czy łatanie starej maszyny zapewnia pożądane rezultaty? Potrzebujesz niezawodnej higieny, dużej prędkości i maksymalnej wydajności. Stary sprzęt często wymaga ciągłej ręcznej interwencji. Nowoczesny sprzęt oferuje zautomatyzowane funkcje, które gwarantują spójność. Jeśli Twoja załatana maszyna w dalszym ciągu nie może łatwo spełnić standardów HACCP, jej naprawa marnuje kapitał. Należy przedkładać długoterminowe wyniki nad krótkoterminowe oszczędności.
Skalowalność i integracja to kolejny kluczowy czynnik. Dokładnie przeanalizuj swój obecny sprzęt. Czy może komunikować się z centralnymi systemami SCADA? Starsze maszyny często działają w kompletnych silosach. Ta izolacja utrudnia automatyzację całej linii i gromadzenie danych. Jeśli maszyna nie może zgłosić własnych kodów usterek, rozwiązywanie problemów zajmuje godziny, a nie minuty. Uaktualnienie pojedynczego modułu będącego wąskim gardłem może natychmiast poprawić przepustowość całego systemu linia do przetwarzania owoców . Integracja umożliwia wprowadzanie korekt w czasie rzeczywistym i ostrzeganie o konserwacji predykcyjnej.
Potrzebujesz logicznych ram do podejmowania tych kluczowych decyzji. Zalecamy ścisłą logikę tworzenia krótkiej listy. Spójrz na swoją roczną dokumentację konserwacji. Załóżmy, że konkretny moduł wymaga konserwacji przekraczającej 30% wartości jego wymiany rocznie. W takim przypadku staje się głównym kandydatem do natychmiastowego zastąpienia. Ponadto każda maszyna stwarzająca trwałe zagrożenie dla zgodności lub bezpieczeństwa wymaga wymiany. Nie można wycenić zapobiegania masowemu wycofaniu produktu. Ulepszenia strategiczne ostatecznie chronią reputację Twojej marki.
Wdrażanie ram konserwacji zapobiegawczej
Wdrożenie procedur konserwacji wydaje się łatwe w teorii. Realia szczytowego sezonu żniw sprawiają, że jest to niezwykle trudne. Nie można sobie pozwolić na zamknięcie całego obiektu na jeden dzień. Zamiast tego zalecamy przyjęcie strategii konserwacji rozłożonej w czasie. Obsługuj jeden konkretny moduł podczas zmian zmian. Codziennie zmieniaj punkt ciężkości konserwacji. Dzięki takiemu podejściu większość obiektu działa. Zapobiega także katastrofalnym awariom obejmującym całą linię. Spójność ma większe znaczenie niż czas trwania okna konserwacyjnego.
Twój zapas części zamiennych wymaga ścisłego zarządzania. Oczekiwanie na wysłane części powoduje katastrofalne przestoje. Należy natychmiast zidentyfikować wszystkie krytyczne komponenty wymagające długiego czasu realizacji.
- Przeprowadź audyt wszystkich niestandardowych ostrzy tnących i zamów kopie zapasowe.
- Zaopatrz się w specjalne uszczelki sanitarne do pomp i zaworów.
- Przechowuj zamienne soczewki optyczne i podstawowe czujniki na miejscu.
- Utrzymuj zapas kwasoodpornych odcinków taśm przenośnikowych.
Utrzymywanie tych elementów pod ręką pozwala zminimalizować przestoje. Twoi technicy mogą wymieniać komponenty w ciągu kilku minut, zamiast czekać tygodniami na przesyłkę zagraniczną.
Na koniec skoncentruj się na szkoleniu operatorów i standardowych procedurach operacyjnych (SOP). Operator podłogowy służy jako pierwsza linia obrony. Najpierw słyszą dziwne dźwięki. Widzą początkowe zmiany w wyrównaniu. Należy ujednolicić listy kontrolne codziennych inspekcji dla tych pracowników. Gdy operatorzy dokładnie wiedzą, czego szukać, wcześnie wykrywają problemy. Szczegółowo opisz dokładne kroki zgłaszania anomalii. Ustrukturyzowana komunikacja zmniejsza częstotliwość katastrofalnych awarii sprzętu. Daj swojemu zespołowi możliwość zatrzymania linii w przypadku wykrycia krytycznego zagrożenia dla higieny.
Wniosek
Skuteczne rozwiązywanie problemów wykracza daleko poza reaktywne, tymczasowe poprawki. Wymaga to całościowego spojrzenia na cały obiekt. Musisz zrozumieć, w jaki sposób systemy mechaniczne, elektryczne i higieniczne stale na siebie oddziałują. Niepowodzenie w jednym obszarze powoduje kaskadę w pozostałych. Stosując systematyczną diagnostykę, szybko izolujesz przyczyny źródłowe. Takie podejście minimalizuje przestoje i chroni wydajność. W przyszłości kierownicy zakładów powinni dokładnie sprawdzić swoje bieżące rejestry przestojów. Oblicz swoje prawdziwe, skumulowane wydatki na konserwację. Skonsultuj się ze specjalistami ds. inżynierii procesowej, aby ocenić potencjalne aktualizacje systemu. Strategie proaktywne zawsze będą skuteczniejsze od reaktywnego mieszania się podczas szczytu żniw.
Często zadawane pytania
P: Jak często należy kalibrować optyczne czujniki sortowania na linii przetwórstwa owoców?
Odp.: Kalibracja w dużym stopniu zależy od dziennej objętości i warunków środowiskowych, takich jak kurz i wilgoć. Jednak najlepsza praktyka nakazuje szybką kontrolę stanu bazowego na początku każdej zmiany. Aby zapewnić absolutną dokładność, należy także przeprowadzić głęboką, kompleksową kalibrację podczas cotygodniowej zaplanowanej konserwacji.
P: Jaka jest najczęstsza przyczyna nagłej awarii silnika w urządzeniach odciągowych?
Odp.: Głównymi winowajcami są wnikanie wilgoci i długotrwałe przeciążenie. Agresywne zmywanie wtłacza wodę do nieuszczelnionych obudów silników. Dodatkowo podawanie owoców szybciej niż określona wydajność powoduje nadmierne obciążenie silnika, co prowadzi do poważnej awarii termicznej i ostatecznej awarii.
P: Jak możemy zmniejszyć zużycie wody w naszej stacji mycia owoców bez narażania bezpieczeństwa żywności?
Odp.: Można wdrożyć wielostopniowe systemy filtracji. Systemy te pozwalają na bezpieczną recyrkulację wody myjącej. Oddzielają ciężkie organiczne ciała stałe i odkażają wodę za pomocą promieni UV lub zabiegów chemicznych przed ponownym użyciem, utrzymując niskie zużycie wody przy jednoczesnym zachowaniu rygorystycznych zasad higieny.
P: Kiedy wymiana modułu przetwarzania zamiast rozwiązywania problemów ma sens finansowy?
Odp.: Należy wymienić moduł, gdy koszty powtarzających się napraw przekraczają 30% ceny nowej maszyny rocznie. Należy także uwzględnić kary finansowe w postaci utraty wydajności i przestojów. Kiedy te łączne wydatki przekraczają roczny koszt nowej, wydajnej maszyny, konieczna jest jej wymiana.


